Miniatura personalizada
Para juegos de mesa y juegos de sobremesa
Elegir la escala y el material adecuados es la primera decisión en la fabricación de miniaturas personalizadas para juegos . En FUNWAY, producimos miniaturas personalizadas para juegos de mesa en plástico, resina y metal, desde figuras de ejército de 10 mm hasta piezas de colección de más de 40 mm. No elegimos la escala basándonos únicamente en la imagen: cada figura debe resistir el proceso de fabricación, encajar en la caja y el inserto, y mantenerse estable durante el juego. Si la escala es excesiva, las armas se rompen, las bases se inclinan y los detalles faciales desaparecen; problemas costosos de solucionar tras el desmoldeo.
Tipos en miniatura que producimos
Especificación | Detalles |
|---|---|
Materiales | ABS, PVC, HIPS (plástico) / Resina (poliuretano) / Aleación de zinc, peltre (metal) |
Básculas | 10–15 mm, 25–28 mm, 32–35 mm, 40 mm o más (disponible a medida) |
Línea de base de medición | Altura a la altura de los ojos o altura total (bloqueada antes de la aprobación de la escultura) |
Tipos de base | Integrado (moldeado) / Base ranurada / Ensamblaje de zócalo / Base personalizada |
MOQ | 1 pieza (prototipo de resina) / Más de 500 piezas (moldeo por inyección a granel) |
Turnaround | Prototipo de resina: 5–7 días / Molde de inyección + muestra: 15–20 días / Producción en masa: 20–30 días |
Opciones de color | Plástico precoloreado, pintado a mano, recubierto con aerosol o con combinación de colores personalizada. |
Embalaje | Envase tipo blíster, bandeja insertada o a granel (a juego con el diseño de la caja). |
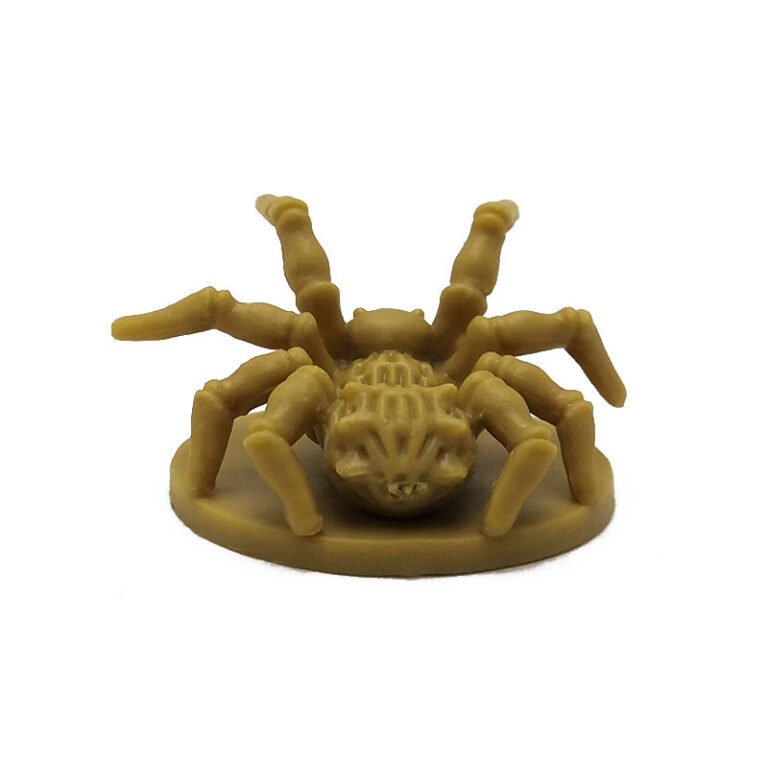
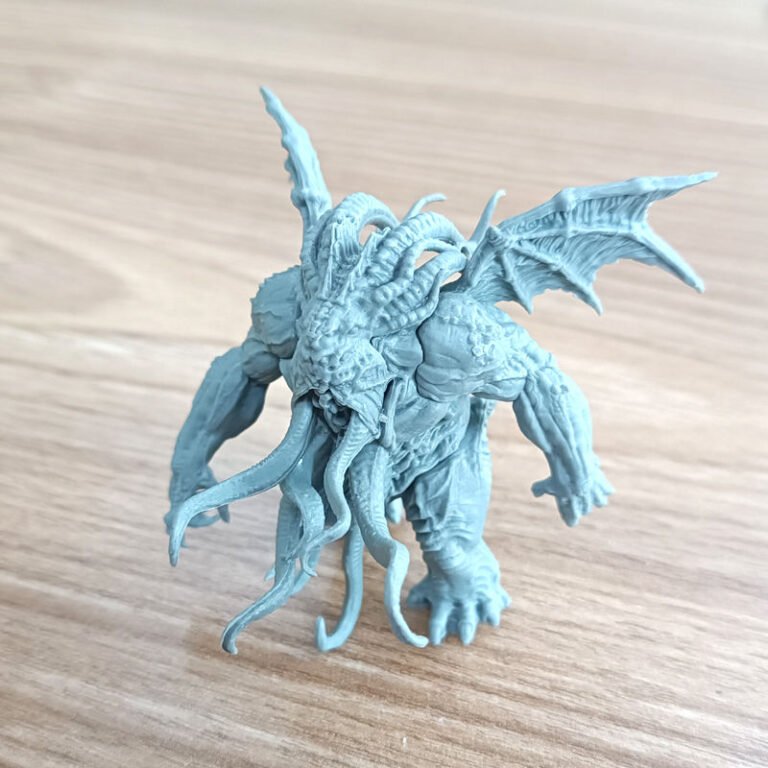
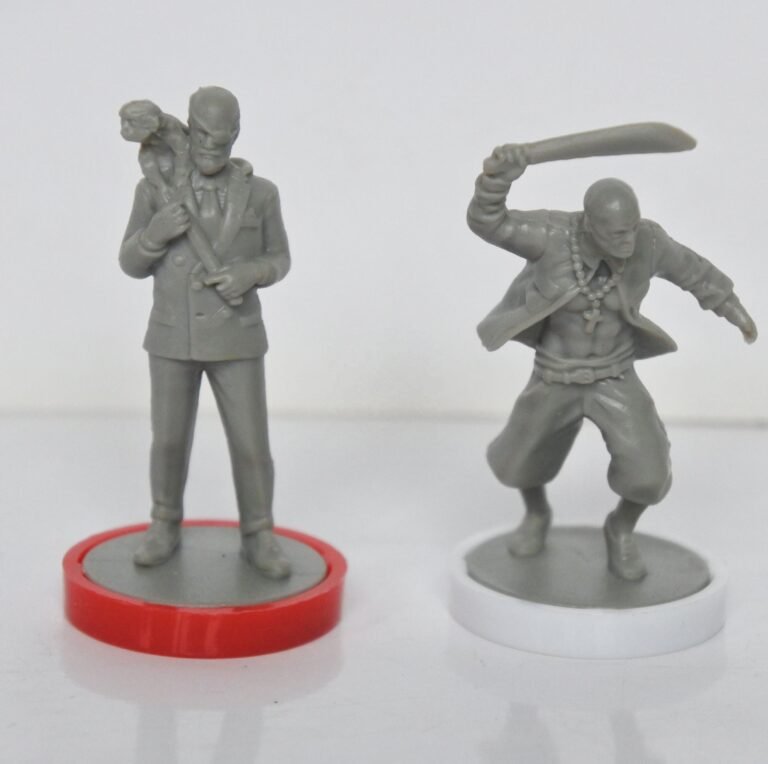
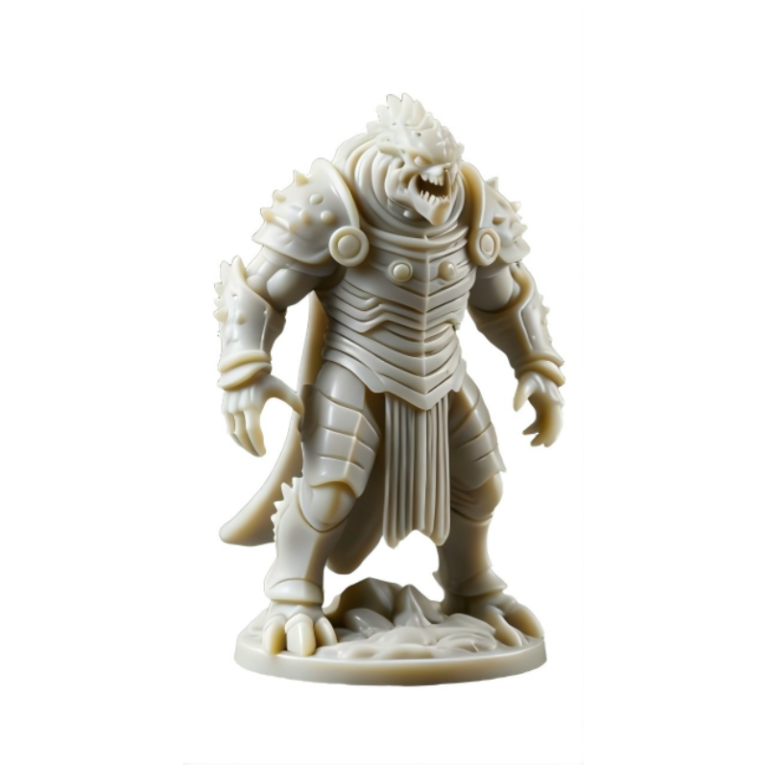
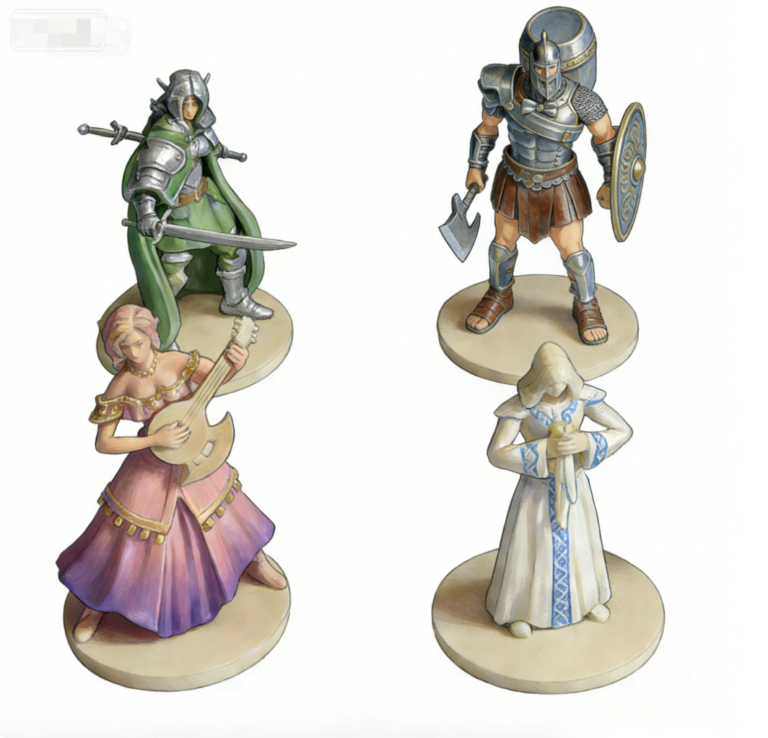
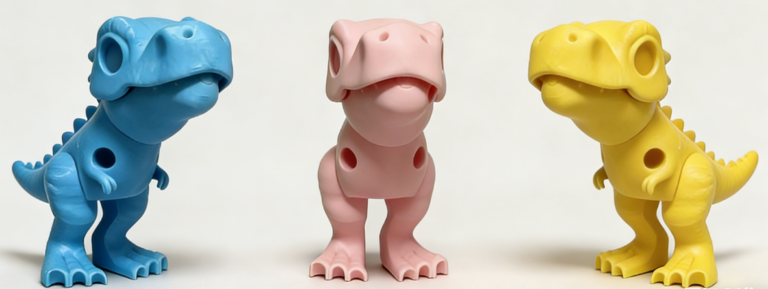
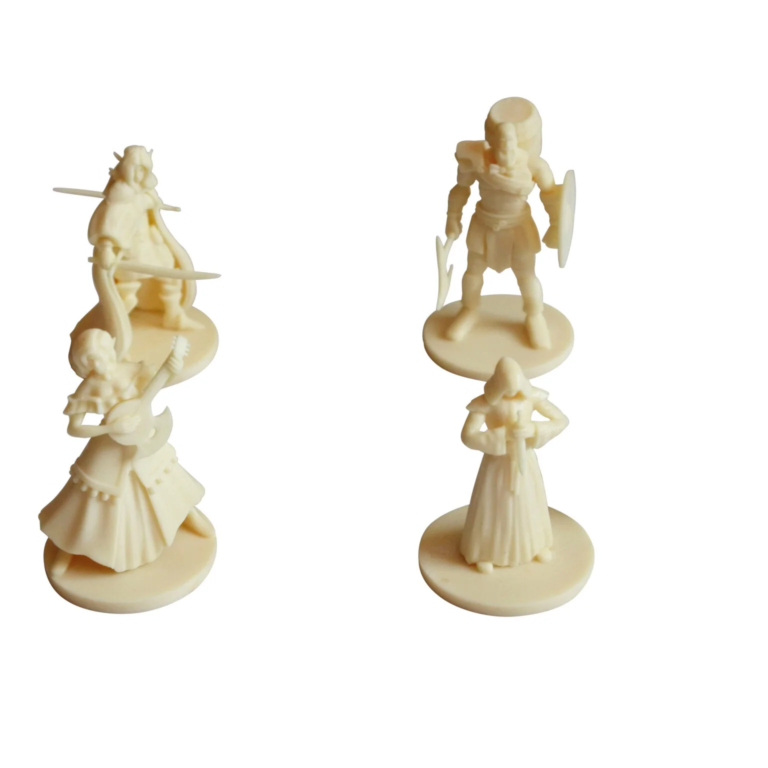
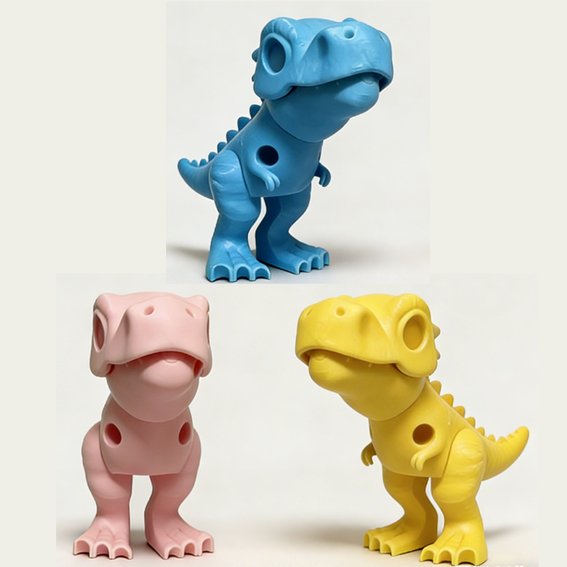
Ofrecemos todas las opciones para miniaturas de juegos personalizadas.
Tamaños y escalas estándar para miniaturas personalizadas
La escala de las miniaturas debe definirse con antelación, antes de finalizar los detalles de la escultura. Los cambios tardíos suelen sobrepasar los límites de producción: piezas demasiado delgadas, bases inestables o figuras demasiado grandes que ya no caben en la caja o el inserto.
La escala debe funcionar en el uso real, no solo en las representaciones. Si la base es demasiado grande, la pose inestable o las partes demasiado frágiles, la escala no es la adecuada.
Estándares y parámetros de medición comunes para básculas de mesa
Las miniaturas deben utilizar un estándar de medición uniforme. La combinación de diferentes métodos (ojos, cabeza, casco, etc.) genera proporciones desiguales en todo el conjunto. Esto solo se hace evidente al colocar expansiones o facciones diferentes juntas, por lo que la regla debe establecerse desde el principio.
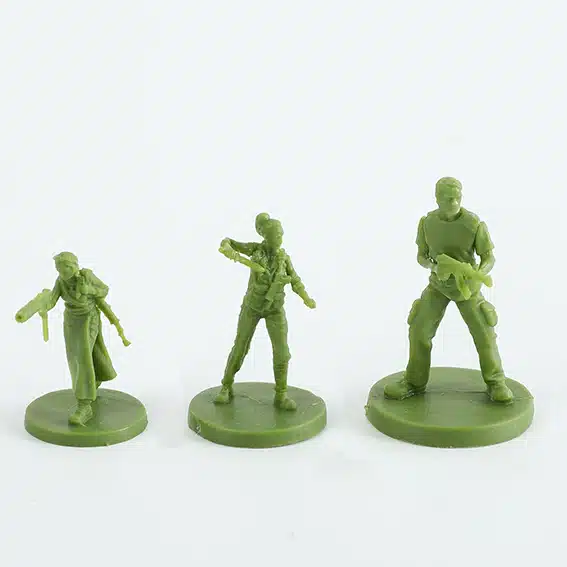
Básculas miniatura estándar de la industria
Puntos de referencia de medición: altura a la altura de los ojos frente a altura total
Para las figuras humanoides, se prefiere la escala a la altura de los ojos , ya que evita la distorsión causada por el cabello, los cascos o las partes en relieve y mantiene las proporciones consistentes.
La escala de altura total es más adecuada para monstruos o piezas de exhibición donde la silueta completa es importante. No debe mezclarse con los estándares humanoides. La escala debe fijarse antes de la aprobación de la escultura para evitar costosos retoques.
Restricciones de ingeniería impulsadas por la escala
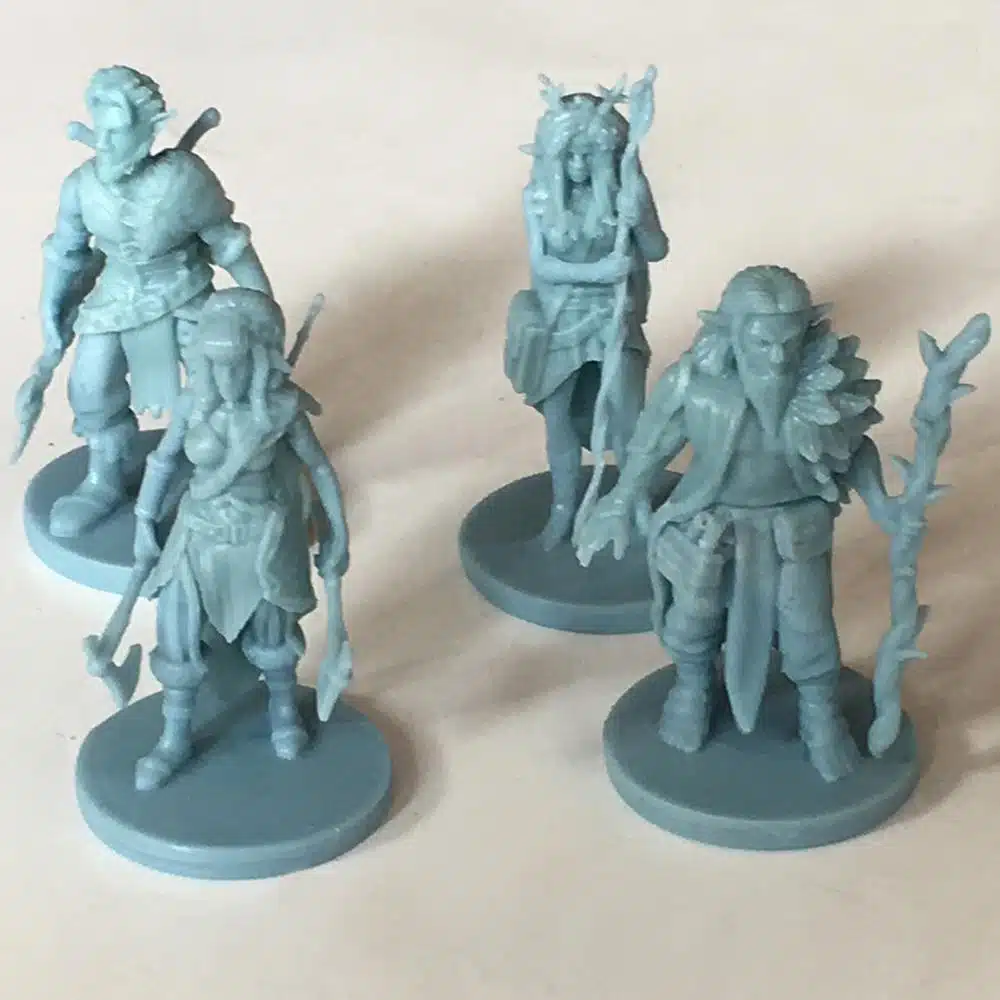
Las figuras pequeñas no pueden contener un nivel ilimitado de detalles, y las grandes no son simplemente versiones a mayor escala. Cada escala tiene sus propios límites.
Las figuras pequeñas pierden detalle en rostros, dedos y partes delgadas. Las figuras más grandes presentan problemas como encogimiento, deformación y elementos extendidos frágiles sin soporte.
Las socavaduras y las estructuras débiles deben revisarse antes del moldeado, ya que las correcciones posteriores al moldeado deben realizarse
Estas comprobaciones de ingeniería forman parte de nuestro completo proceso de fabricación de juegos de mesa personalizados , lo que garantiza que sus miniaturas se integren a la perfección con los tableros , fichas y cajas de juego personalizados.
Gestión de la integración y tolerancia de la base
La base influye en la estabilidad, el ajuste a la tabla y la durabilidad, no solo en la apariencia.
Las bases integradas se moldean junto con la figura y son más fiables para juegos de producción masiva, con menos problemas de montaje. Las bases de ranura o de encaje son adecuadas para kits de modelismo, pero hay que tener en cuenta el grosor de la pintura; de lo contrario, pueden quedar demasiado ajustadas o sueltas, afectando a la estabilidad.
Coherencia entre los juegos principales y las expansiones.
Para las expansiones, es necesario registrar las referencias de escala y las dimensiones para mantener la coherencia. De lo contrario, las versiones posteriores pueden variar de tamaño y romper la continuidad visual en la misma línea de caracteres.
Materiales para miniaturas personalizadas: PVC, resina y ABS.
La elección del material es fundamental en los proyectos de miniaturas. Una selección incorrecta puede provocar roturas, deformaciones, pérdida de detalles o problemas de coste a escala. Elegimos el material en función de la escultura, y no al revés, para evitar problemas de producción y durabilidad.
PVC (cloruro de polivinilo) de alta definición
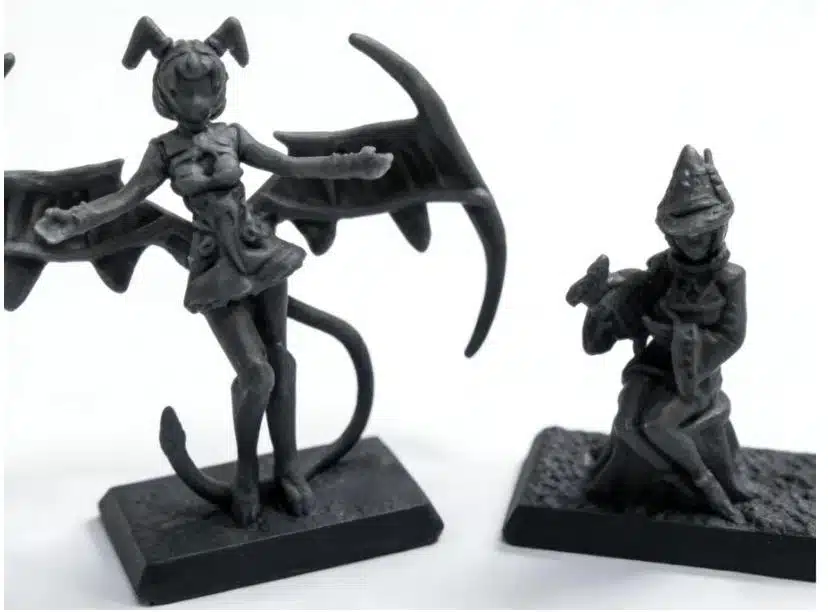
El PVC es el material estándar para las miniaturas de producción en masa, ya que ofrece una buena durabilidad para su manipulación, envío y grandes series de producción.
Sin embargo, no permite conservar detalles de escultura ultrafinos. Los elementos delgados o afilados suelen requerir ajustes iniciales, ya que la contracción y las limitaciones del molde pueden afectar el resultado final. Es adecuado para figuras duraderas de gran volumen, no para detalles propios de la resina sin modificaciones de diseño.
Fundición de resina profesional
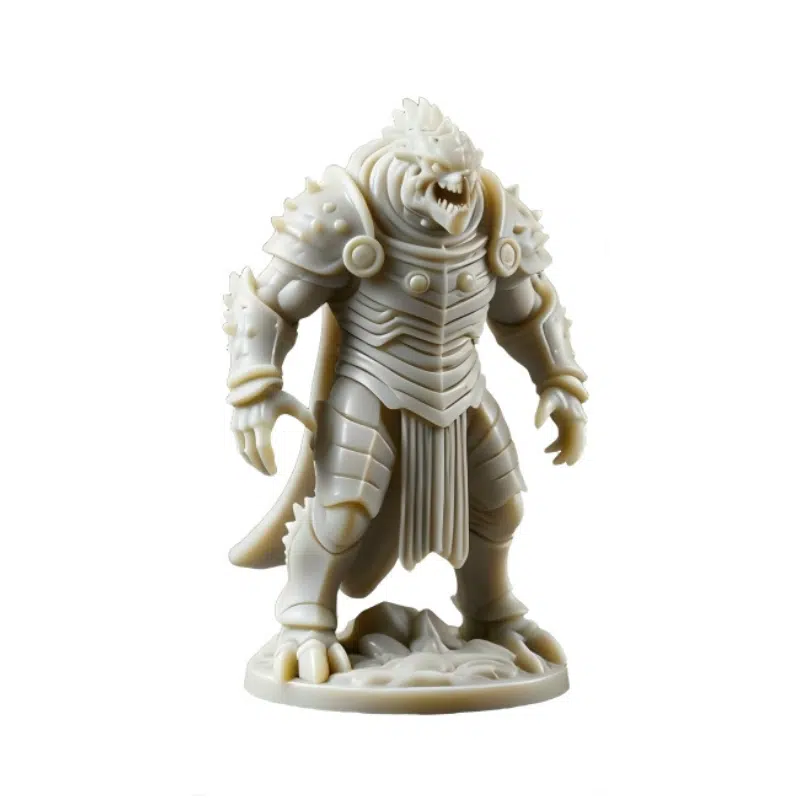
La resina ofrece un alto nivel de detalle y es adecuada para tiradas cortas, prototipos o piezas de colección.
Sin embargo, es frágil y puede romperse en partes delgadas o alargadas, por lo que no es adecuado para un uso intensivo en videojuegos de gran consumo. Es más apropiado para proyectos que requieren atención al detalle, donde la durabilidad no es un factor crítico.
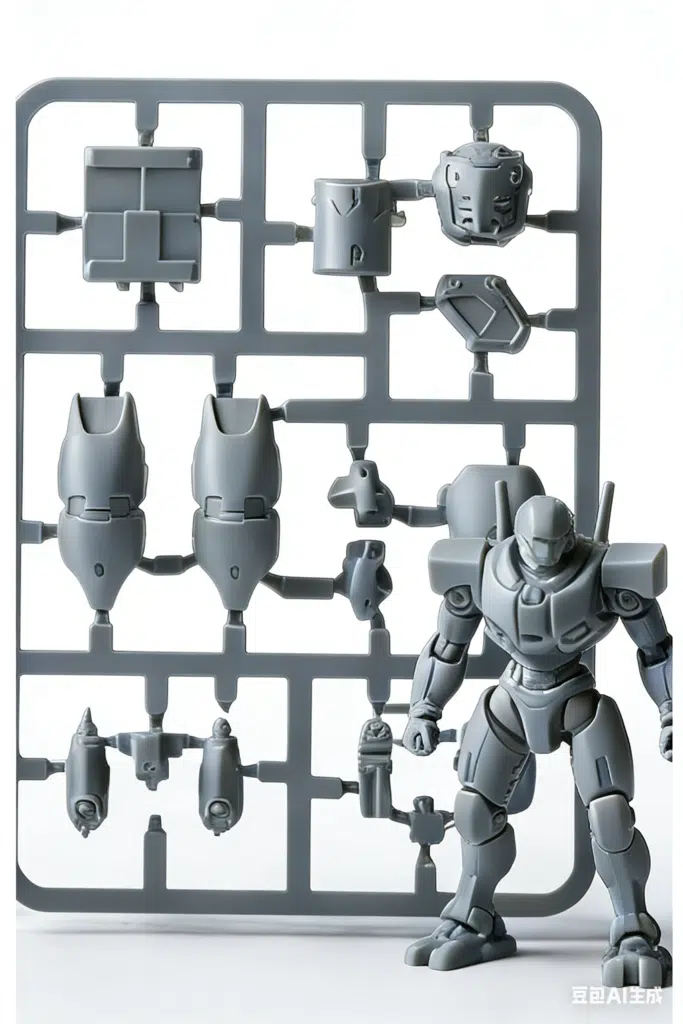
ABS (acrilonitrilo butadieno estireno)
El ABS se utiliza para piezas más duras y afiladas en miniaturas que se ensamblan a partir de matrices o piezas sueltas, y es adecuado para kits de modelismo o tácticos.
Requiere un diseño y utillaje más rigurosos, con menor flexibilidad y mayor riesgo de agrietamiento en piezas delgadas. Es más adecuado para productos de aficionados, mientras que el PVC suele ser mejor para el mercado de consumo masivo.
Acabado de color y superficie de miniaturas personalizadas
El acabado de color debe definirse en función del volumen de producción y el uso, no solo de la apariencia de la muestra. La pintura a mano aumenta el costo a gran escala, pero mejora el nivel de detalle. El color moldeado es eficiente para la producción en masa, pero limita los efectos visuales sutiles. Una elección incorrecta puede elevar demasiado el costo o reducir la calidad visual durante el uso.
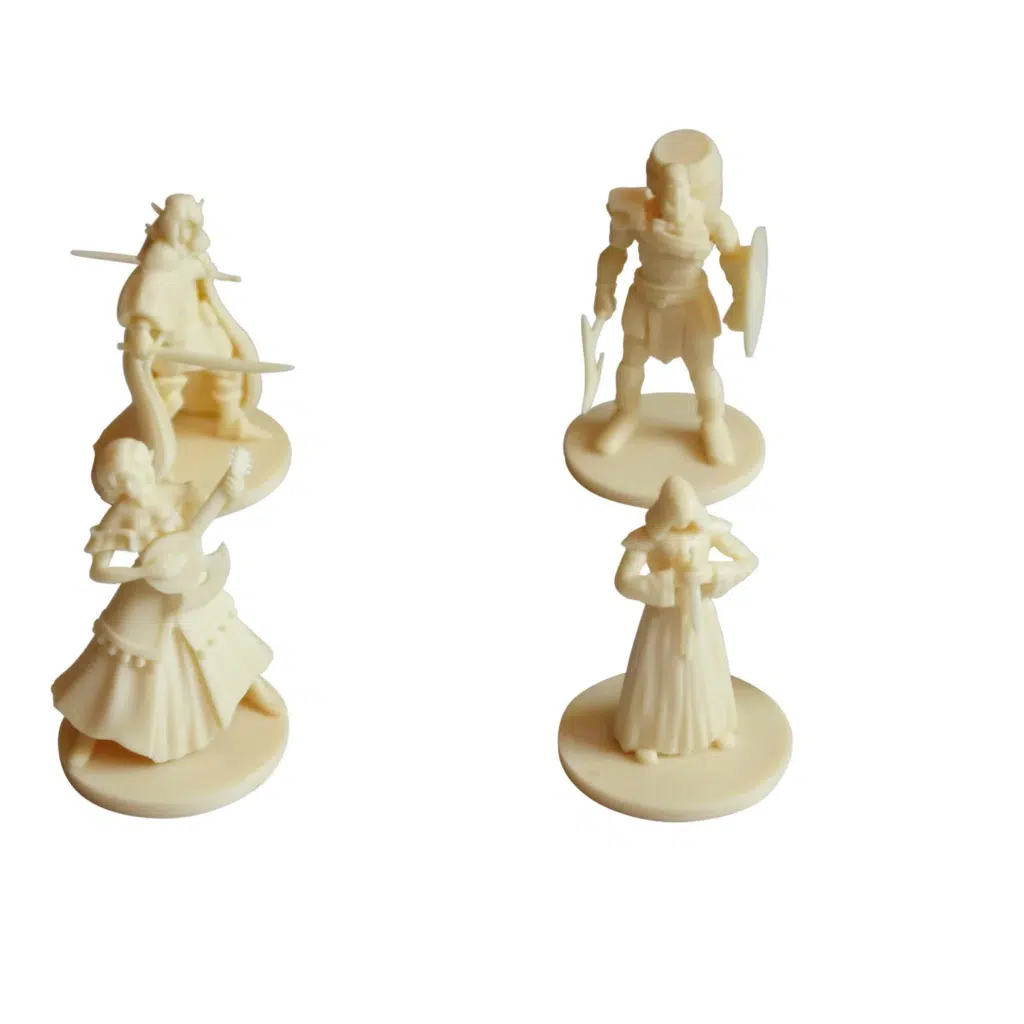
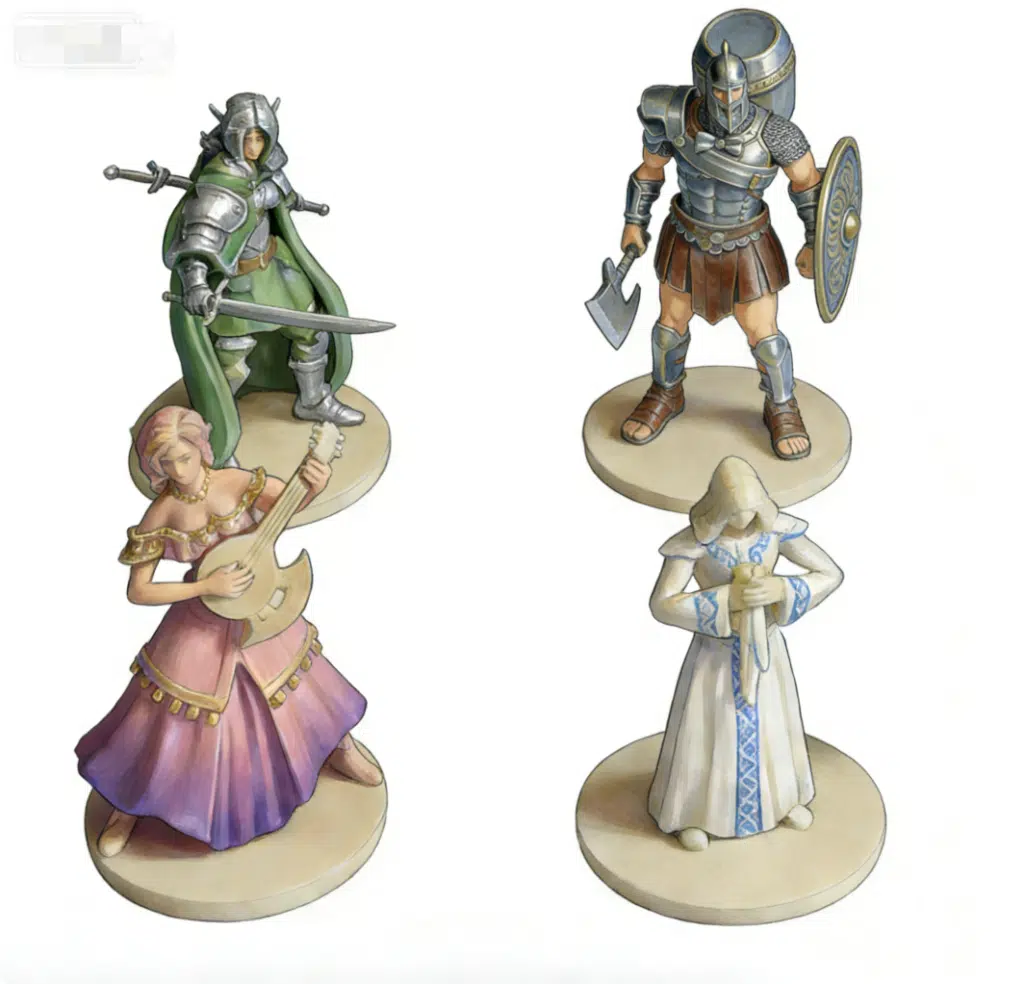
Pintura a mano
La pintura a mano se utiliza cuando la pintura añade un valor significativo, como en piezas de colección, ediciones limitadas, prototipos o ediciones premium. Realza rostros, armaduras, telas y pequeños detalles, pero cada color o efecto incrementa el costo de la mano de obra.
Es un proceso lento y poco adecuado para grandes volúmenes. Además, se requiere una imprimación adecuada para asegurar la adherencia de la pintura y reducir el desgaste durante la manipulación. Para juegos de gran consumo, se suelen preferir acabados más sencillos o colores moldeados, con un sombreado mínimo si es necesario para lograr profundidad.
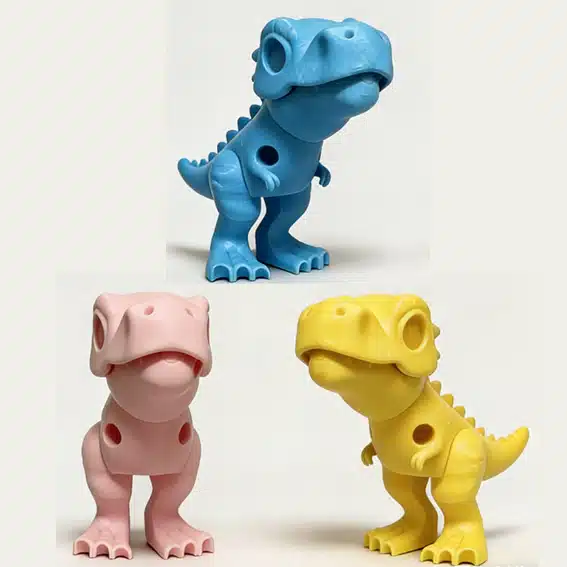
Inyección de color sólido y tintado de materiales
La inyección de color sólido es una opción práctica para miniaturas de gran volumen, ya que el color se mezcla directamente con el plástico. Mejora la durabilidad, puesto que los bordes no se desconchan como con la pintura, lo que la hace adecuada para la producción en masa y los sistemas de coloración para jugadores.
La coincidencia de colores Pantone debe confirmarse con antelación, pero los colores moldeados aún diferirán ligeramente de las referencias impresas o en pantalla. Si bien es eficiente, este método no aporta detalles: las imperfecciones en el modelado se hacen más evidentes. Funciona mejor para diseños sencillos, donde el color es fundamental, que para figuras detalladas y realistas.
Precios transparentes
Ejemplos de precios de miniaturas para juegos personalizados
Consulta ejemplos de precios reales para juegos de mesa populares. Cada proyecto es único. Estas estimaciones te ayudarán a planificar tu presupuesto antes de solicitar una cotización detallada.
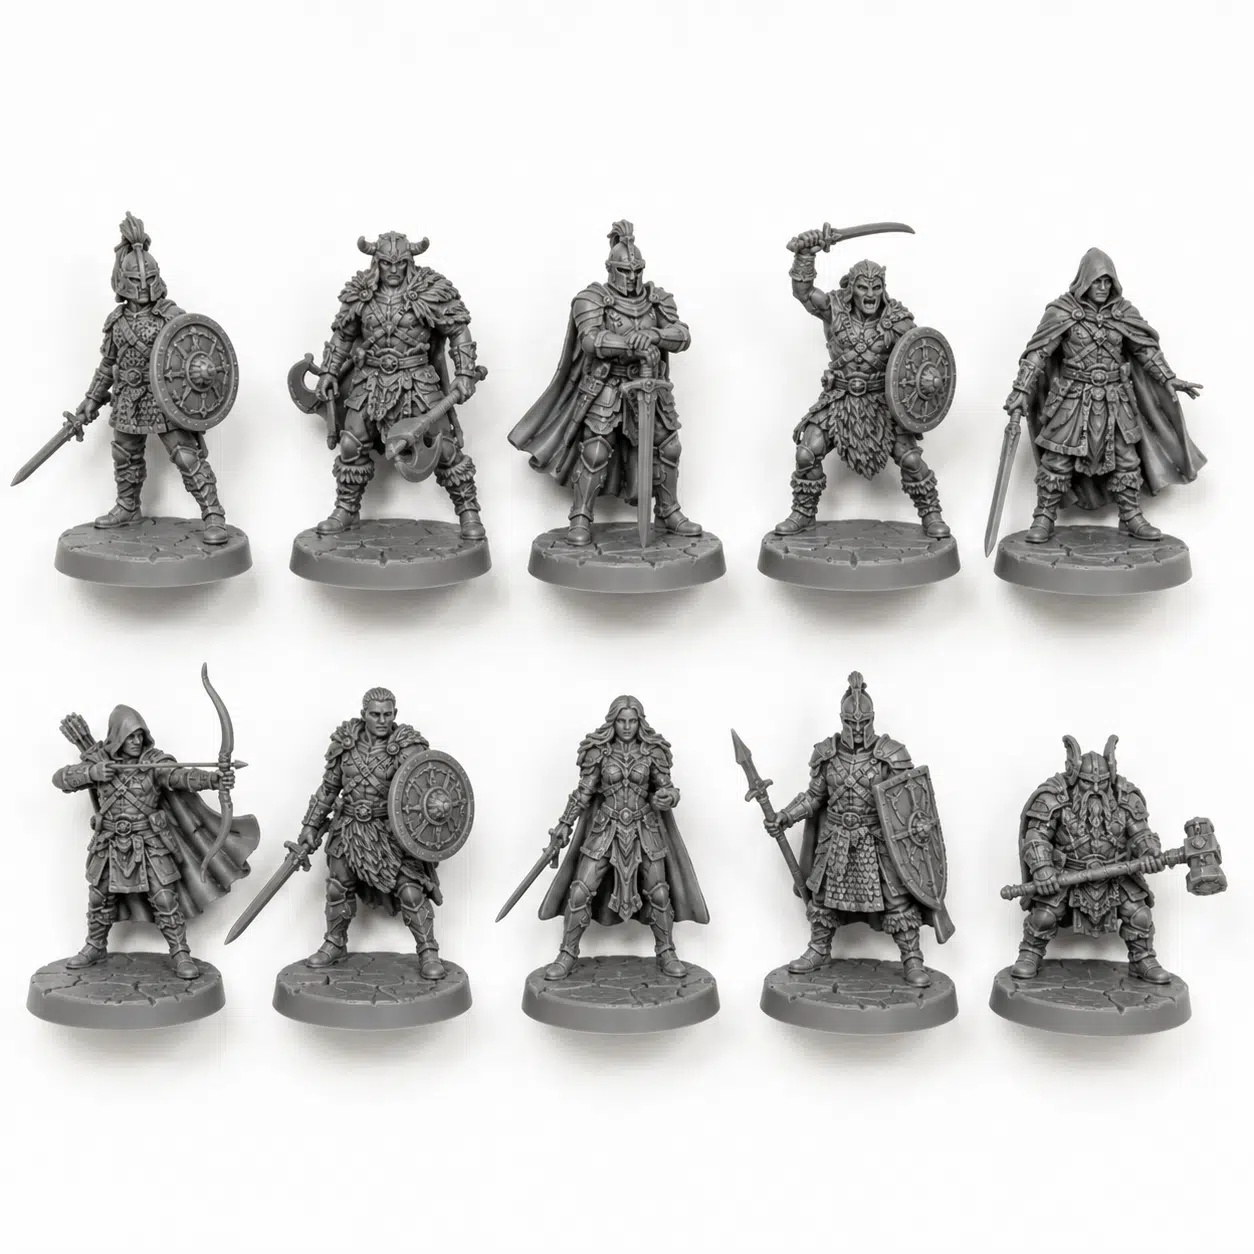
Miniaturas de resina estándar
Figuras básicas de resina para personajes y unidades de juegos de mesa.
Componente | Especificación | Cantidad |
|---|---|---|
Miniaturas | Escala de 28 mm | 10 unidades |
Material | Resina gris | / |
Tipo de acabado | Sin pintar | / |
Nivel de detalle | Alto detalle | / |
Accesorios incluidos | Bases incluidas | / |
Presupuesto estimado (1,000 unidades)
$8 – 25 / juego
Plazo de ejecución: días 15-60
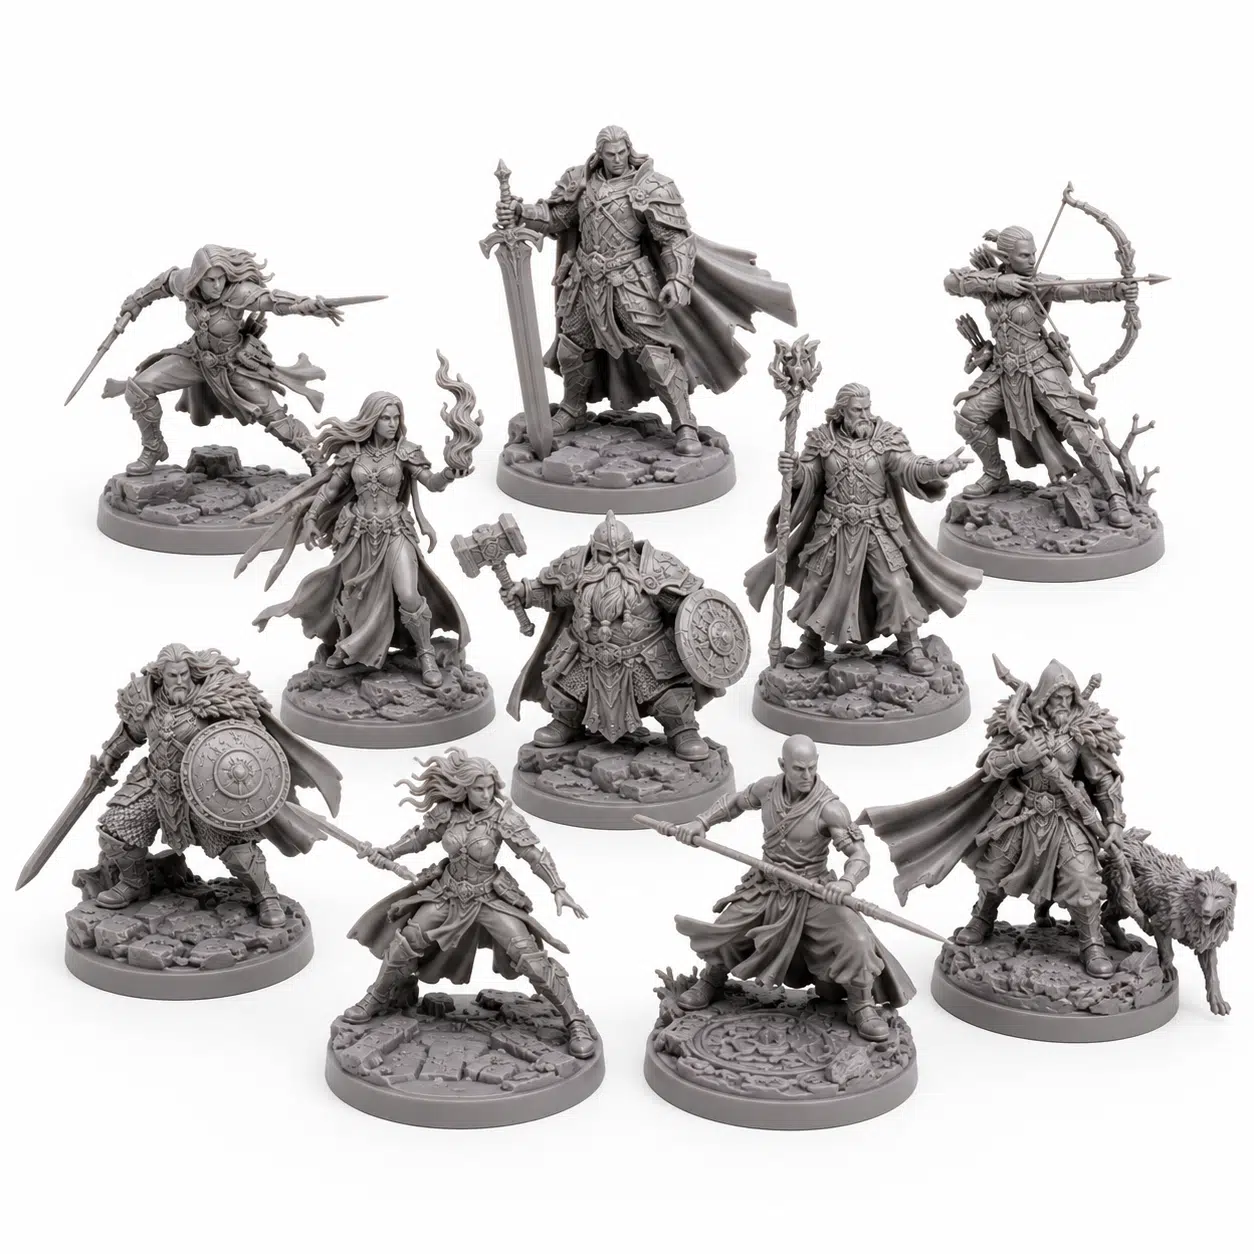
Miniaturas de héroes detalladas
Miniaturas de personajes con gran nivel de detalle y un atractivo visual impresionante.
Componente | Especificación | Cantidad |
|---|---|---|
Miniaturas | Escala de 35 mm | 10 unidades |
Material | Resina de alta definición | / |
Tipo de acabado | Sin pintar | / |
Nivel de detalle | Poses dinámicas | / |
Accesorios incluidos | Bases personalizadas | / |
Presupuesto estimado (1,000 unidades)
$12 – 35 / juego
Plazo de ejecución: días 15-60
Comprenda sus costos
Guías detalladas para ayudarte a presupuestar, planificar y evitar sorpresas.
Precios de componentes individuales
¿Necesita un presupuesto para un solo componente? Consulte los precios individuales de cada subservicio.
¿Listo para obtener tu presupuesto exacto?
Estas son estimaciones. Tu juego es único. Envíanos las especificaciones y te enviaremos un presupuesto detallado en 24 horas.
Componentes completos para juegos de mesa personalizados
Un juego de mesa es un sistema de componentes interconectados. En FUNWAY, fabricamos cada elemento —desde el tablero y la caja hasta la ficha más pequeña— como un producto integrado, no como piezas separadas. Aquí tienes todos los componentes personalizables que conforman un juego de mesa completo. Y, por supuesto, puedes personalizarlo todo o solo una parte.
| Tableros plegados o rígidos de hasta 600×900 mm con alineación de bisagras y acabado superficial. | |
| Cajas telescópicas, rígidas y magnéticas diseñadas para un ajuste perfecto y una gran resistencia al apilamiento. | |
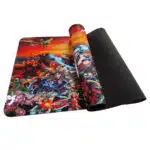
| Superficies de juego de neopreno y pantallas plegables para los jugadores. | |
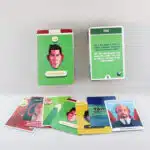
| Selección de cartulina, corte limpio y recubrimientos para una barajada estable. | |
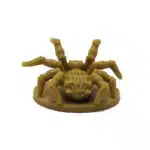
| Figuras de PVC y resina con revisión del molde y control de la consistencia de la escala. | |
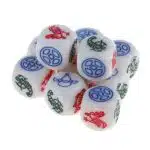
| Dados de precisión en múltiples materiales, tamaños y diseños de caras personalizados. | |
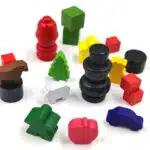
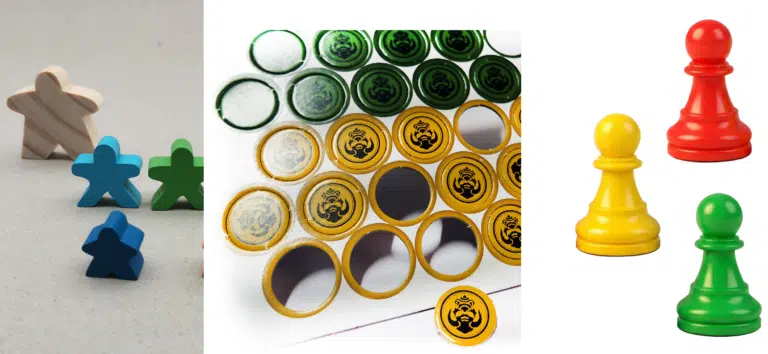
| Marcadores de jugador en madera o plástico con siluetas precisas y control de color. | |
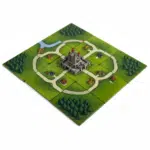
| Módulos de mapas y terrenos en cartón, plástico o acrílico. | |
| Fichas de tablero perforado, discos de madera y contadores para puntuaciones y recursos. | |
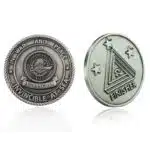
| Monedas de metal, recursos de madera, peones de plástico, figuras de cartón y piezas especiales | |
| Elementos impresos esenciales para reglas, moneda y registro de puntuaciones | |
| Monedas de juego impresas con denominación y control de clasificación. | |
| Hojas de pegatinas y etiquetas precortadas para estados del juego y marcas comerciales. |
Cada componente se fabrica mediante nuestro sistema de producción integrado, desde el mapeo de componentes y la revisión de ingeniería hasta el muestreo y la producción en masa. Descubra más sobre nuestros servicios completos de impresión de juegos de mesa personalizados.
¿Por qué elegir FUNWAY?
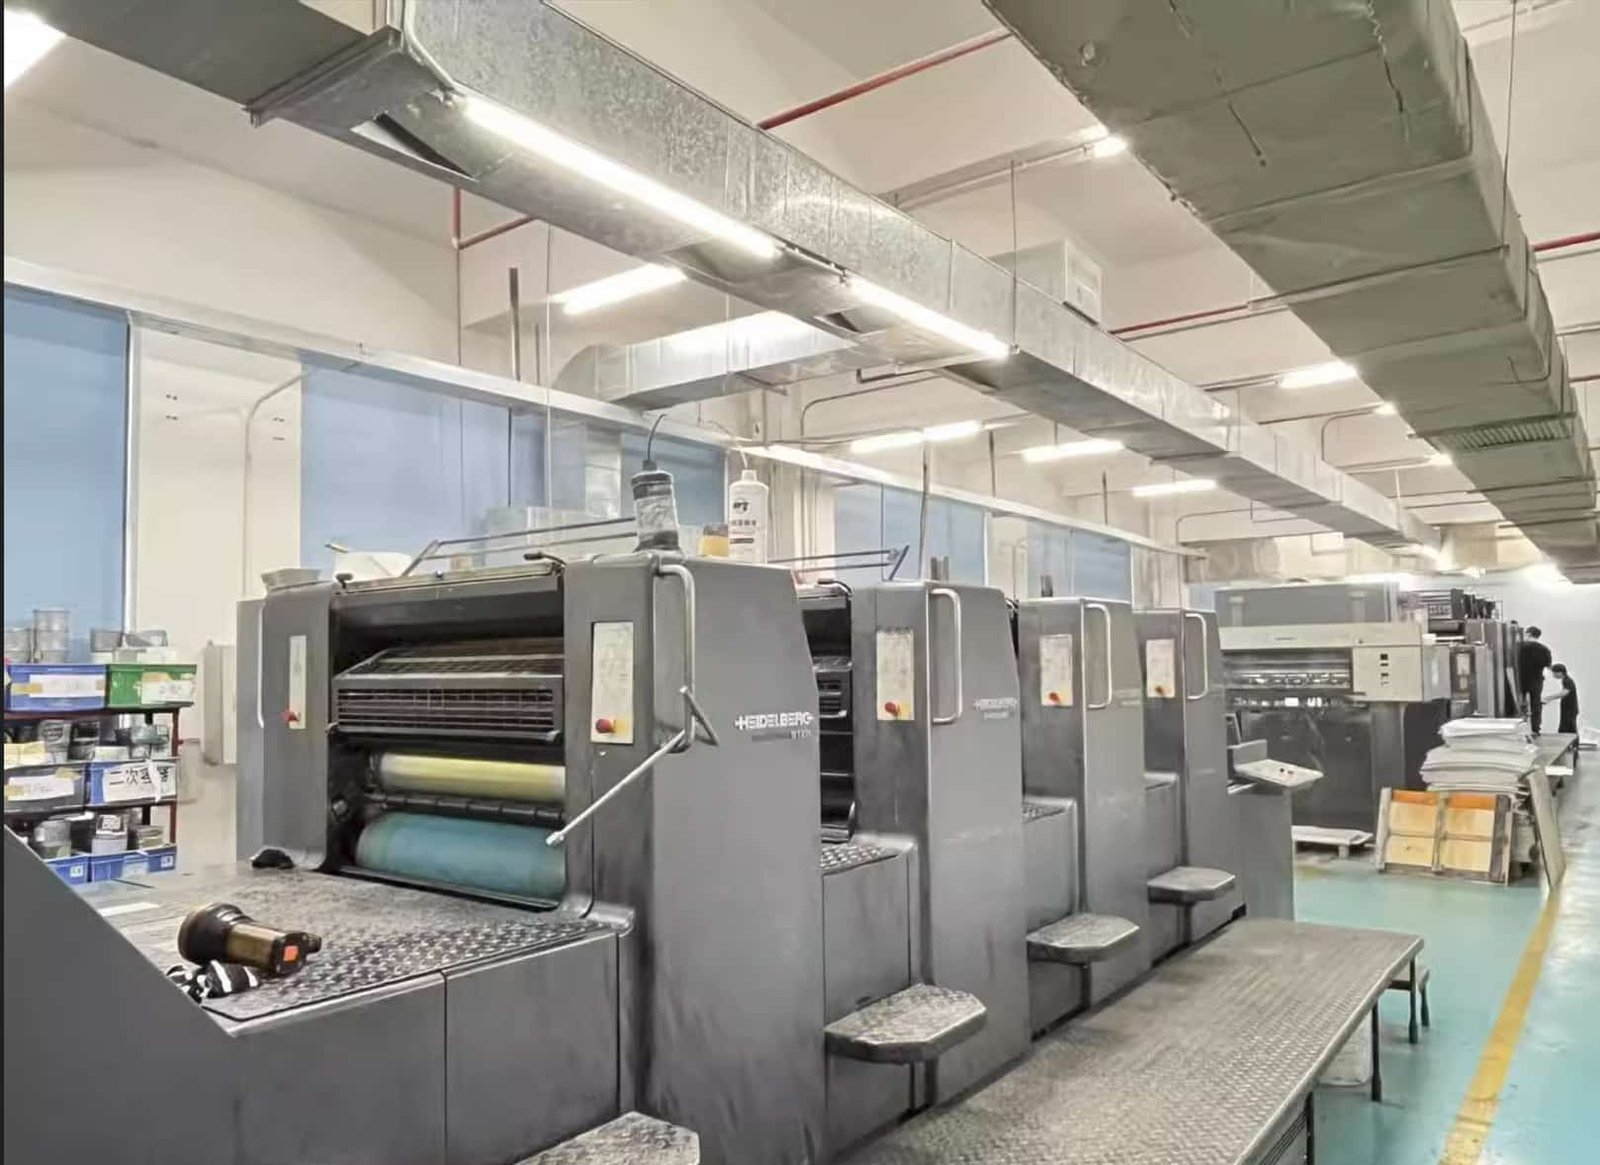
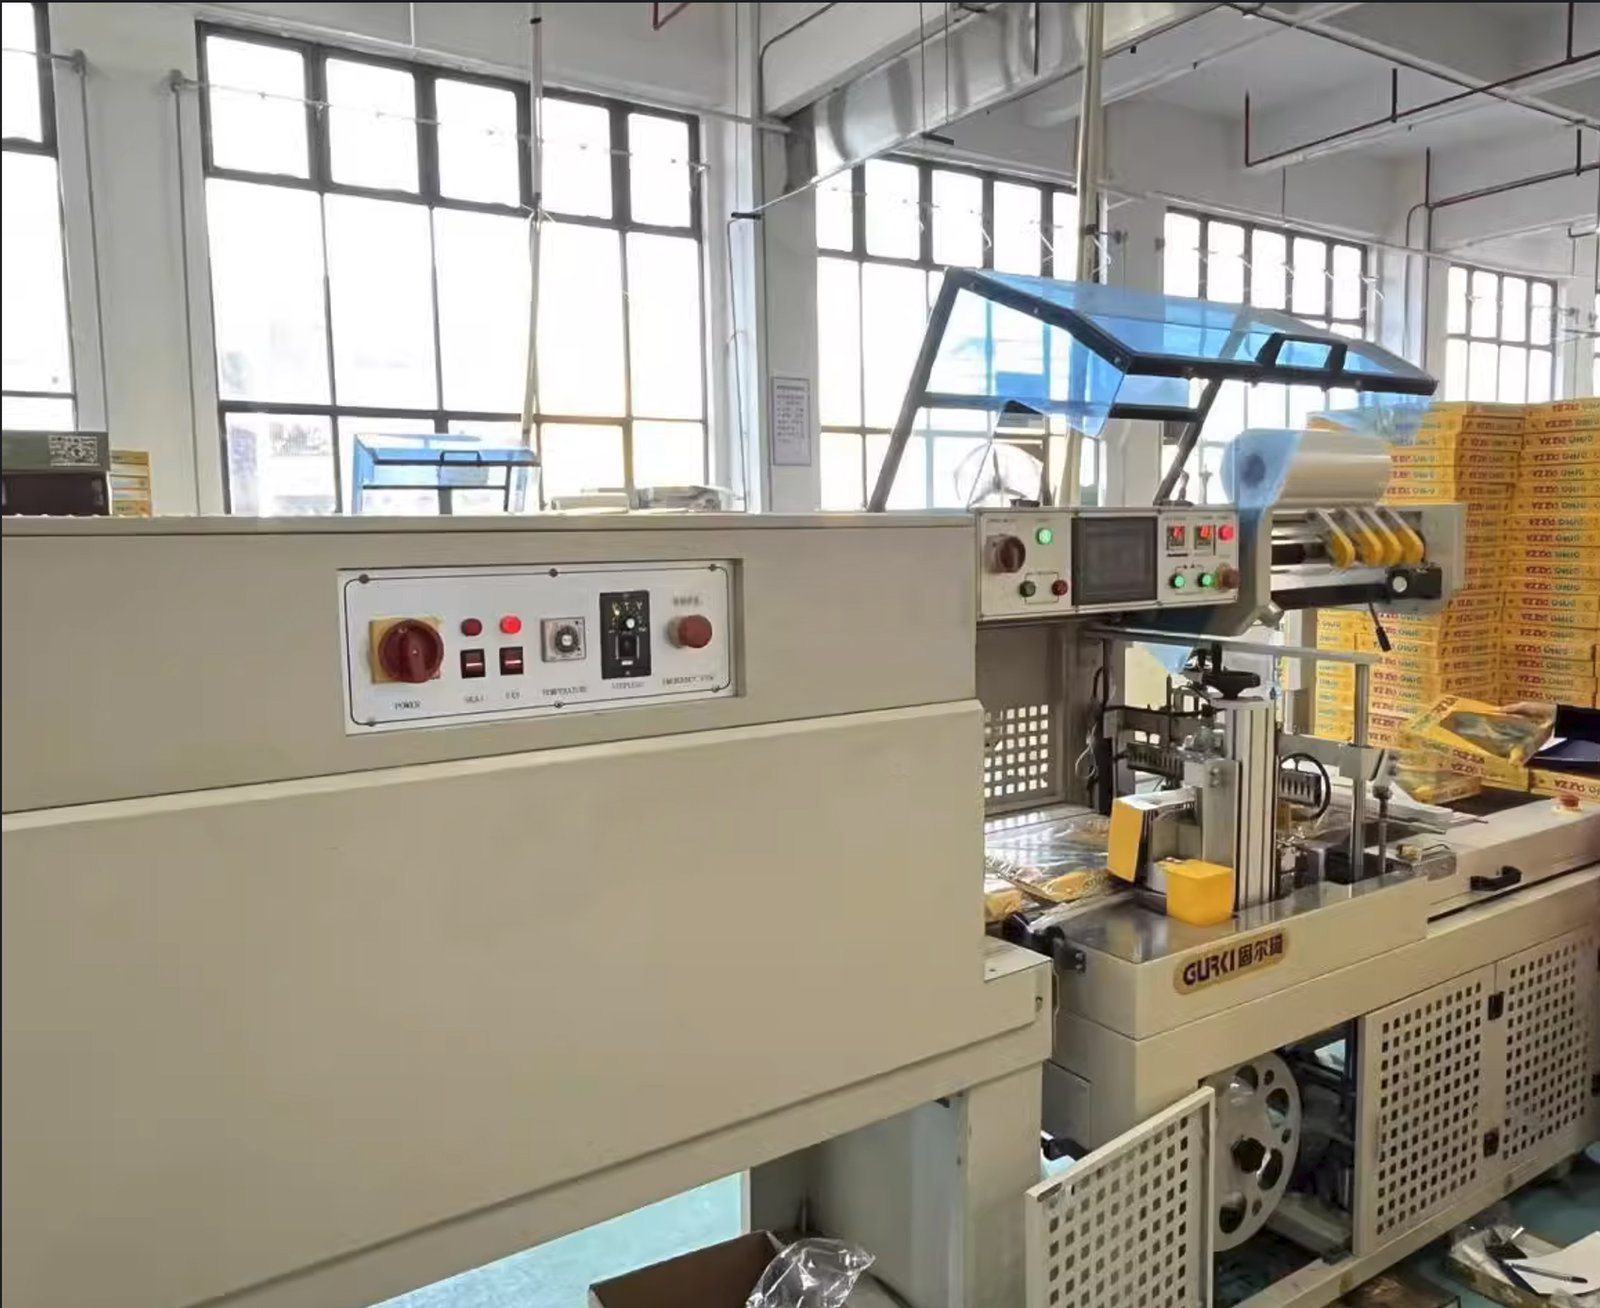
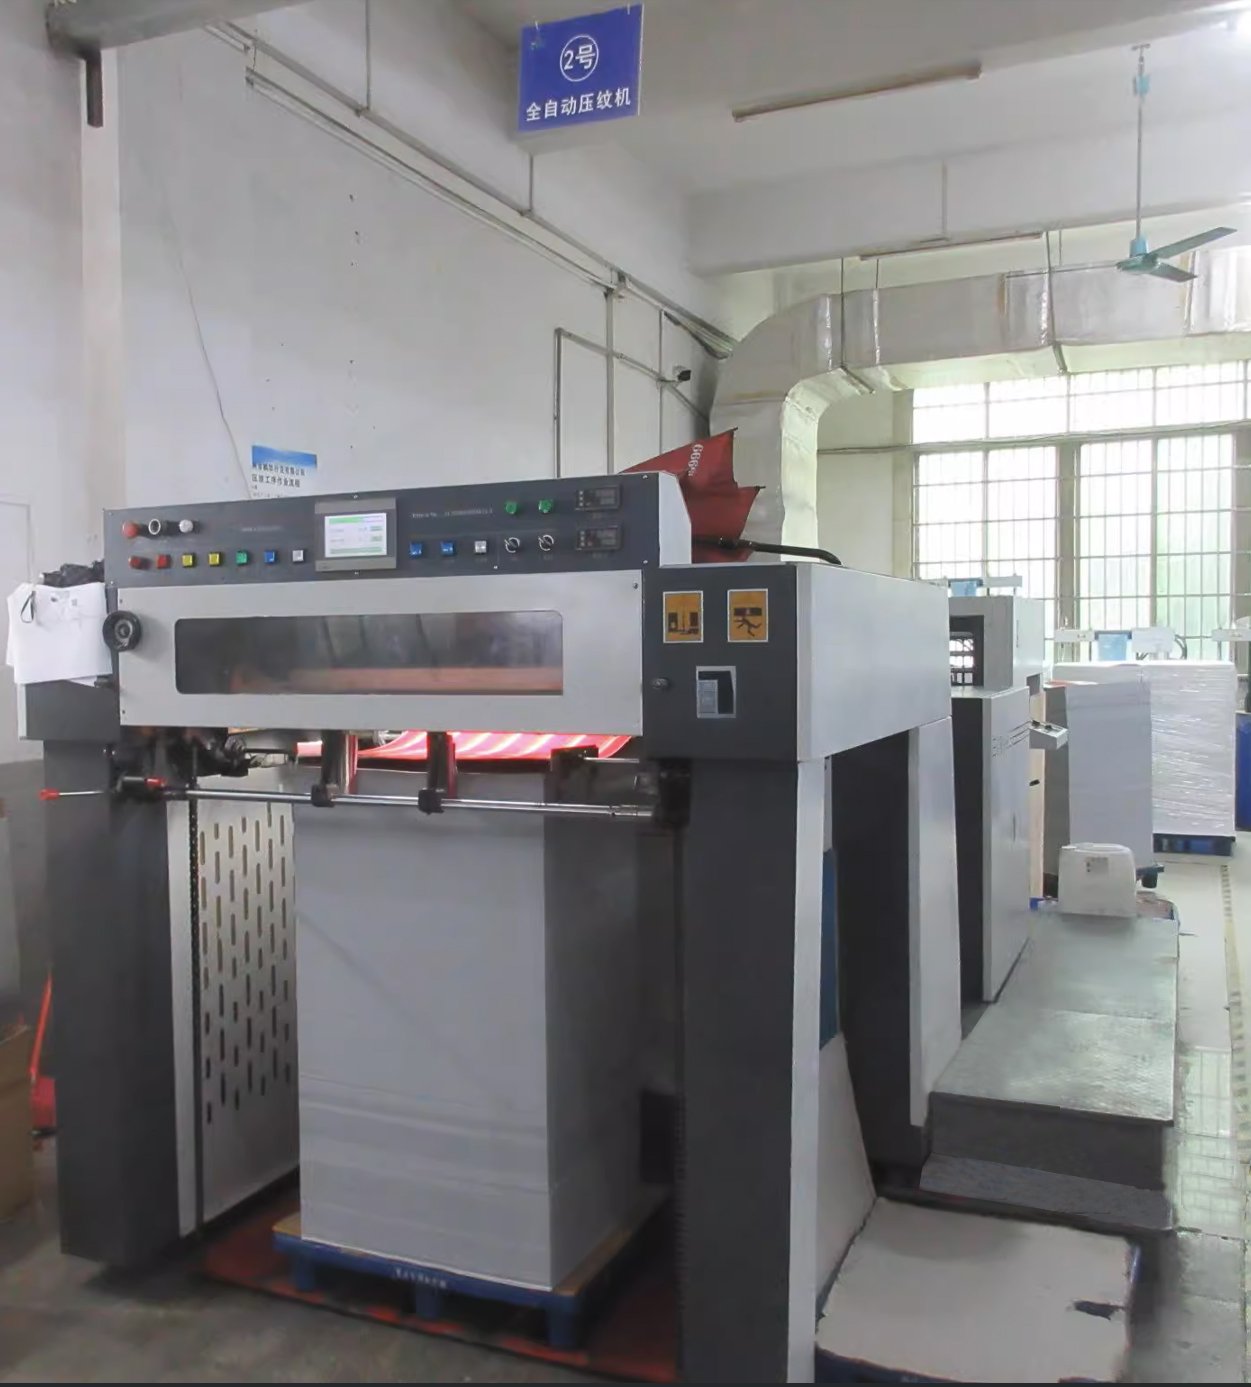
Fabricamos cartas, rompecabezas y juegos de mesa desde 1999. Actualmente, contamos con una fábrica de 16 000 metros cuadrados y más de 200 empleados. Somos un fabricante OEM/ODM directo , no una empresa comercial. Hemos completado más de 5,000 proyectos y enviado más de 2.3 millones de productos a nivel mundial. Con nosotros, obtendrá precios directos de fábrica y un equipo que conoce este trabajo a la perfección.
Nos encargamos de todo, desde el diseño hasta el embalaje final. Puede pedir una unidad para pruebas o 1 10,000 para un lanzamiento completo; mantenemos la misma calidad en cualquier cantidad.

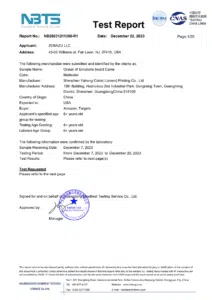
CE – EN 71 
amfori BSCI 
ESTS FSC COC 
Certificado de conformidad SGS FSC 
ISO 9001:2015 -
ASTM F963-17
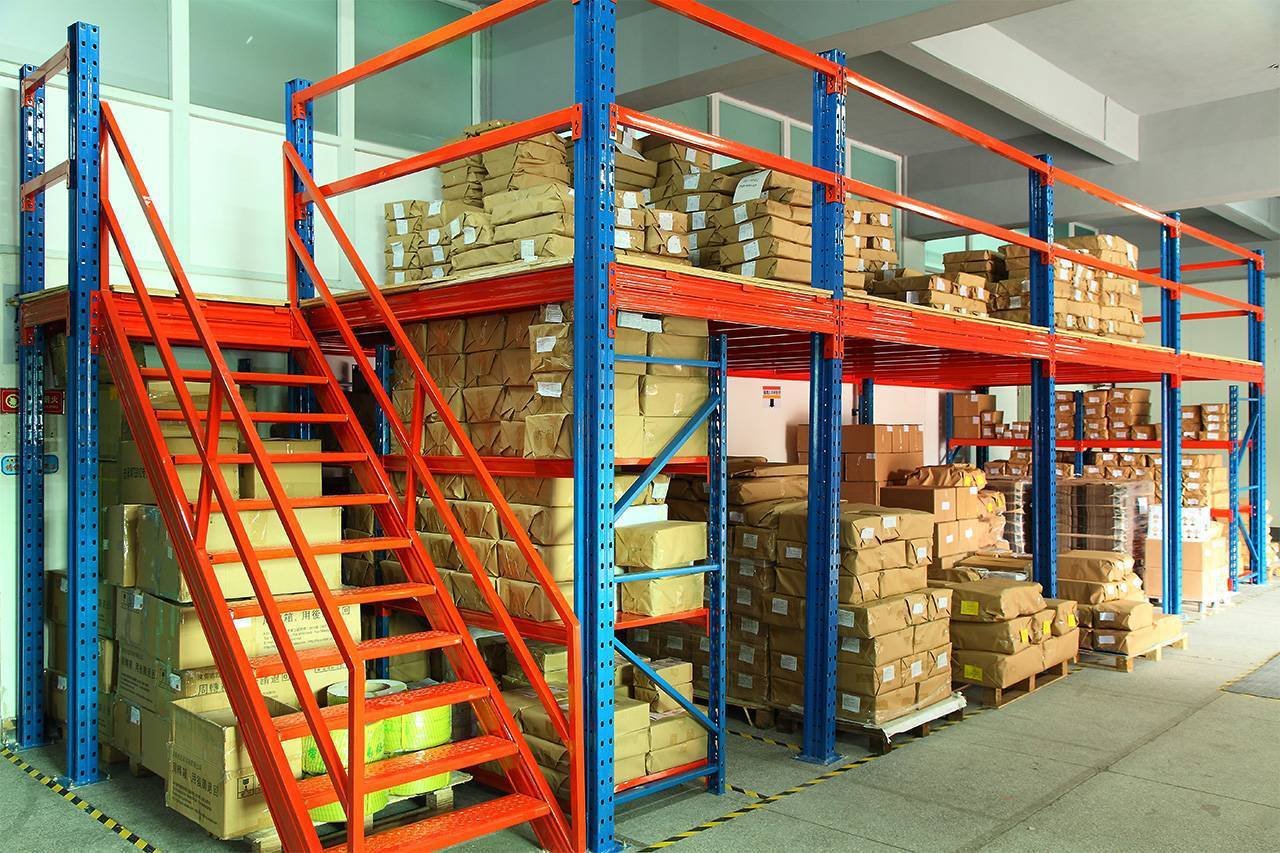
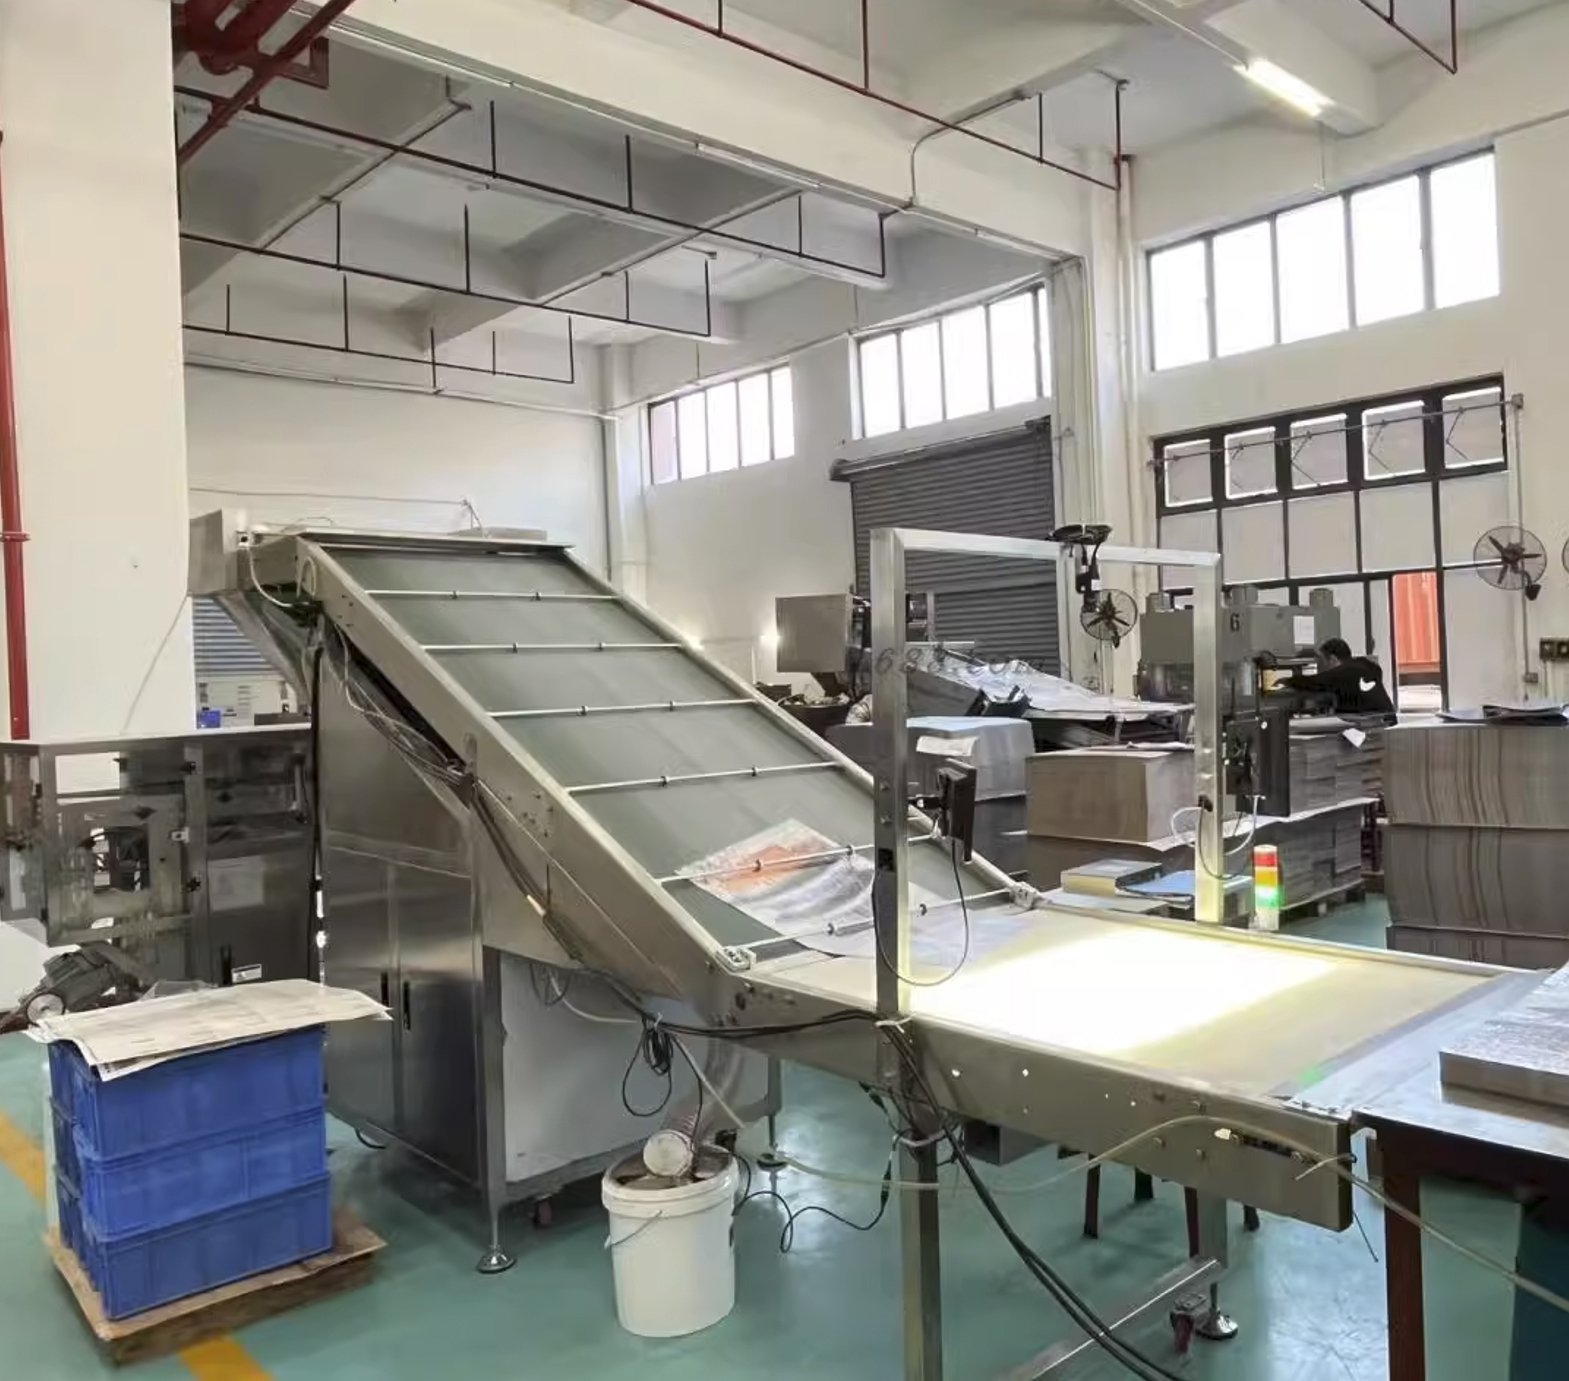
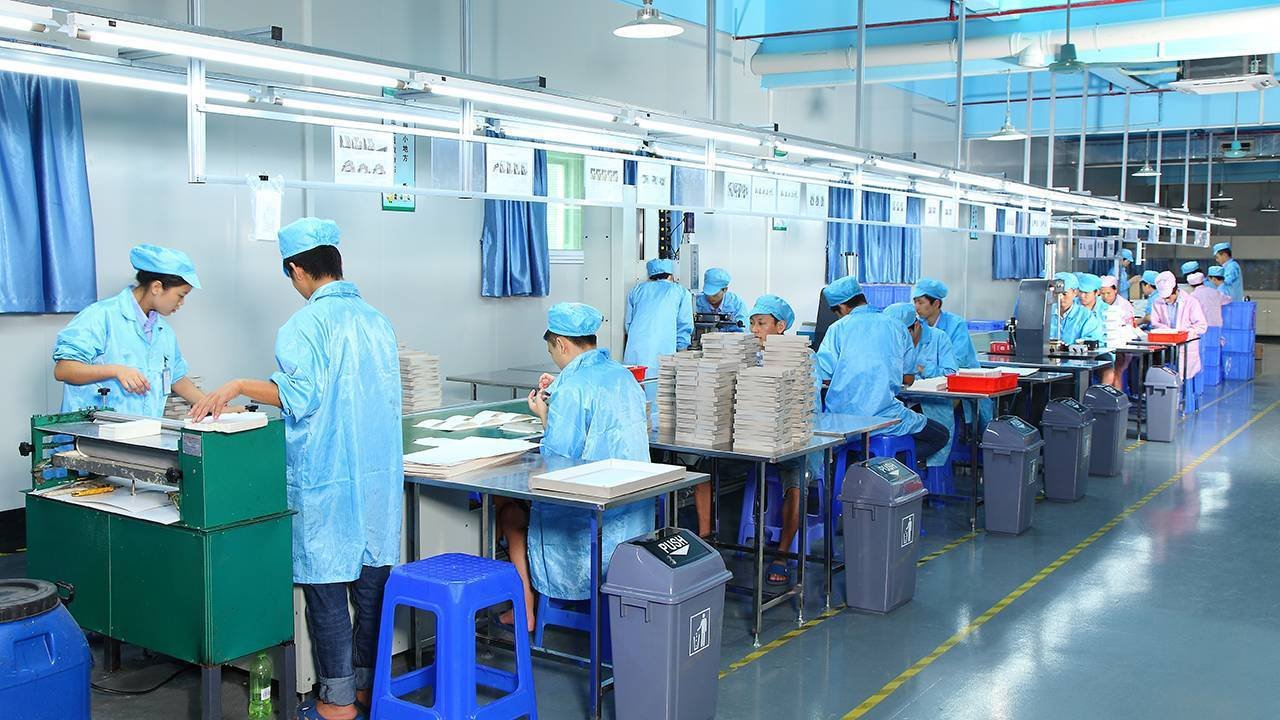
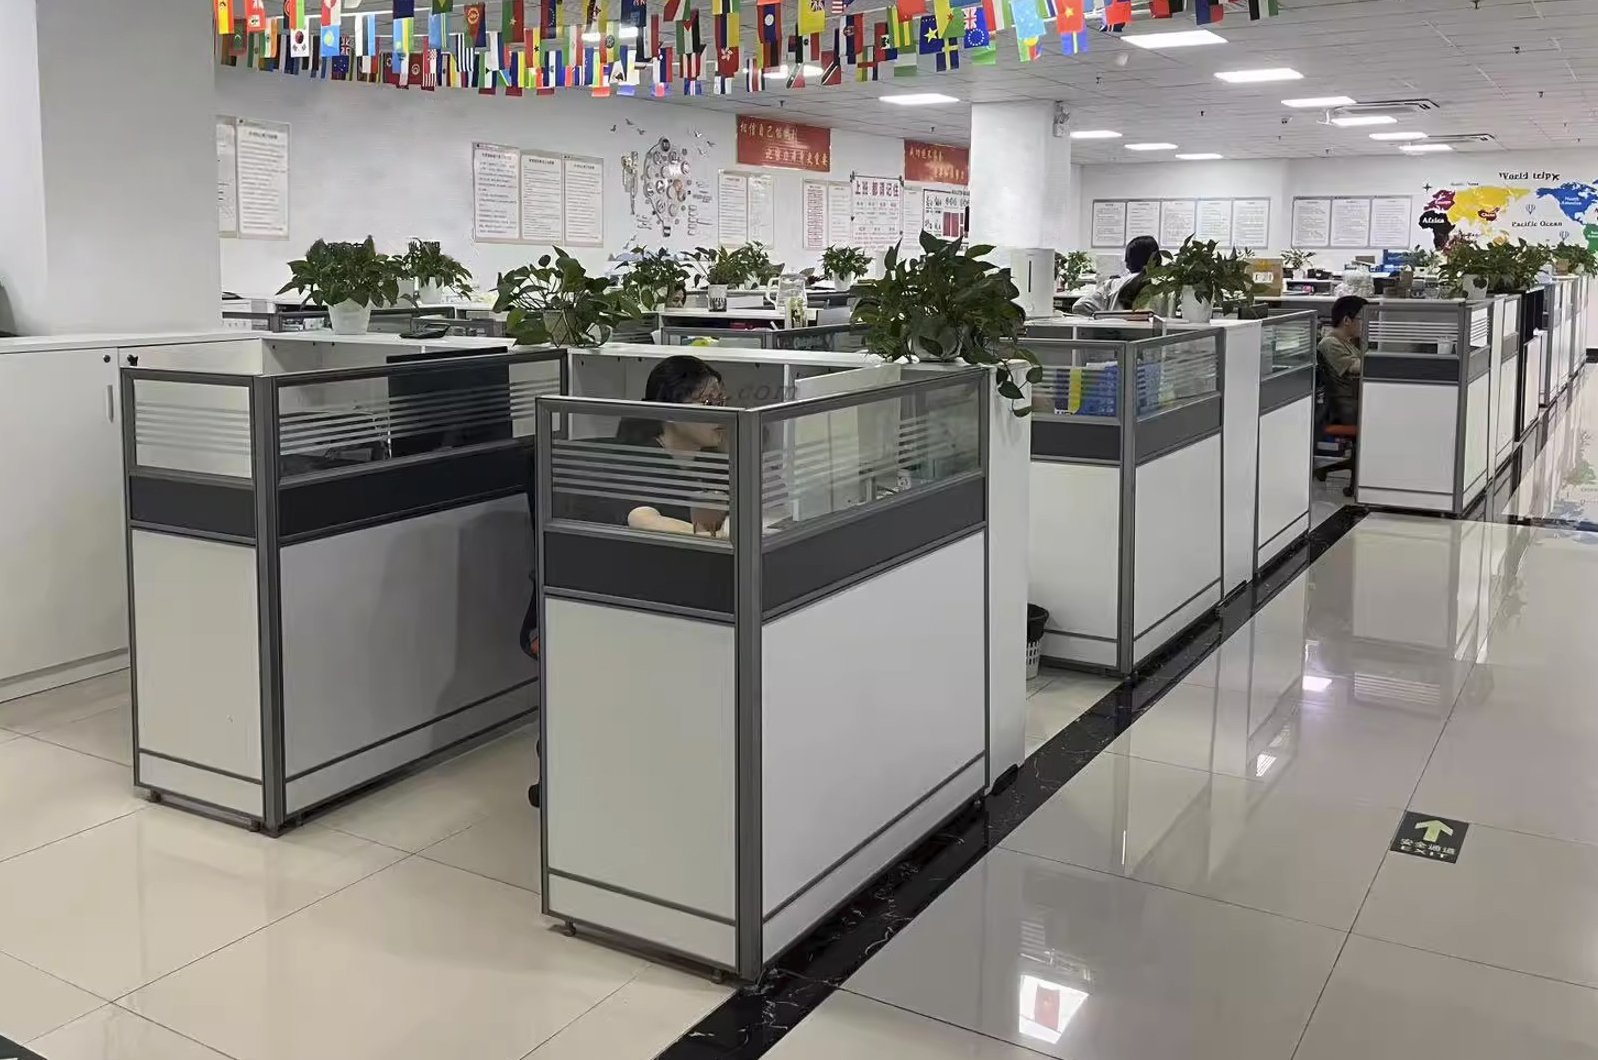
¿Por qué comprar al por mayor en FUNWAY?
Precios competitivos al por mayor
Control de calidad directo de fábrica
Promesa de entrega a tiempo
Apoyo personalizado para proyectos
Con la confianza de marcas globales
Pago seguro y servicio postventa.
Proceso de fabricación OEM/ODM
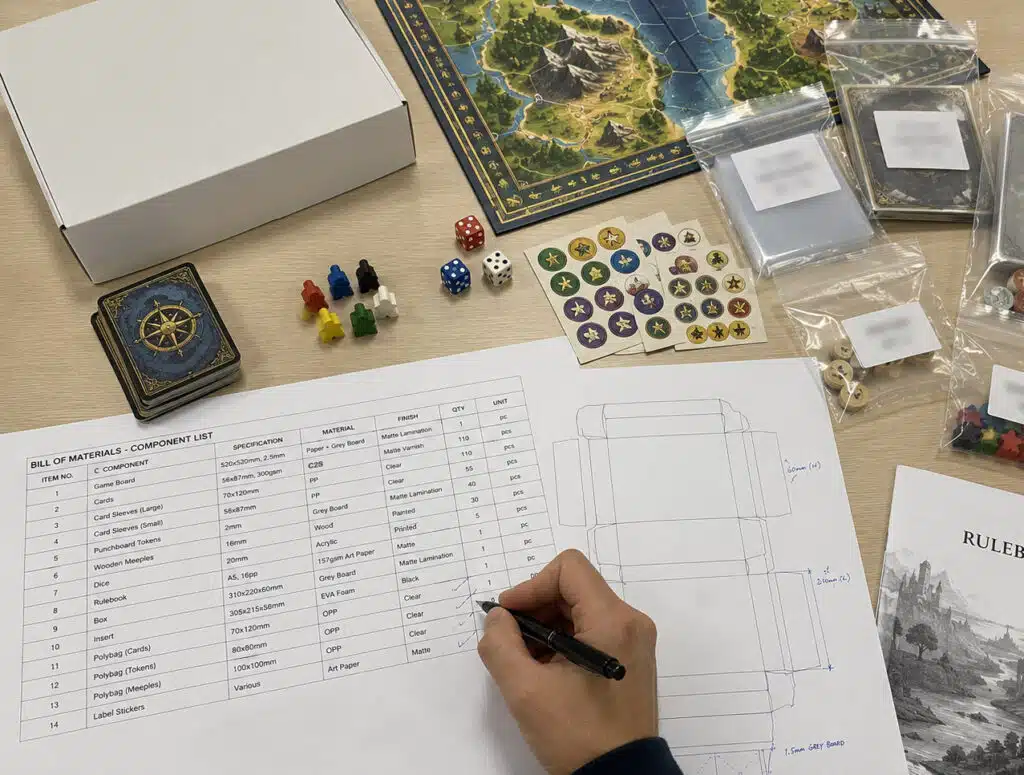
Paso 1: Revisión del proyecto y mapeo de componentes
No elaboramos presupuestos a partir de una lista de piezas sueltas. Elaboramos presupuestos a partir de un plan de producto completo.
Antes de fijar el precio, mapeamos cada componente: tablero, cartas, fichas, reglamento, inserto, caja y accesorios. Verificamos cómo encajan como un conjunto empaquetado. Esto garantiza la precisión del presupuesto y evita sorpresas posteriores en la fabricación, el embalaje y el transporte. Verificamos:
Realizar este pedido correctamente permitirá que su proyecto se mantenga dentro del presupuesto y el cronograma previstos.
Paso 2: Verificación DFM y revisión de fabricación
Una mala muestra suele partir de un diseño que nunca se ha probado en un entorno de producción real.
Antes de fabricar las muestras, revisamos sus archivos para comprobar su idoneidad para la producción en condiciones reales. Verificamos los troqueles, el sangrado, las zonas seguras, las líneas de plegado, el grosor del cartón, la profundidad de la caja , el ajuste del inserto y el acabado de la superficie. Corregimos estos problemas antes de realizar las muestras:
Si el conjunto empaquetado no cierra correctamente, cambiar el acabado no lo solucionará. Primero arreglamos la estructura.
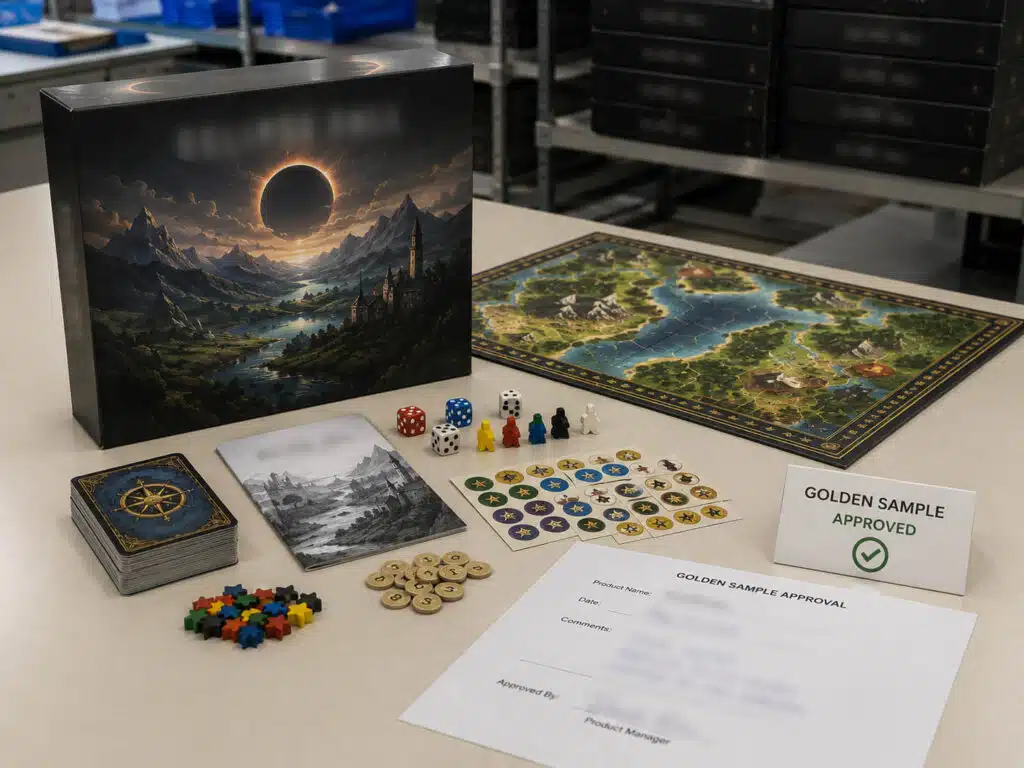
Paso 3: Producción y aprobación de muestras
La muestra no es una sesión de fotos. Es el estándar de producción.
Fabricamos la primera muestra para probar la textura del material, la resistencia al plegado, la precisión del color, el ajuste a la caja, la firmeza del inserto y el peso total. Usted la revisa y la aprueba. Esta muestra aprobada se convierte en la muestra de referencia. Toda la producción en masa se compara con ella.
A partir de este punto, cualquier cambio en el tamaño del cartón, el tipo de cartulina, el inserto o la profundidad de la caja reiniciará el costo y el plazo de entrega. Mantenemos la muestra estable para que su pedido al por mayor se mantenga dentro del plazo previsto.
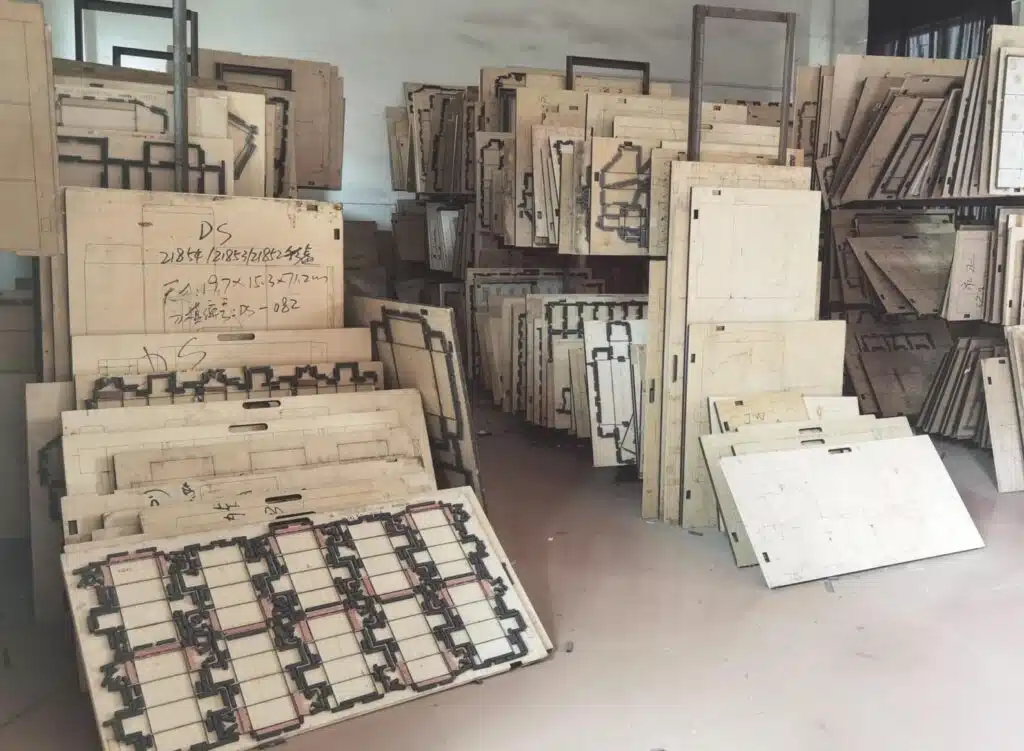
Paso 4: Configuración de herramientas y moldes
Solo abrimos las herramientas una vez que la muestra maestra está bloqueada.
El utillaje incluye herramientas de troquelado para tarjetas, cartones, planchas perforadas, insertos y cajas. Para piezas de plástico especiales, podríamos necesitar moldes o fijaciones.
Nunca apresuramos la fabricación de las herramientas mientras el diseño aún está en desarrollo. Una vez que el troquel está hecho, los cambios cuestan tiempo y dinero. Esperamos su aprobación final antes de cortar el acero.
Esto protege su inversión en herramientas y mantiene el proyecto dentro del plazo previsto.
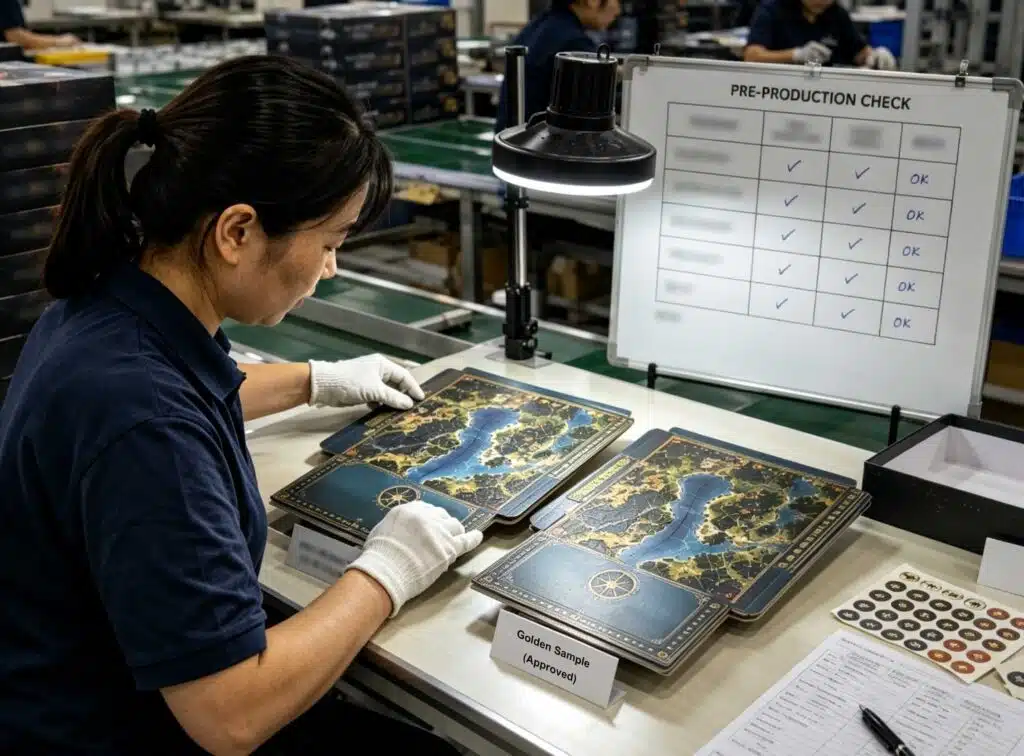
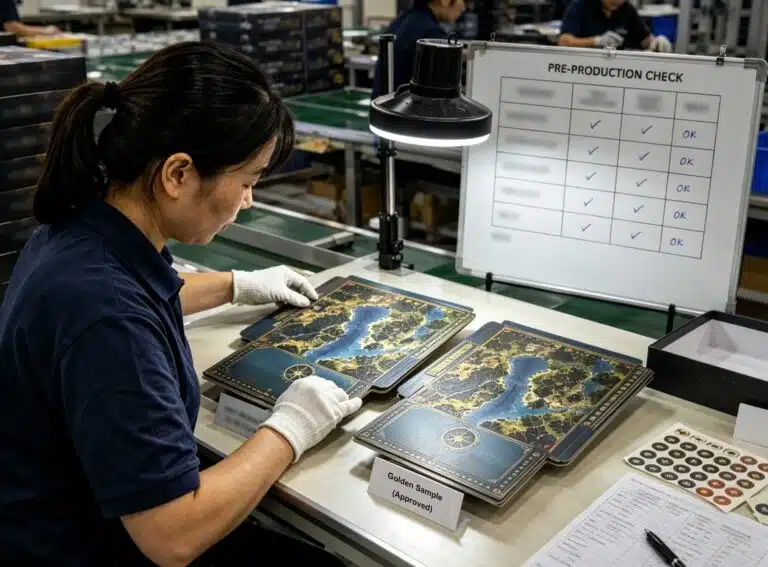
Paso 5: Validación de preproducción
Los pequeños errores son más económicos de detectar antes de que se produzca la ejecución completa.
Realizamos una pequeña prueba de preproducción. Verificamos la variación de color, la posición de corte, la precisión del plegado, el grosor del tablero, el acabado de la superficie y el ajuste de los componentes.
Si algo no coincide con la muestra de referencia, detenemos el proceso y lo corregimos antes de utilizar más material. Este paso ahorra tiempo y costes.
Por eso nunca omitimos la validación previa a la producción.
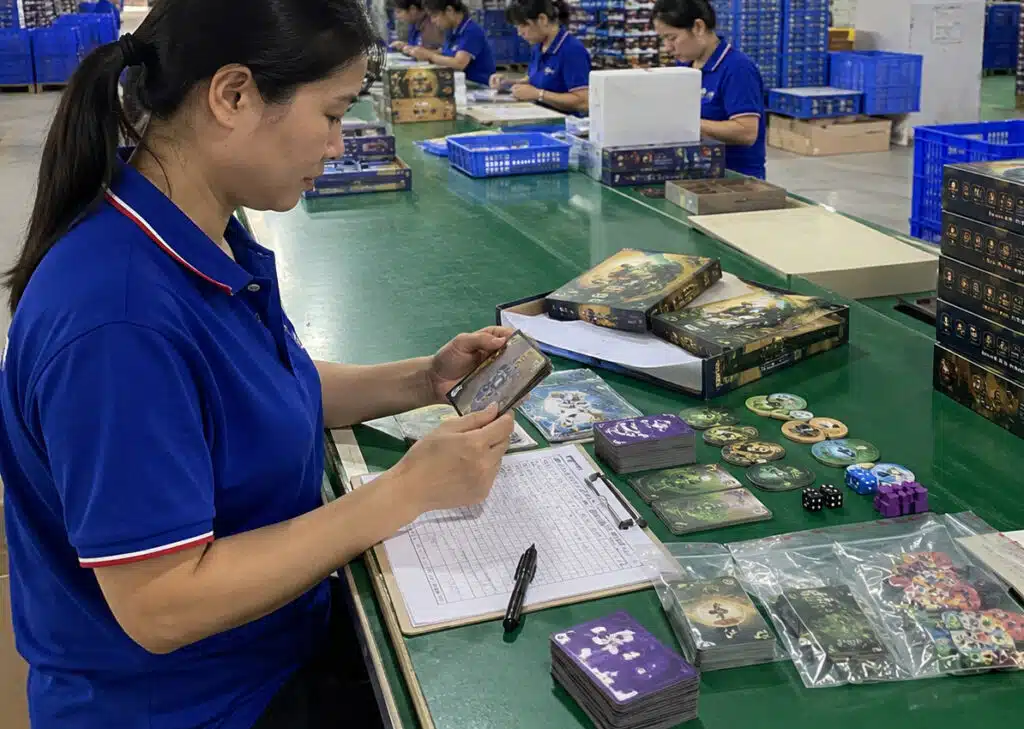
Paso 6: Producción en masa y ensamblaje
Un juego no está terminado cuando se imprimen las piezas. Está terminado cuando la caja cierra correctamente.
Las cartas , tableros, troqueles , manuales de reglas , cajas, insertos, piezas de madera , dados y accesorios deben funcionar como un conjunto empaquetado. Durante el montaje, comprobamos que la disposición del embalaje aprobada siga siendo viable a la velocidad de producción.
Esto es fundamental para los pedidos B2B. Su distribuidor recibe productos terminados, no piezas sueltas. Cada juego debe estar bien embalado, apilado en posición horizontal y enviado de forma segura.
Controlamos el proceso de ensamblaje para que sus productos lleguen listos para su colocación en estanterías o en el almacén.
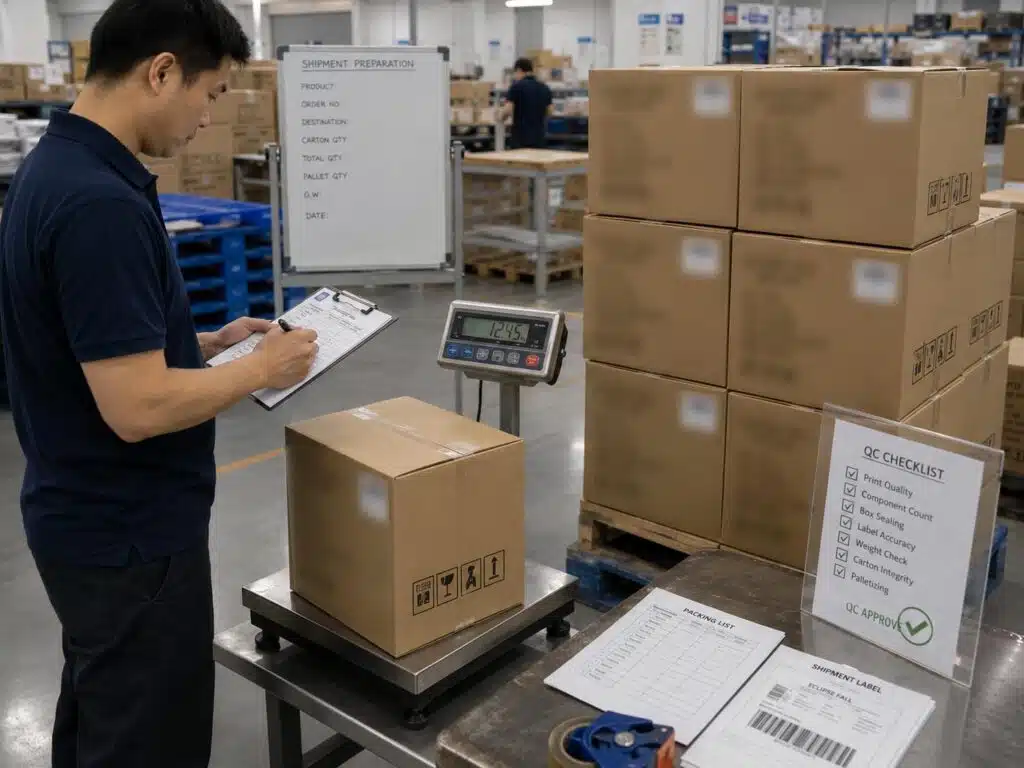
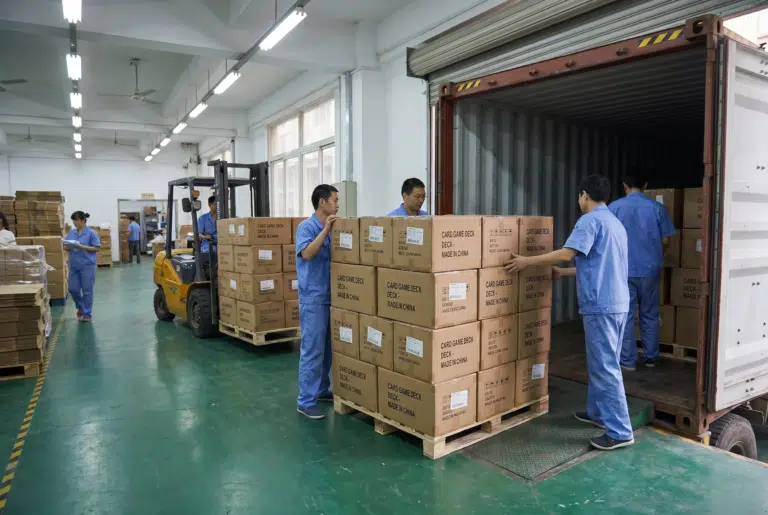
Paso 7: Control de calidad final y envío global
Un producto perfecto puede fallar si el embalaje es incorrecto.
Antes del envío, verificamos la cantidad de cajas, el número de juegos por caja, el peso bruto, el tamaño de la caja, las marcas de envío y las etiquetas de código de barras. Cotejamos toda la información con su orden de compra.
Para pedidos B2B y minoristas, también verificamos el marcado de los palés y la altura de la pila.
Los envíos pequeños directos se empaquetan con el embalaje estándar de exportación. Realizamos envíos por DHL, FedEx o transporte marítimo con seguimiento completo. Todos los pedidos salen de nuestra fábrica con la documentación correspondiente.
Por qué es importante este proceso
La mayoría de los problemas no aparecen al principio. Aparecen después de que una decisión equivocada obliga a tomar otra.
Este proceso no pretende retrasarte. Para proyectos sencillos, lo hacemos rápido. Para proyectos complejos con muchas partes, normativas de venta al por menor o plazos ajustados, estas verificaciones te protegen de costosos retrabajos.
Prototipado e inspección del primer artículo (FAI)
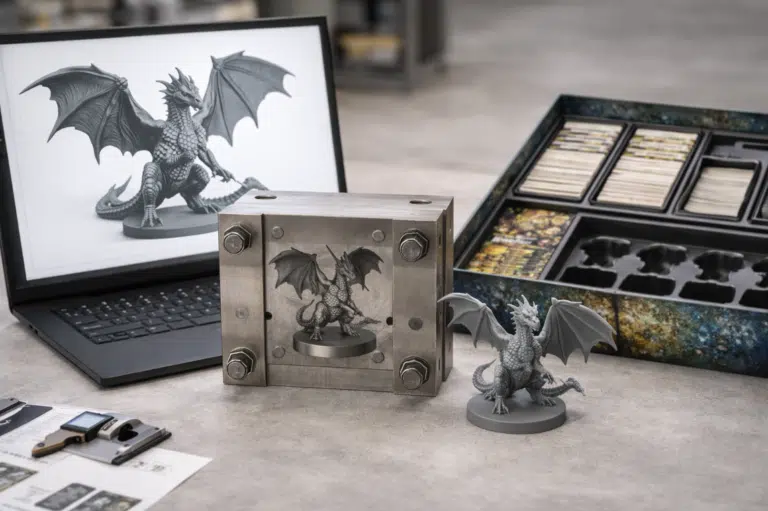
Una miniatura no debería pasar directamente de un bonito diseño 3D al molde de acero. Ahí es donde suelen empezar los errores costosos. Antes de cortar el molde, necesitamos ver el diseño como una pieza física. Armas, dedos, cuernos o colas delgadas pueden verse bien en el archivo, pero fallar al manipularlas. Las texturas superficiales pequeñas pueden desaparecer a escala de mesa. Los socavados profundos pueden provocar líneas de separación antiestéticas o zonas débiles en el molde. Estos son problemas que no queremos descubrir una vez que hayamos empezado a fabricar el molde de acero.
Antes de invertir en utillaje de acero, seguimos un proceso de validación en dos etapas: primero, el modelo maestro 3D de alta resolución; luego, una muestra de poliuretano moldeado cuando el proyecto requiere una experiencia de producción más precisa. El archivo 3D no se considera definitivo solo porque se vea bien en pantalla.
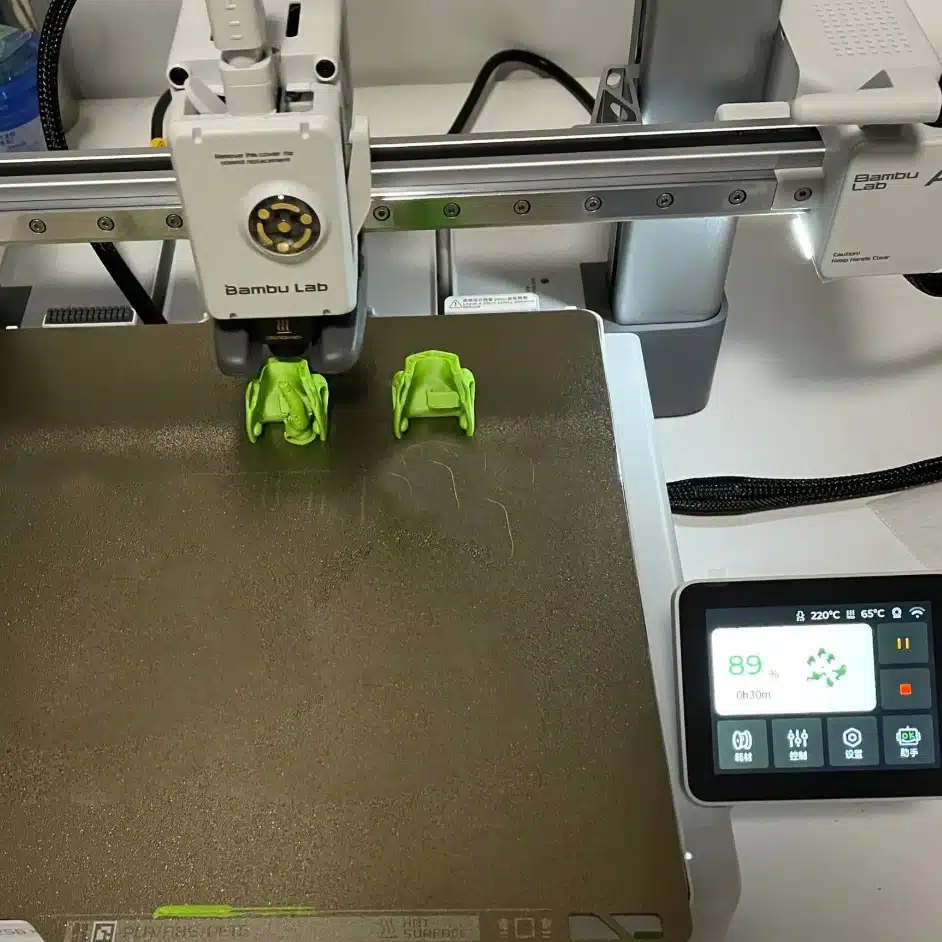
Prototipos maestros 3D de alta resolución
Primero fabricamos prototipos maestros físicos mediante impresión 3D con estereolitografía (SLA) o procesamiento digital de luz (DLP). Estos procesos curan la resina líquida capa a capa, con una resolución típica de entre 25 y 50 micras. Esto nos permite comprobar la pieza real antes de pasar a la fase de fabricación.
En esta etapa, analizamos detenidamente los detalles que suelen causar problemas más adelante:
Expresiones faciales y texturas de microsuperficies
Cota de malla, bordes de armadura y transiciones de escultura orgánica.
Elementos delgados o de alto riesgo, como armas, dedos, cuernos, colas y extremidades extendidas.
Estos prototipos maestros se convierten en la geometría de referencia fija para las siguientes etapas de validación. Si la espada es demasiado delgada, el rostro demasiado blando o la pose desestabiliza la figura, lo corregimos antes de que el costo se traslade al trabajo de moldeo de acero.
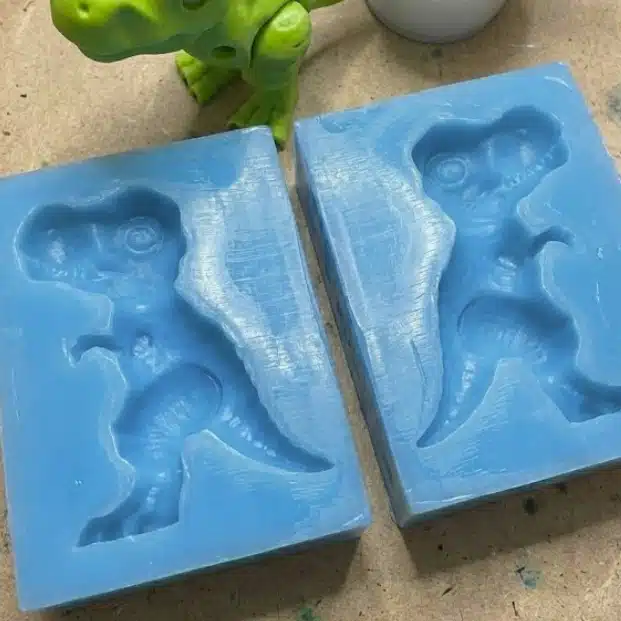
Moldes blandos de silicona y muestras de fundición de poliuretano (validación de la sensación al tacto en producción)
Para miniaturas de alta gama, figuras grandes, niveles de lujo de Kickstarter o piezas de varias partes, un modelo maestro impreso en 3D a menudo no es suficiente. Los modelos maestros aprobados se pueden usar para crear un molde blando de silicona, y luego se producen muestras de fundición de poliuretano a partir de ese molde.
Este paso permite apreciar mejor la parte que queda fuera de la impresión con resina cruda. Ayuda a los editores a comprobar:
Peso real de la pieza y tacto
Equilibrio estructural y centro de gravedad
Lógica de ensamblaje para miniaturas de varias piezas
Comportamiento de la superficie durante la aplicación de imprimación y pintura.
Una muestra de poliuretano no es la pieza final de PVC, ABS o HIPS. No puede reemplazar una muestra de utillaje. Sin embargo, sí revela problemas que una impresión 3D en bruto suele ocultar. Permite sentir el peso, comprobar si la pose se mantiene correctamente, probar el funcionamiento del ensamblaje de varias piezas y observar si la imprimación o la pintura comienzan a dejar al descubierto defectos en la superficie. Para miniaturas de alta gama o figuras grandes, este paso suele merecer la pena antes de invertir en utillaje de acero.
Diseño bloqueado antes de la inversión en herramientas.
Una vez aprobados tanto el prototipo maestro 3D como la muestra de fundición de poliuretano, el diseño debe considerarse definitivo. Esto es importante porque los cambios posteriores a la fabricación de las herramientas ya no son cambios menores.
El bloqueo de diseño significa:
No se deben realizar cambios dimensionales o estructurales importantes después de que comience el proceso de fabricación de las herramientas.
La inversión en moldes de acero puede avanzar con un menor riesgo de revisión.
Se espera que las muestras de herramientas T1-T3 posteriores se mantengan dentro de la dirección dimensional aprobada.
Este paso ayuda a evitar el peor tipo de retraso: descubrir, después de cortar el molde, que el arma es demasiado débil, que la línea de separación es fea, que la base no queda plana o que la superficie pintada ya no coincide con lo que se aprobó en el diseño digital.
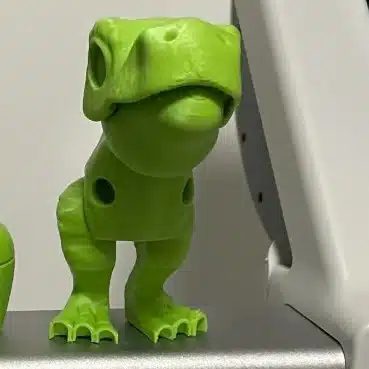
Producciones T1–T3: Una vez finalizados los moldes de acero industriales, producimos muestras T1 directamente a partir de las herramientas de producción reales, utilizando el material final especificado, como PVC, ABS o HIPS.
Aquí es donde el molde empieza a revelar la verdad. Una impresión de resina o una muestra de poliuretano aún pueden ocultar problemas, pero una prueba de producción T1 no lo hará. Una vez que la pieza sale del molde de acero en el material final (PVC, ABS o HIPS), la contracción, las líneas de separación, las marcas de expulsión, el flujo del molde y el ajuste del ensamblaje se hacen visibles.
En la etapa T1, comprobamos:
Compensación por contracción y escala del material
Ubicación y visibilidad de la línea de separación
Posicionamiento del pasador eyector e impacto superficial
consistencia del espesor de la pared y flujo del molde
Detalle de la superficie después de la extracción de producción real
Ajuste y alineación para ensamblajes de varias piezas.
Si la prueba T1 revela una espada débil, una superficie blanda, una marca de eyector defectuosa, una contracción irregular o una unión que no cierra correctamente, no lo consideramos un simple problema estético. Este tipo de problema se agrava con la producción en masa, no mejora. Debe corregirse antes de su aprobación.
Si es necesario, el molde se ajusta y se vuelve a comprobar mediante las muestras T2 y T3. Solo avanzamos cuando la miniatura es estable en el material de producción real: el tamaño es correcto, los detalles de la superficie se mantienen, la línea de separación es aceptable y el ensamblaje sigue funcionando después del moldeo. En ese momento, la producción en masa se puede iniciar con seguridad.
Producción en masa y control de calidad
Una vez aprobada la muestra de la FAI, la producción en masa debe basarse en dicha muestra aprobada, no en el diseño original. La muestra aprobada se convierte en la referencia. Si la fábrica continúa trabajando a partir del diseño digital a partir de ese momento, la producción puede desviarse.
Control de moldeo por inyección
En el caso de las miniaturas de PVC o plástico, el moldeo debe mantenerse estable durante todo el proceso. Si la presión, la temperatura, la refrigeración o el equilibrio de la cavidad varían demasiado, el resultado se hace evidente rápidamente: detalles borrosos, piezas incompletas, deformaciones o piezas que ya no se ensamblan correctamente.
Ensamblaje y unión
En las miniaturas de varias piezas, los pequeños atajos se notan enseguida. Una unión puede parecer correcta en la muestra aprobada, pero si la superficie de contacto es demasiado pequeña o la pieza ejerce presión sobre la línea de pegamento, puede romperse tras unas pocas partidas. Antes de empaquetarla, comprobamos que las piezas encajen correctamente, que la unión tenga suficiente superficie para sujetarla y que la figura terminada se pueda coger, colocar en la bandeja y manipular como una pieza de juego real.
Inspección en línea
El control de calidad en miniatura no puede esperar hasta el final. Durante la producción, revisamos si hay deformaciones visibles, detalles faltantes, líneas de separación irregulares, bases inestables, problemas de color y defectos de ensamblaje. Si estos problemas se detectan después del empaquetado, el costo de retrabajo es mucho mayor.
Comprobaciones de cumplimiento
En el caso de juegos de mesa y productos de sobremesa, los materiales pueden comprobarse conforme a las normas de mercado exigidas, como la EN71 para la UE o la ASTM F963 para los EE. UU., cuando el proyecto necesite asistencia para el cumplimiento de la normativa aplicable a productos infantiles o para la venta al por menor.
Factores que influyen en el costo unitario
El coste de las miniaturas suele dispararse incluso antes de que comience la producción en masa. Las decisiones más costosas a menudo ya están presentes en el diseño: socavados, piezas delgadas, número de piezas, elección del material, escala y si la figura necesita pintura o montaje.
Complejidad de las herramientas e ingeniería de moldes
Los cortes profundos, los brazos cruzados, las capas, las armas, los cuernos, las colas y las siluetas complejas dificultan el moldeado. Cada deslizamiento, inserción o división del molde adicional incrementa el costo. Si el diseño no tiene en cuenta la dirección del moldeado, la figura puede verse bien en el render, pero resultar costosa o inestable durante la fabricación.
Recuento de piezas, ensamblaje e intensidad de mano de obra
Para los juegos de mesa de gran consumo, la miniatura de una sola pieza suele ser la opción más sencilla. Una vez que la figura se divide en varias partes, los costes aumentan: más moldes, más ensamblaje, más comprobaciones de unión y mayor riesgo de alineación.
Las figuras compuestas de varias piezas tienen sentido cuando la pose o el detalle realmente lo requieren. Si la división se debe simplemente a que la escultura no fue diseñada para la producción, el proyecto pagará las consecuencias de ese error más adelante.
Escala, peso y consumo de materiales
Las miniaturas de mayor tamaño requieren más material y ocupan más espacio en la caja. Además, exigen un mayor control sobre el grosor de las paredes, la contracción y el equilibrio de la base. Una figura de 35 mm y otra de 28 mm no solo tienen alturas diferentes; esto puede influir en el uso del material, la densidad de embalaje, el coste de fabricación y el transporte.
Las figuras pesadas pueden sentirse mejor en la mano, pero también aumentan el costo del material y el peso del envío. Si se exagera la escala, la miniatura puede convertirse en la razón por la que la caja del juego completo sea más grande.
Volumen de producción
Respaldamos la producción de bajo volumen, pero la amortización del utillaje no cambia. El molde debe pasar por un ciclo completo de mecanizado, muestreo y ajuste antes de que se estabilice la geometría. Para tiradas de bajo volumen, el utillaje de resina o plástico blando puede ser más conveniente. Para tiradas más grandes, el moldeo de PVC o plástico suele ser más práctico, ya que el coste del utillaje se puede distribuir entre más unidades.
Control de costes antes de la fabricación de herramientas
El mejor momento para reducir costos es antes de la fabricación del molde. Una vez hecho el molde, la mayoría de los ahorros se vuelven difíciles: eliminar detalles, modificar la división de las piezas, reducir el material o aceptar un resultado de menor calidad.
Solemos buscar formas de ahorrar costes desde el principio: simplificamos los cortes arriesgados, reforzamos las partes débiles, reducimos el montaje innecesario, elegimos el material adecuado y mantenemos una escala práctica. Esto protege mejor la miniatura que intentar forzar un precio más bajo una vez que el diseño ya está finalizado.
CASOS DEL PROYECTO
Proyectos reales, resultados reales

Juego de mesa “Juego de fiesta con temática de relaciones”
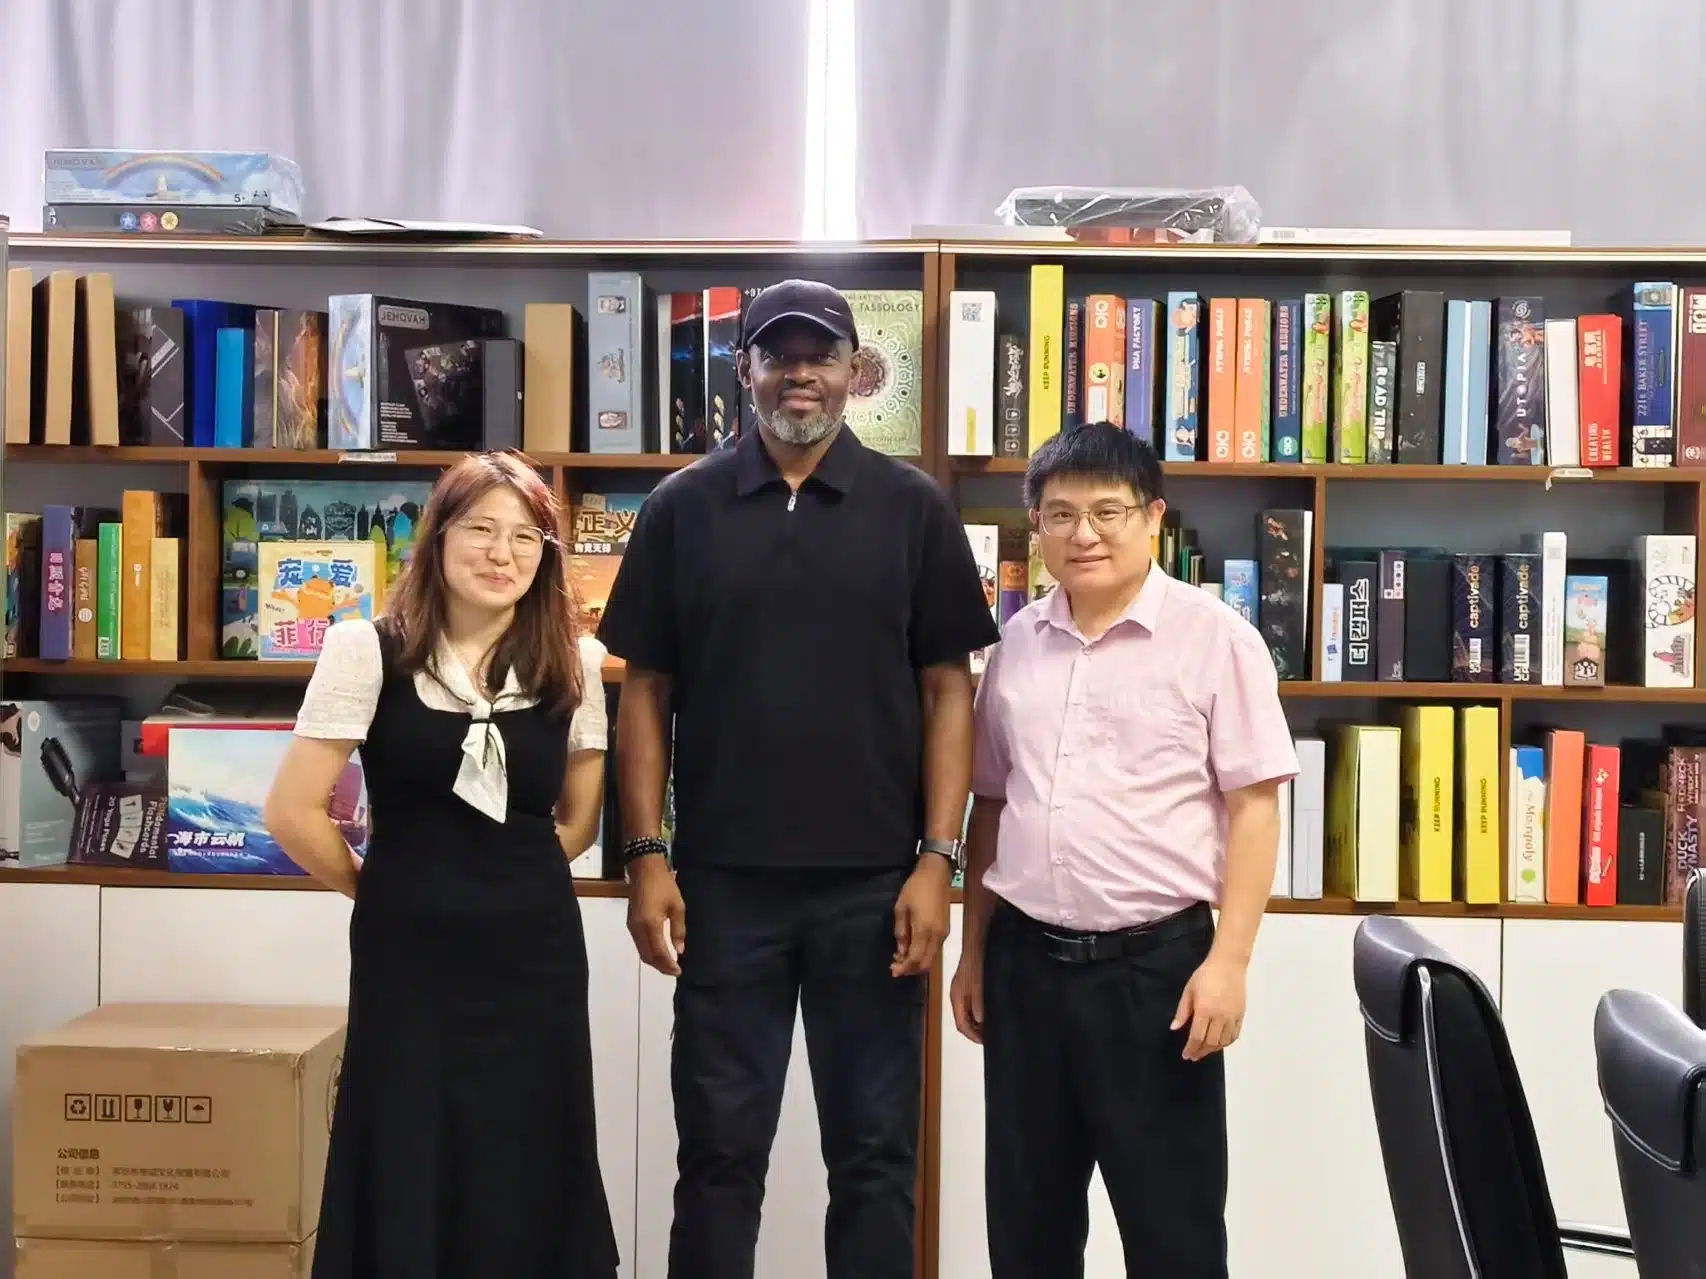
Un cliente nigeriano visitó nuestra fábrica con un nuevo proyecto de juego de mesa. El juego contaba con numerosos personajes y piezas, pero la dirección de producción aún estaba por definir. Durante la visita, le mostramos diferentes muestras de juegos de mesa que habíamos fabricado anteriormente, para que pudiera comparar las piezas de acrílico, metal y madera con las de los juegos reales.
Tras revisar el estilo artístico y las muestras, el proyecto se concretó con 9 figuras acrílicas de personajes, 3 fichas metálicas y 3 piezas de juego de madera. La caja también incluía una bandeja de EVA, ya que los diferentes materiales debían mantenerse en su lugar durante el embalaje. Posteriormente, el proyecto pasó a la fase de creación de muestras, y el primer pedido fue de 1,000 unidades.
Lo que hicimos: Visita a la fábrica, comparación de muestras, expositores de acrílico , fichas de metal , piezas de juego de madera , bandeja de EVA, juego de muestra, producción de 1,000 juegos.

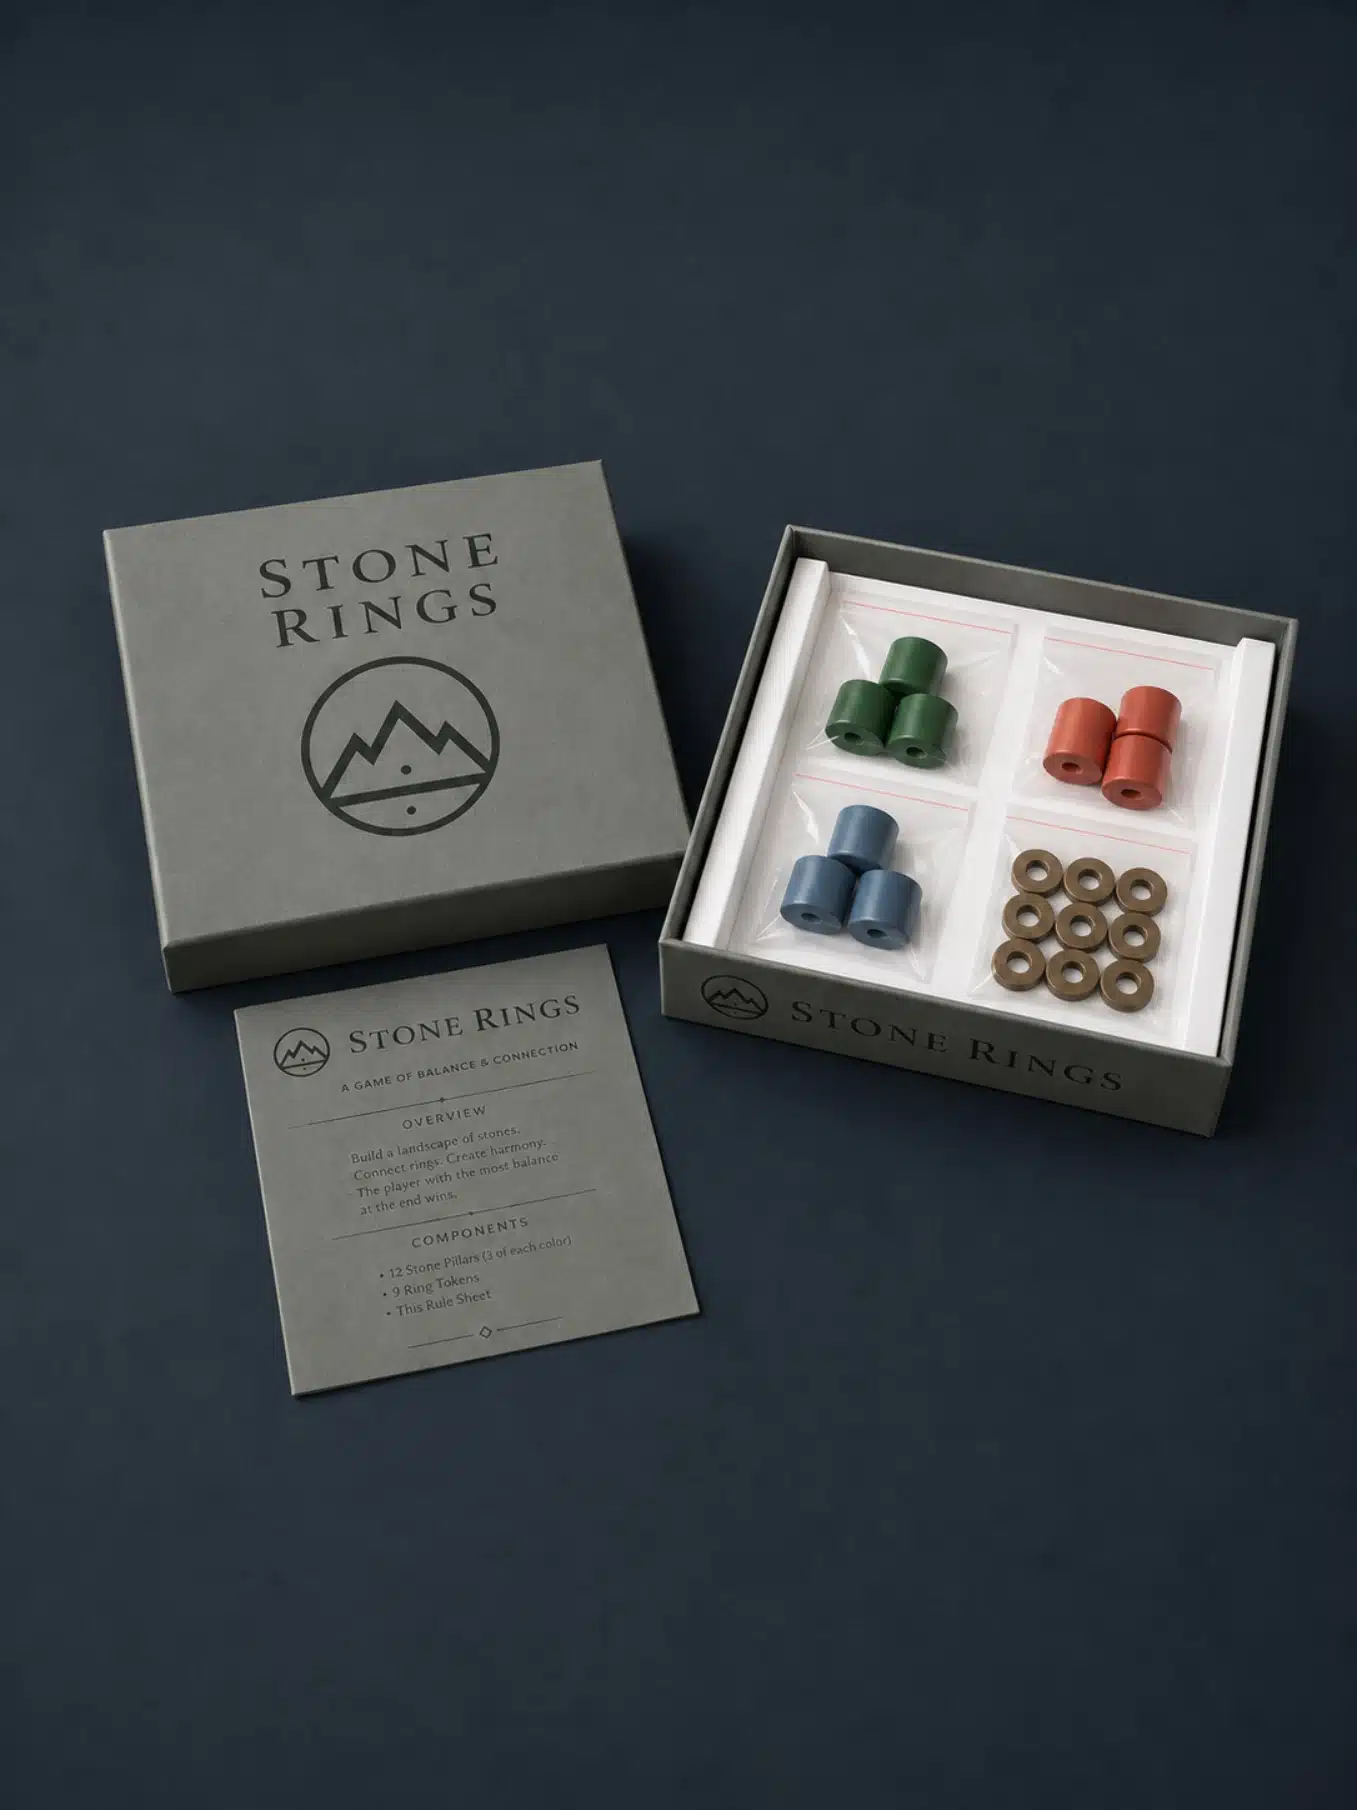
Embalaje de juego de mesa “Caja de financiación colectiva”
Un cliente griego nos presentó un proyecto de juego de mesa para financiación colectiva. Las piezas del juego ya estaban diseñadas, pero la caja, el reglamento y el embalaje interior aún estaban por definir. Primero revisamos el archivo del reglamento, las piezas pequeñas, el tablero principal y la altura de la caja, y luego creamos el troquelado de la caja y el diseño del inserto de cartón. El cliente quería una apariencia de tienda, no solo una simple caja de envío. Se incluyó un inserto de cartón que separaba los accesorios y contenía el reglamento y el tablero principal, de modo que el juego pudiera embalarse correctamente sin necesidad de una bandeja de plástico. Tras recibir la muestra, el cliente comentó que la caja y el inserto tenían un aspecto muy profesional y grabó un vídeo de desempaquetado. La estructura aprobada pasó posteriormente a la fase de embalaje para la producción de financiación colectiva.
Lo que hicimos: Diseño de la caja, inserto de cartón, verificación de la pila de componentes, espacio para el reglamento , muestra de caja para venta al por menor, configuración de la producción de empaques para crowdfunding.

Juego de rompecabezas de bloques “Juego de patrones estilo rompecabezas”
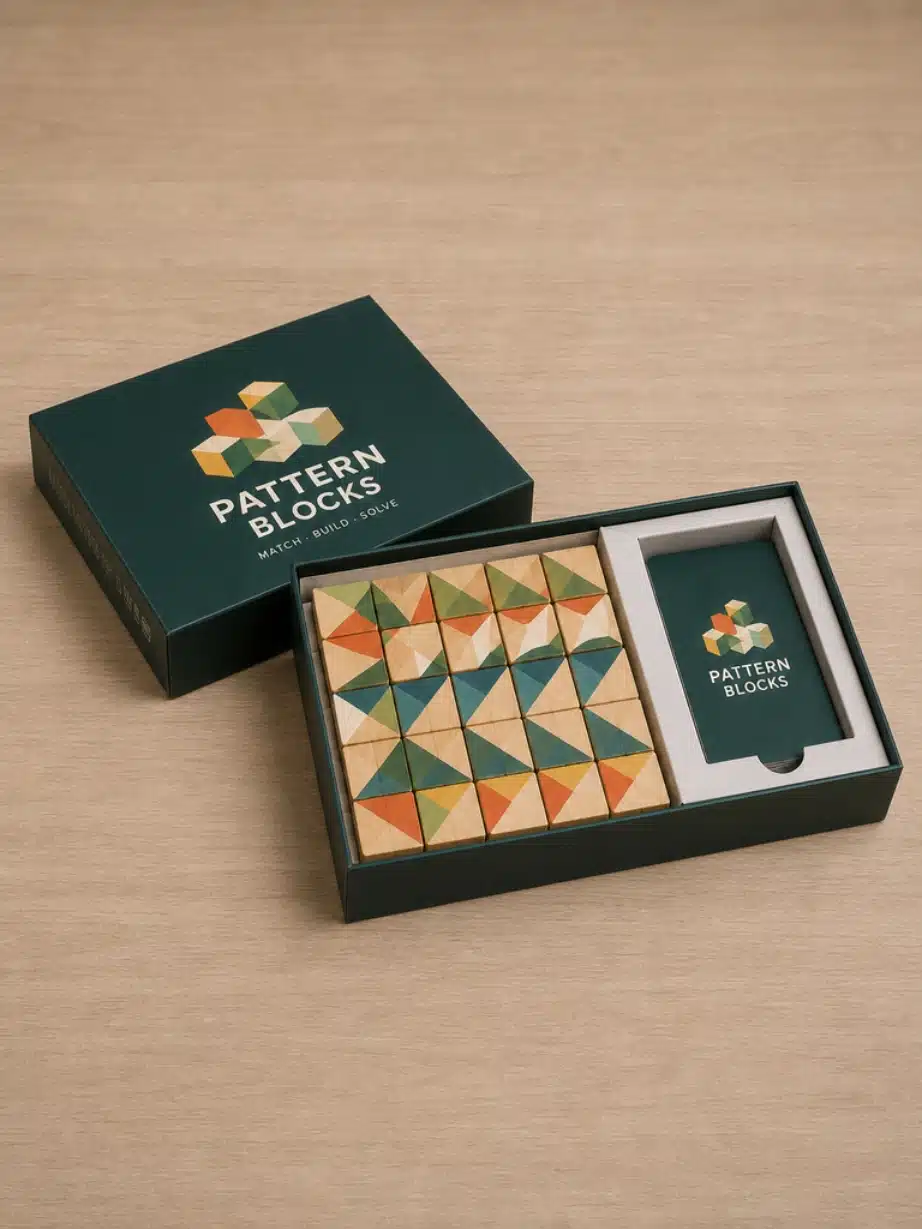
Un cliente de los Emiratos Árabes Unidos nos propuso un juego de rompecabezas de bloques, similar a un juego de patrones al estilo Uzzle. Primero, analizamos la estructura por videollamada. El plan inicial consistía en bloques de plástico con etiquetas adhesivas, pero finalmente lo descartamos. En los bloques pequeños, los bordes de las etiquetas se despegaban con el uso repetido, y la superficie resultante no era lo suficientemente estable.
La muestra se modificó a bloques de madera con impresión UV. Había 20 bloques en cinco diseños diferentes, además de 100 tarjetas empaquetadas con film retráctil. Dentro de la caja, los bloques se colocaron a la izquierda y la pila de tarjetas a la derecha. Utilizamos un sencillo inserto de cartón gris en forma de U alrededor del área de las tarjetas en lugar de una bandeja tipo blíster completa. Menos herramientas, menos costos de empaque.
El proyecto pasó a la fase de elaboración de muestras. Para el mercado estadounidense, también ayudamos a gestionar la documentación de las pruebas ASTM F963/CPSC.
-
Juego de mesa “Adivina quién es el jugador de béisbol”
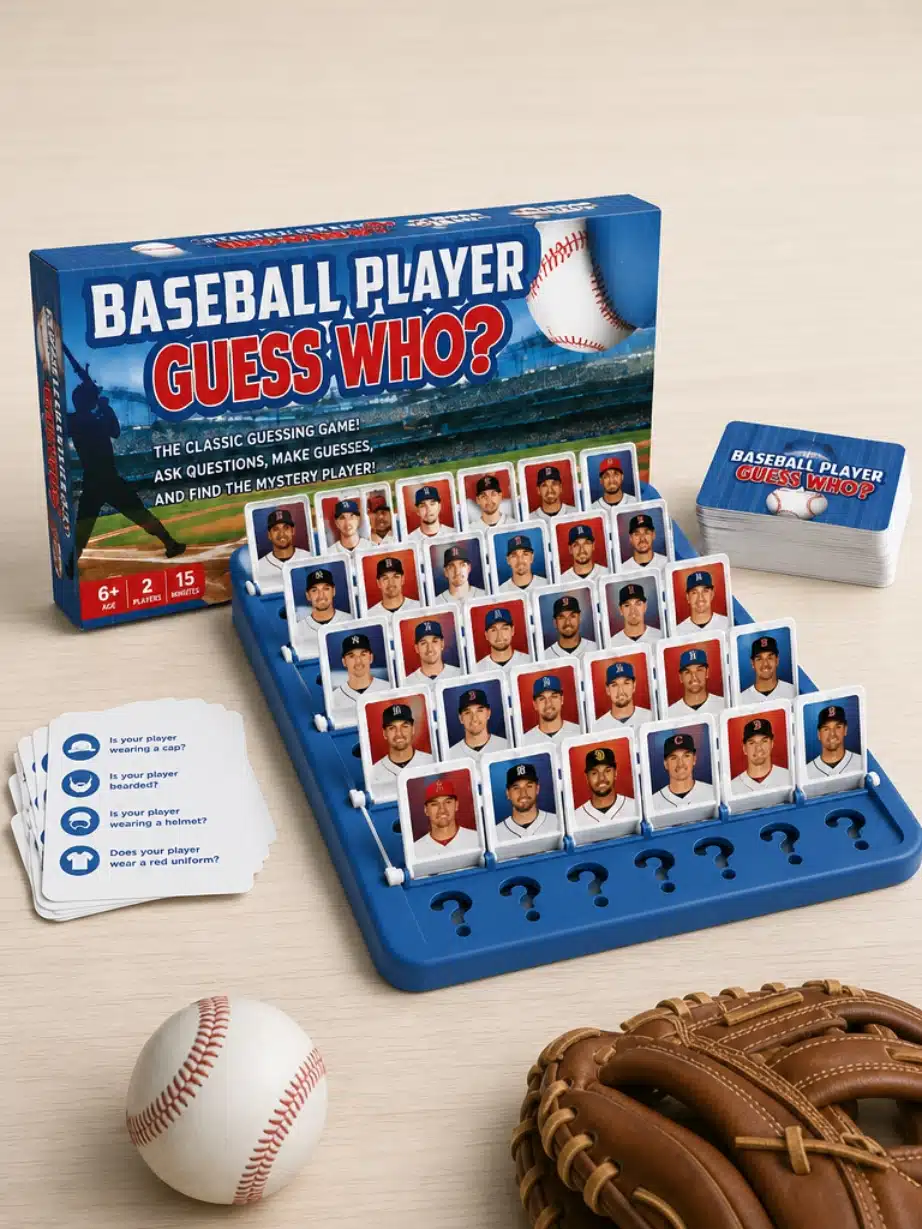
Un cliente del Reino Unido nos encargó un juego de béisbol al estilo de "¿Quién es quién?" . El plazo del proyecto era ajustado, así que empezamos con soportes de plástico estándar en lugar de fabricar un molde a medida desde el principio.
Las primeras muestras utilizaban soportes de plástico estándar para sujetar las tarjetas de personaje. Inicialmente, se probó la disposición con estos soportes, principalmente para confirmar el espacio entre las tarjetas y las posiciones de los jugadores. Tras las pruebas iniciales, se definió la disposición y, posteriormente, se modificó la estructura, sustituyéndola por un marco moldeado por inyección a medida para la producción en masa.
Lo que hicimos: Se utilizaron soportes de plástico para la primera muestra. Se preparó un diseño al estilo de "¿Quién es quién?" para las tarjetas de jugadores de béisbol . Se probó un pequeño lote antes de la fabricación de las herramientas. Posteriormente, se cambió a un marco de inyección personalizado para la producción.
-
Juego de mesa “Componentes de plástico impresos en 3D – Proyecto Francia”
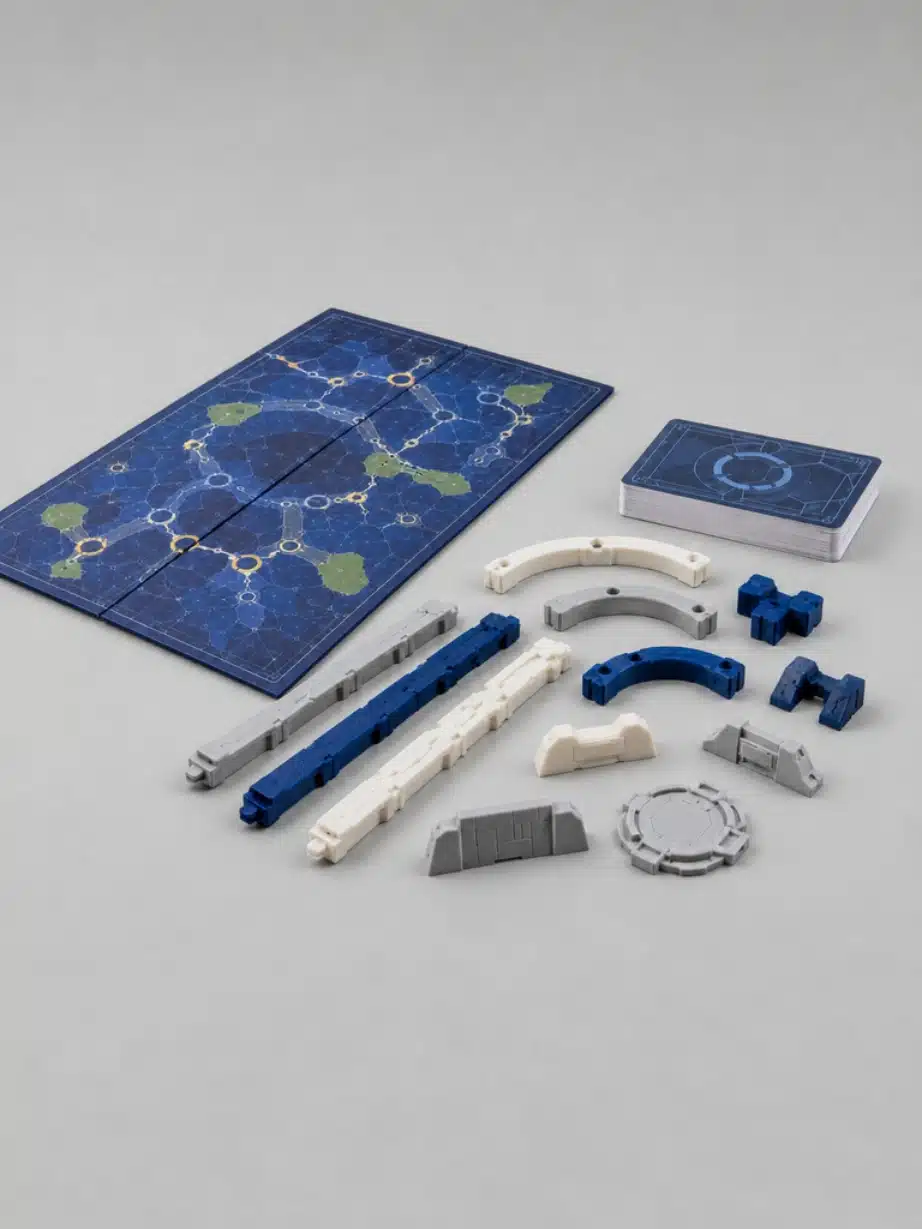
Un cliente francés nos presentó un proyecto de juego de mesa basado en componentes modulares de plástico. El concepto estaba definido, pero los archivos de producción no estaban listos, por lo que el primer paso fue reconstruir el juego completo en modelos 3D fabricables.
Recreamos las piezas de plástico a partir del material de referencia del cliente y fabricamos un prototipo completo mediante impresión 3D. El sistema también incluía tarjetas impresas estándar y un diseño de tablero plegado, que se alinearon con el espaciado de los componentes de plástico durante el muestreo.
La fase de muestreo se utilizó principalmente para verificar las dimensiones, la uniformidad del grosor de las paredes, el ajuste de las conexiones entre las piezas y la estabilidad general del diseño durante el juego.
Durante el muestreo se realizaron varios ajustes antes de congelar la estructura para la preparación de la producción en lotes pequeños.
Lo que hicimos: Rediseño de componentes plásticos, modelado 3D, prototipo impreso en 3D, alineación del diseño de tarjetas y placas , control dimensional, verificación de ajuste, preparación para la producción en lotes pequeños.
-
Juego de mesa “Sistema modular de cartas y fichas – Proyecto Australia”"
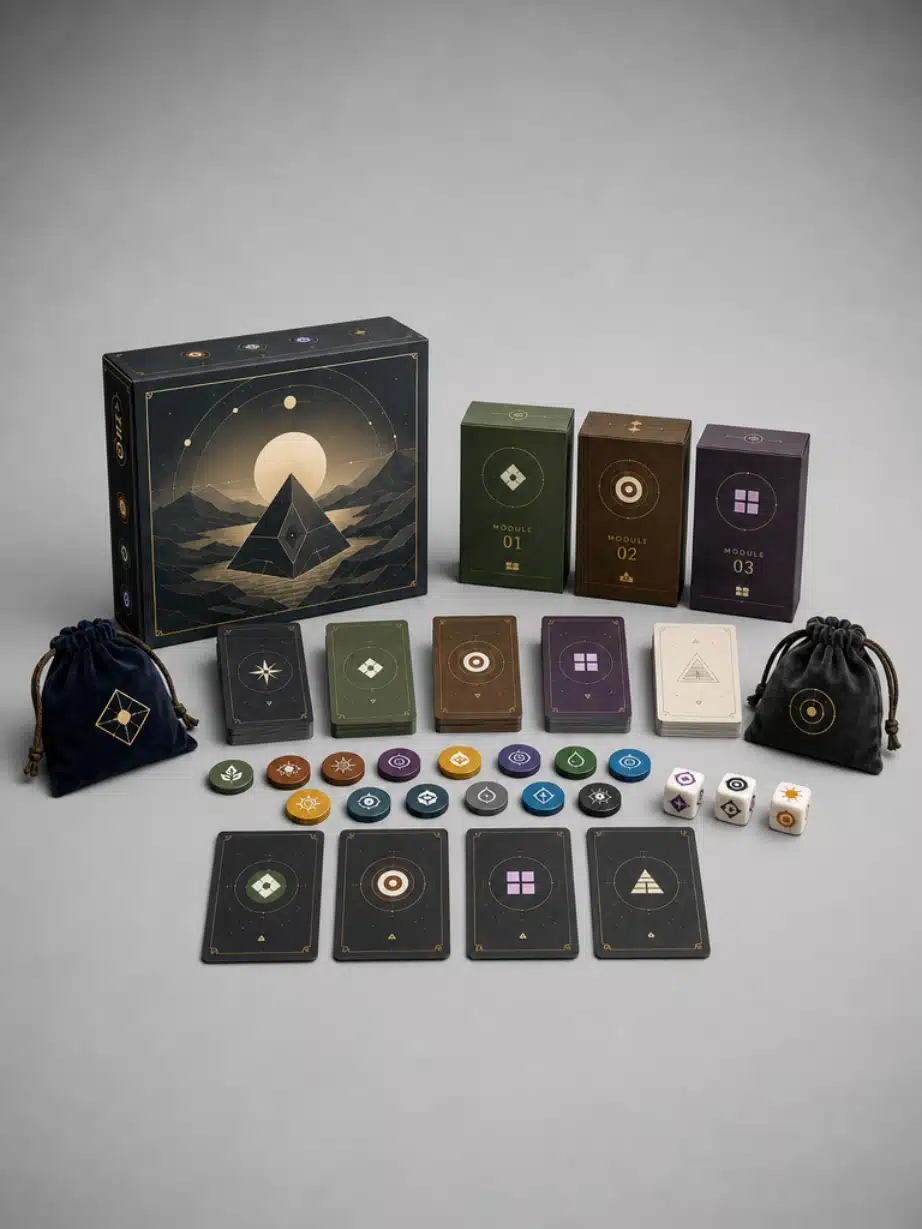
Nos propusieron un proyecto de juego de mesa con múltiples componentes y un plan de herramientas totalmente personalizado para la mayoría de las piezas, incluyendo fichas y dados.
Para reducir los costos de utillaje y mejorar la uniformidad de los módulos futuros, simplificamos la estructura utilizando bases de ABS estándar e ilustraciones impresas con UV en lugar de fichas totalmente moldeadas. Los métodos de producción de dados también se seleccionaron en función de la durabilidad del icono y los requisitos de las ilustraciones, equilibrando las capacidades de grabado e impresión.
El proyecto estaba concebido para ser multimodular, de modo que en el futuro se pudieran reutilizar los mismos componentes cambiando únicamente el diseño gráfico.
Lo que hicimos: Simplificación de fichas (ABS + impresión UV), selección del método de producción de dados , planificación de un sistema modular, reducción del coste de utillaje, estructura multimodular escalable.
-
Juego de cartas “Hex Card Set with Tin Box – US Project”
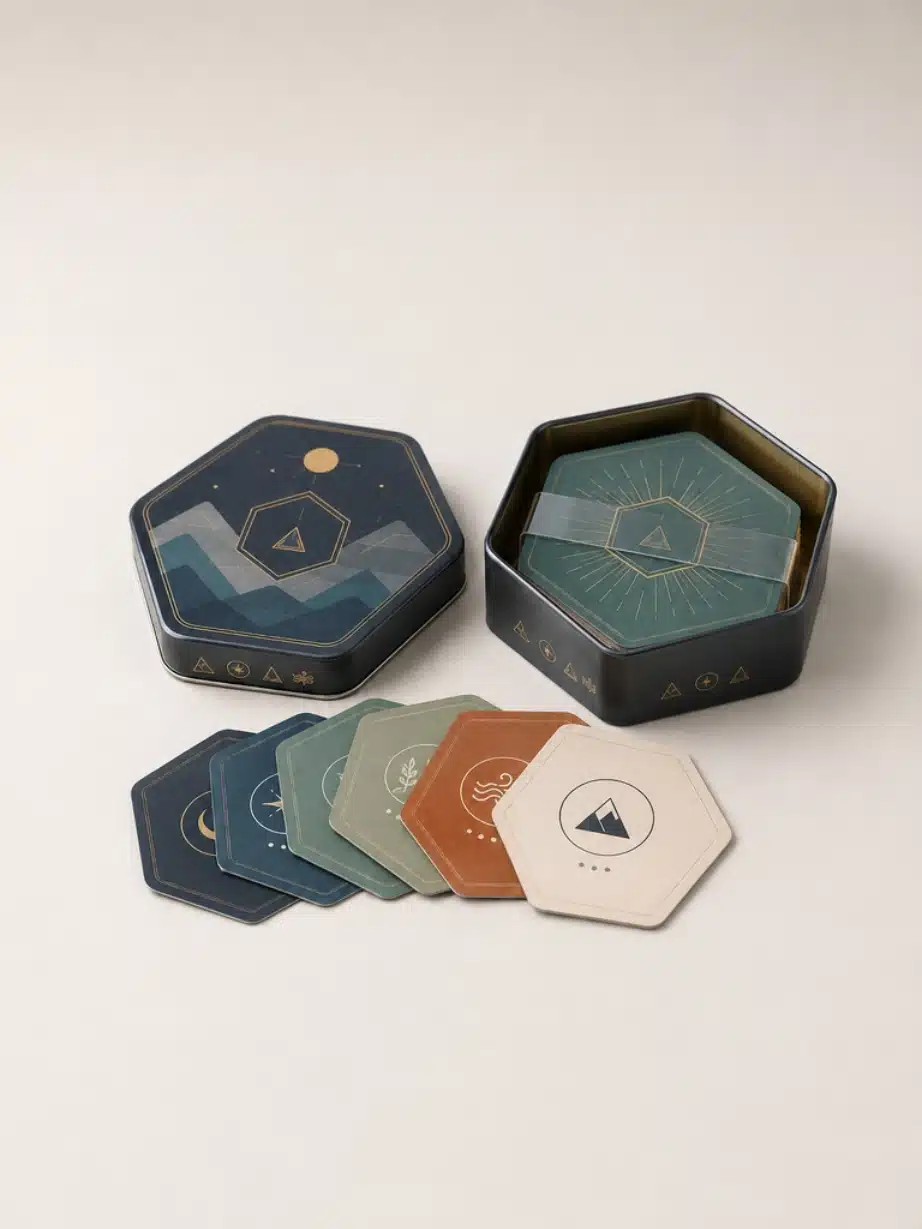
Un cliente estadounidense nos propuso un juego de cartas hexagonales en una caja metálica. Lo más difícil fue encontrar el equilibrio perfecto entre la precisión del troquelado de las cartas hexagonales y mantener un coste de embalaje razonable para una tirada de producción mediana.
La solicitud original contemplaba herramientas de acero totalmente personalizadas para todas las formas de las tarjetas. Revisamos la estructura y sugerimos utilizar un sistema de troquelado común para reducir los costos de las herramientas y mantener una calidad de borde uniforme para la geometría hexagonal.
Para la caja de hojalata, comprobamos las dimensiones de los moldes existentes para ver si se podía utilizar una hojalata estándar que se ajustara bien, en lugar de fabricar un nuevo molde metálico. Esto redujo el coste inicial y el tiempo de entrega de las muestras.
También aclaramos los requisitos de impresión en superficies metálicas de hojalata y adaptamos el método de producción según la cobertura del diseño y los requisitos de durabilidad.
Lo que hicimos: Optimización del troquelado de tarjetas hexagonales , revisión de herramientas compartidas, ajuste del tamaño de las cajas de hojalata, orientación sobre el proceso de impresión de metales, coordinación de muestras, control de costes de producción.
-
Juego de cartas “Juego de tarjetas de arte A6 – Proyecto lituano”
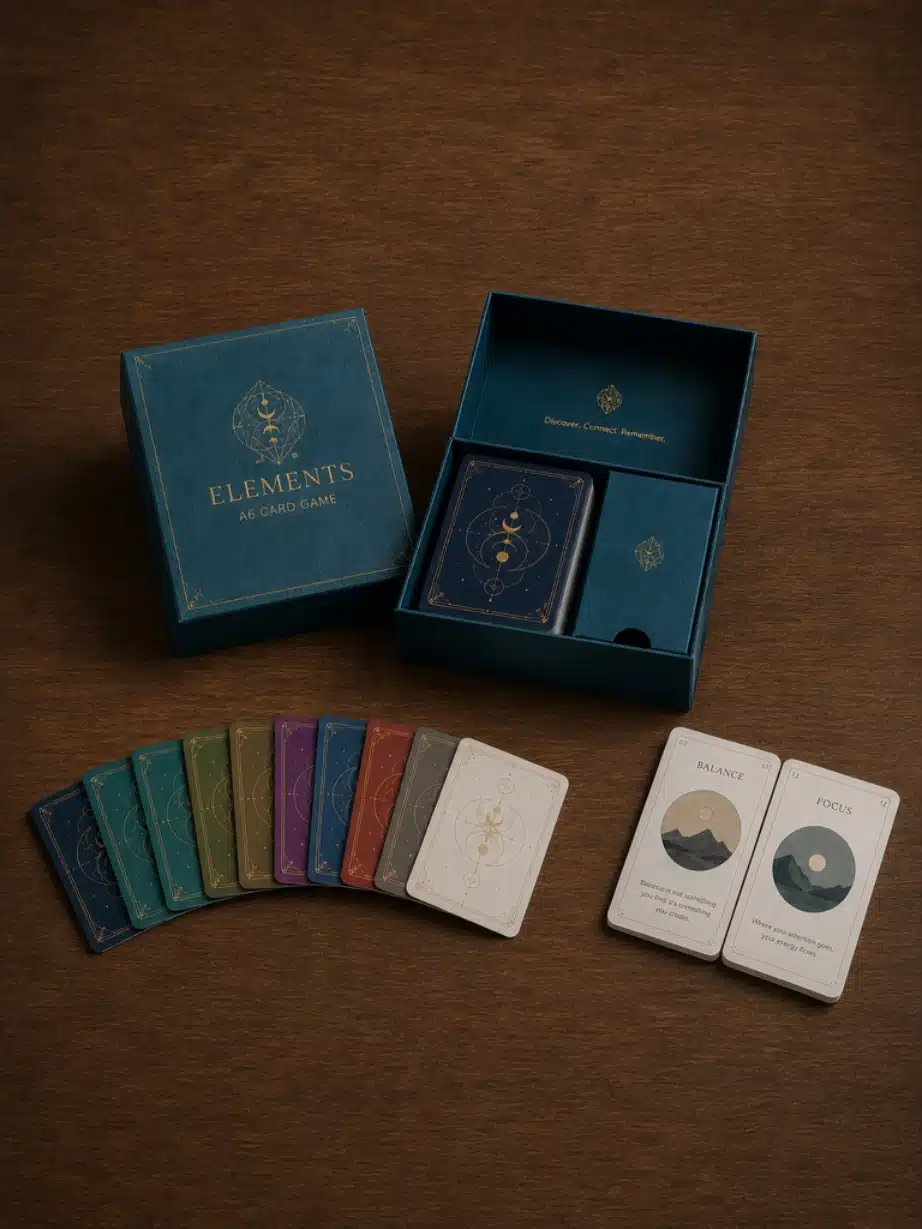
Un cliente lituano nos encargó un proyecto de juego de cartas de pequeño formato. El juego constaba de 30 cartas tamaño A6, con 10 diseños diferentes en el reverso. No se trataba solo de un pedido de cajas. Antes de realizar las muestras, era necesario comprobar el tamaño de las cartas, el diseño del reverso, el espacio disponible en la caja y la textura del papel.
El cliente envió materiales de referencia, archivos de logotipo y texto del producto, pero el diseño de la caja no estaba listo para la producción. Recreamos el diseño en nuestra línea de troquelado y ajustamos la maquetación para papel especial. La caja utilizó un revestimiento de papel especial tanto en el exterior como en el interior. Se redujeron algunas líneas finas y pequeños detalles, ya que el papel texturizado no permite apreciar los detalles finos como el papel estucado.
Una vez aprobada la muestra, se utilizó el mismo tamaño de tarjeta A6, la misma configuración del reverso de la tarjeta y la misma estructura de caja de papel especial para la producción.
Lo que hicimos: Impresión de tarjetas A6 , baraja de 30 tarjetas, 10 diseños para el reverso de las tarjetas, troquelado de la caja rígida , diseño de la ilustración de la caja, papel especial para el exterior y el interior, juego de muestras, archivos de producción.
-
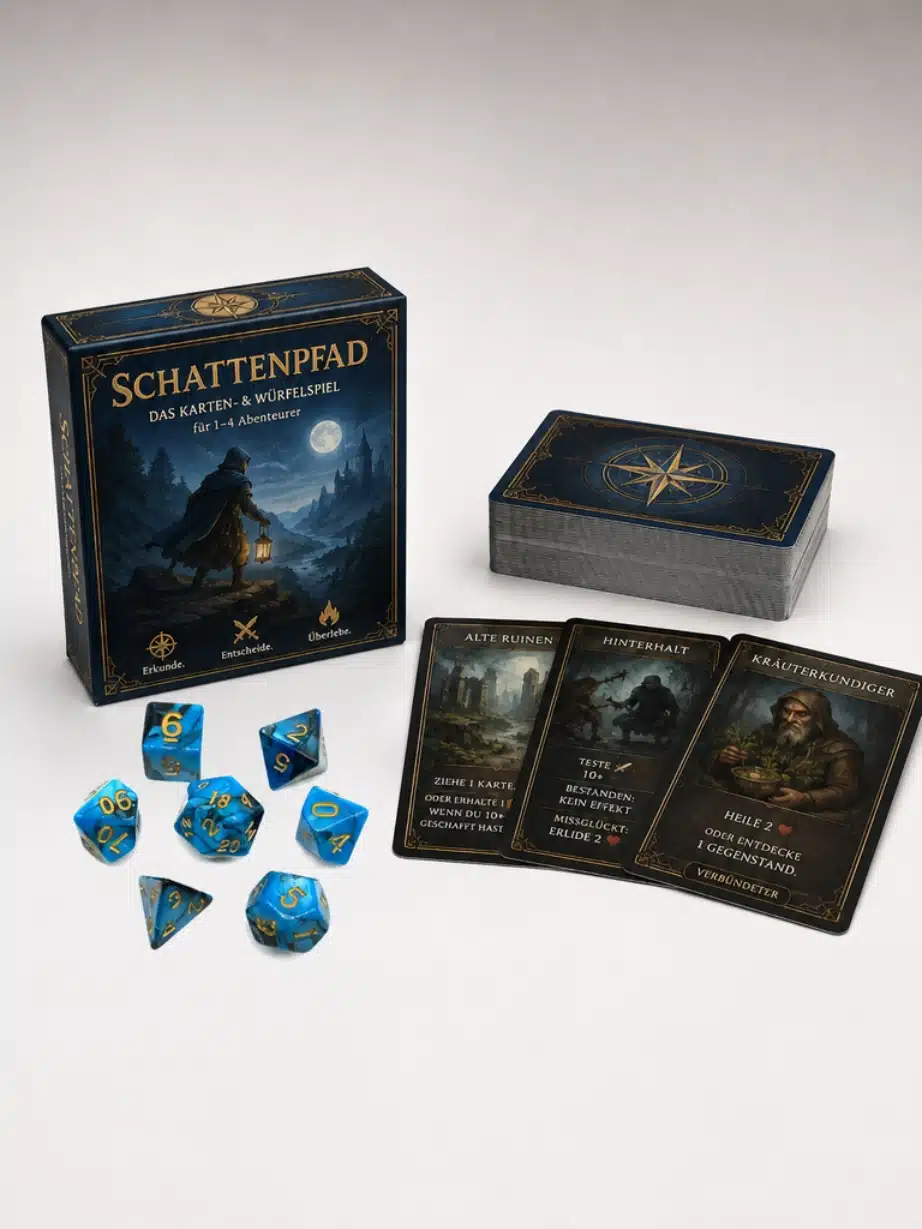
Juego de cartas “Sistema de dados para cartas y juegos de rol – Proyecto Alemania”
Un cliente alemán solicitó un juego de cartas de rol compacto con un juego de dados poliédricos para controlar la mecánica de juego y la aleatoriedad. Le ayudamos a optimizar todos los componentes, desde la estructura hasta la viabilidad de la producción.
Consideramos diversas opciones de dados, desde los sets de acrílico más comunes para juegos de rol hasta modelos de resina de alta calidad, y optamos por una solución duradera ideal para su uso frecuente en mesas de juego. Los materiales de las cartas se optimizaron para un barajado fluido y una calidad de impresión uniforme.
El diseño final consistió en cartas y dados de rol de 7 piezas en una caja con un formato económico para su producción en Kickstarter.
Lo que hicimos: Selección de conjuntos de dados para juegos de rol (dados D&D) (D4-D20) Optimización del material de las cartas Planificación de la estructura de los componentes Diseño del diseño del empaque Soporte de producción de Kickstarter.
-
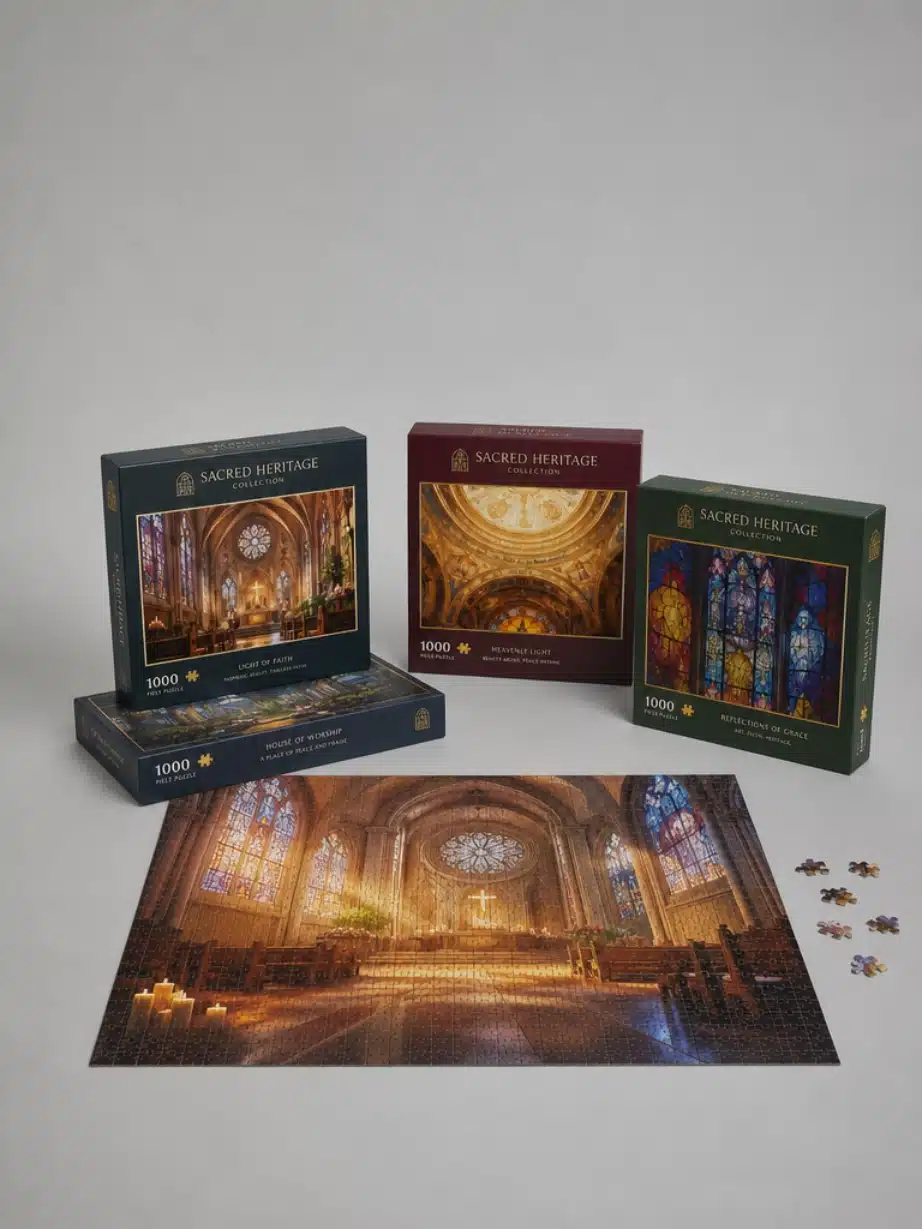
Rompecabezas “Proyecto de rompecabezas del patrimonio de la iglesia – Indonesia”
Una organización religiosa indonesia nos propuso un proyecto de rompecabezas de gran formato para exhibirlo como una galería religiosa. La idea era ensamblar varias obras de arte en forma de rompecabezas de gran tamaño y mostrarlas como piezas de pared terminadas.
La obra original se dividió en conjuntos de 1,000 piezas de rompecabezas, cada uno por tema. Brindamos apoyo en la configuración de la producción, incluyendo la impresión offset, el troquelado de los rompecabezas y la estructura del empaque, según los requisitos de producción de lotes pequeños.
Durante el desarrollo, también consideramos la disposición general de la imagen para que la ilustración pudiera dividirse en varios paneles sin recortar elementos visuales importantes en las líneas de unión. Esto evitó problemas de desalineación al armar los rompecabezas y exhibirlos uno al lado del otro.
La última producción se planeó como un pequeño lote piloto para su posterior ampliación.
Lo que hicimos: configuración de la producción de rompecabezas, consultoría sobre la división de imágenes en varios paneles, troquelado de rompecabezas de 1000 piezas, coordinación del empaquetado, producción de lotes pequeños (200 juegos), consultoría sobre el diseño de la exhibición en galerías.
-
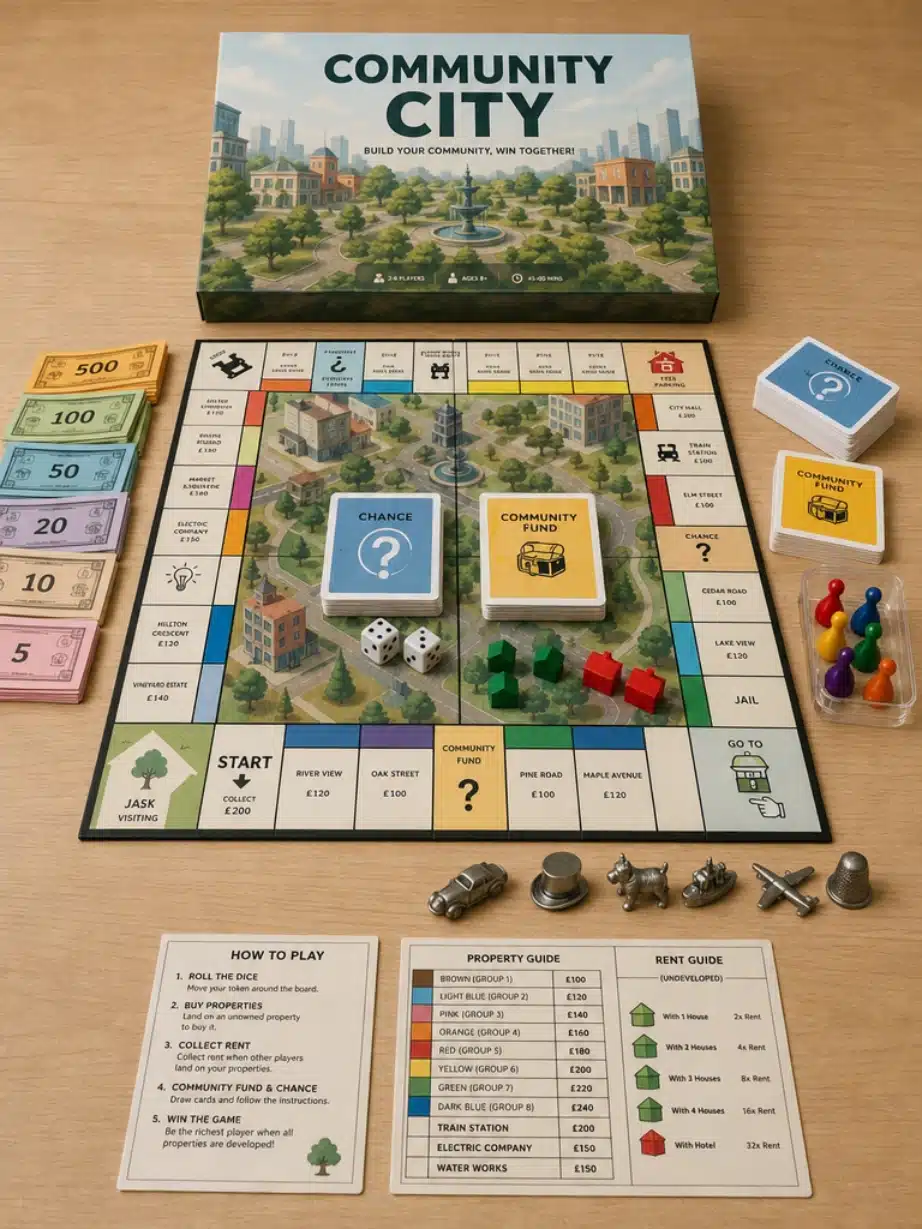
Juego de mesa “Juego de comercio al estilo Monopoly – Proyecto estadounidense”
Un cliente estadounidense nos presentó este proyecto en febrero. La idea del juego ya se parecía bastante a un juego de compraventa de propiedades al estilo Monopoly, pero los componentes físicos aún no estaban listos para la producción. Fabricamos la primera muestra con un tablero plegable en cuatro partes, billetes, peones, dados y fichas de casas. El embalaje se ajustó una vez antes del pedido al por mayor.
Al principio, utilizamos piezas de juego estándar. En esta etapa, no se creó ningún molde nuevo. El cliente quería probar las reglas y el diseño antes de invertir más presupuesto en piezas personalizadas. Tras la aprobación de la muestra, se fabricó una serie de 3,000 juegos con el mismo diseño. Antes del envío, también ayudamos a gestionar las pruebas de SGS China para cumplir con los requisitos ASTM F963/CPSC para las ventas en EE. UU.
Lo que hicimos: Tablero plegable de cuatro secciones , cartas de tamaño póker , billetes , peones , fichas de casa , dados de 16 mm , prueba SGS China, 3,000 juegos enviados.

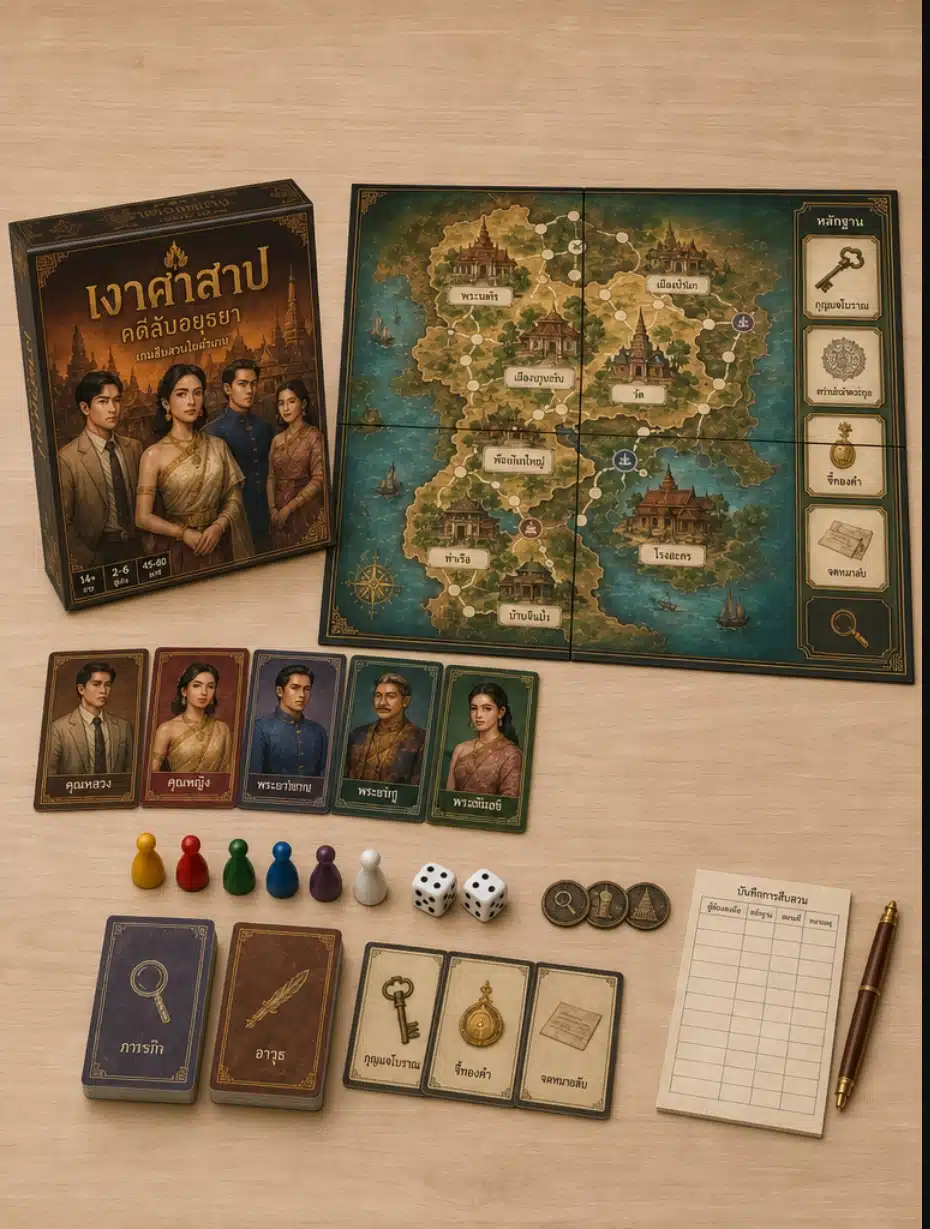
Juego de mesa “Juego de misterio al estilo Clue – Proyecto tailandés”
Un cliente tailandés nos presentó la idea de un juego de mesa de misterio y deducción. La idea general ya se acercaba a un juego al estilo Clue, pero las piezas físicas aún no estaban listas para la producción. Primero, les ayudamos a definir los grupos y la cantidad de cartas, y luego preparamos las plantillas de troquelado para las cartas, el tablero y la caja.
Las primeras imágenes se crearon con IA, pero algunos rostros, habitaciones y detalles del tablero no eran aptos para la impresión directa. Ayudamos al cliente a encontrar un diseñador en China para que adaptara el diseño a archivos imprimibles. Una vez aprobada la muestra, se adoptó la misma cantidad de tarjetas, diseño del tablero y estructura de empaque para la producción en masa.
Lo que hicimos: Agrupación de cartas , troquelado del tablero, troquelado de la caja, rediseño del arte con IA, conjunto de muestra, empaquetado del juego a granel.
○
Preguntas frecuentes sobre miniaturas personalizadas
TAMBIÉN TE PUEDE INTERESAR
Perspectivas de fabricación
Guía de precios de juegos de mesa personalizados (2026)
¿Te preguntas cuánto cuesta fabricar un juego de mesa? Obtén ejemplos de precios reales de fábrica (entre 4.5 y 26 dólares por juego), cálculos de gastos de envío ocultos…Cómo calcular el costo real de adquisición de un juego de mesa personalizado
Deja de perder tus ganancias de crowdfunding por gastos de envío inesperados. Aprende a calcular el costo real de entrega de un producto personalizado…Materiales del rompecabezas: Cartón con núcleo azul vs. Cartón estándar
¿De qué material están hechos los rompecabezas? Aprende sobre el material de cartón para rompecabezas en una fábrica real. Comparamos el cartón azul, el blanco…Qué preparar antes de solicitar un presupuesto para un juego de mesa personalizado
Cómo organizar tus especificaciones antes de contactar a un fabricante Solicitar un presupuesto para un juego de mesa personalizado debería ser un paso sencillo…