Ofrecemos todas las opciones para tarjetas personalizadas.
Como fabricante de tarjetas de última generación, FUMWAY puede ofrecer una personalización del 100% para su programa.
Tamaño y formato de tarjetas personalizadas

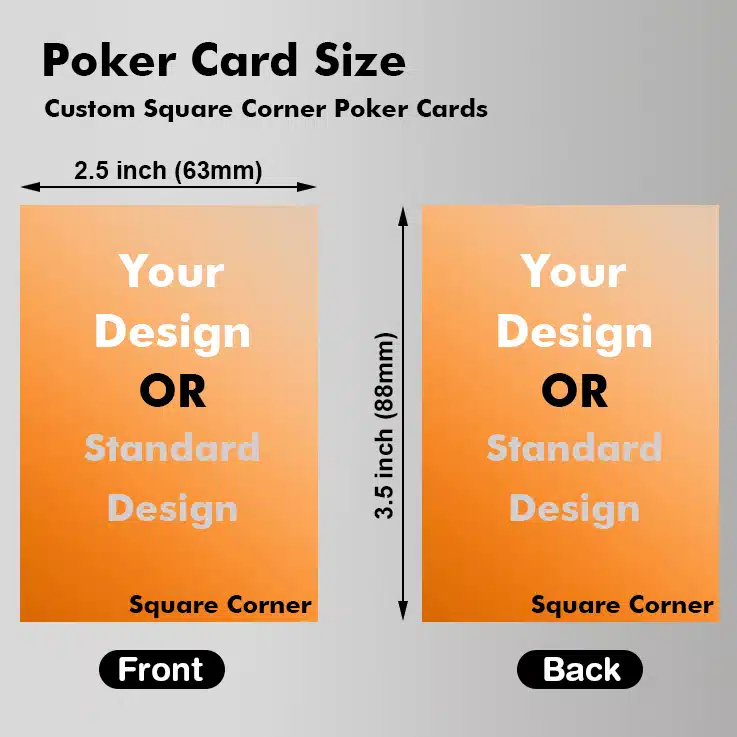
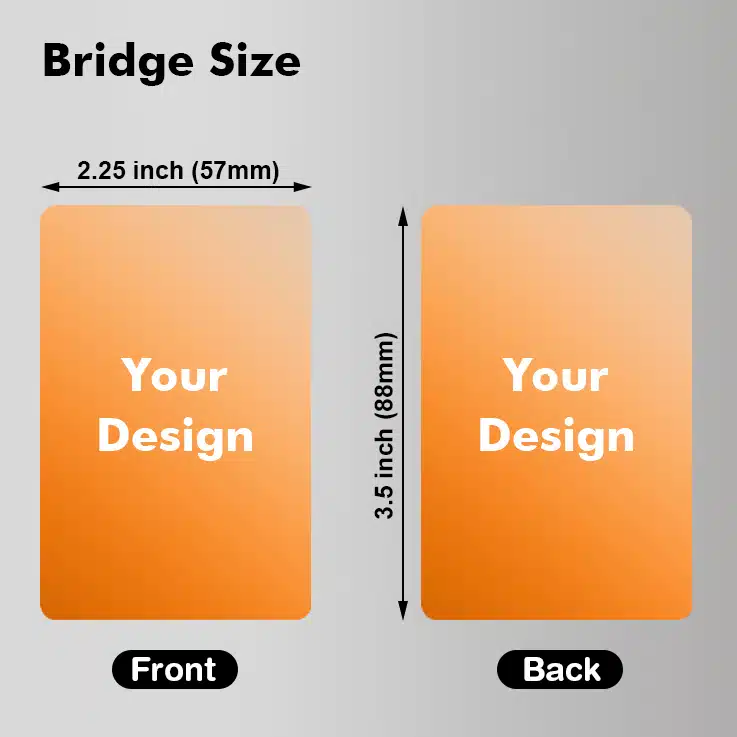
El tamaño de las cartas suele ser el factor que hace que las decisiones de diseño parezcan razonables en pantalla, pero costosas en la producción. Afecta al rendimiento de la hoja, al diseño del troquelado, a la uniformidad de los bordes, a la altura del mazo y, posteriormente, al ajuste en la caja.
Por lo general, no empezamos por determinar qué tamaño se ve mejor. Comenzamos con la cantidad de mazos, la lógica de manejo y si el formato sigue teniendo sentido una vez que se incorporan el empaquetado y la conversión.
tamaño estándar:
Siempre volvemos a usar los mismos formatos porque se mantienen estables en la impresión, el troquelado y el empaquetado. Si la jugabilidad o el diseño gráfico no requieren claramente un cambio de tamaño, normalmente no lo imponemos.
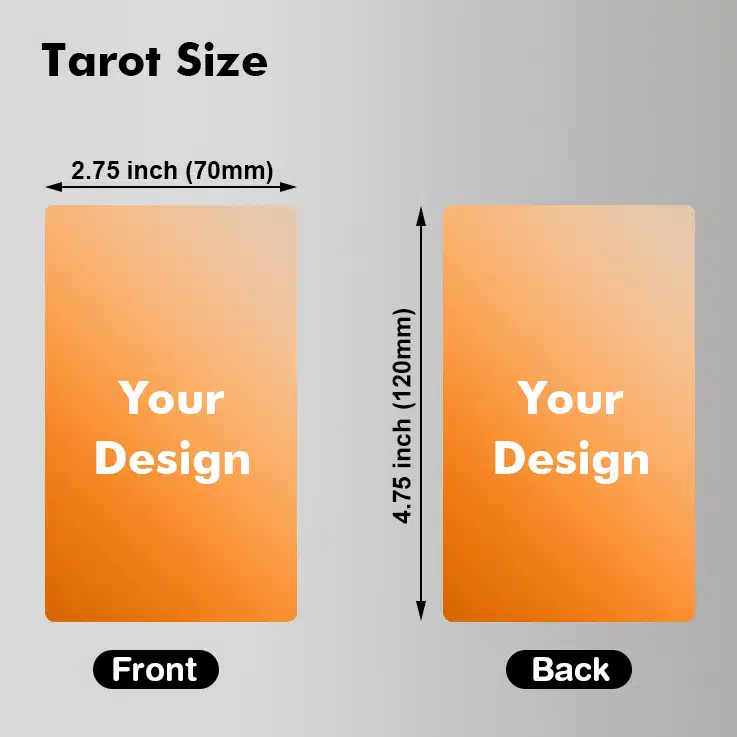

Viabilidad del tamaño personalizado de las cartas de juego
Los tamaños no estándar son viables. El problema no suele ser el tamaño en sí, sino el momento en que se toma la decisión.
El error habitual es finalizar primero el diseño y comprobar la producción después. Nosotros lo hacemos al revés: primero confirmamos si un tamaño estándar funciona, luego verificamos el rendimiento de la hoja, el diseño del troquelado y el impacto en el embalaje.
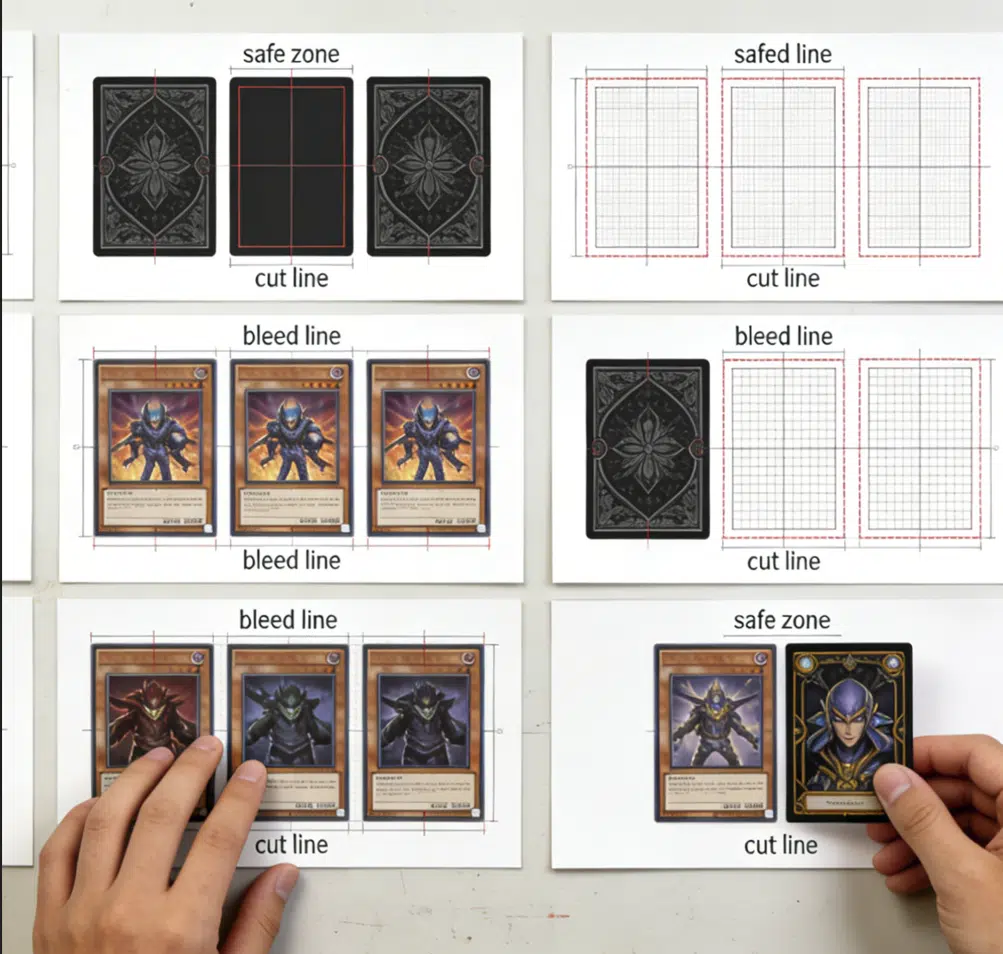
Para la mayoría de los proyectos de tarjetas, esperamos que el diseño incluya un sangrado de 3 mm y una zona segura dentro de la línea de corte. El corte se mantiene dentro de los límites comerciales, generalmente alrededor de ±0.5 mm, dependiendo del tamaño, el estilo de maquetación y el estado de la herramienta. Si el diseño requiere bordes ultrafinos o un enmarcado crítico, la maquetación suele ser el problema antes que la producción.

Radio de las esquinas y durabilidad de los bordes
Las esquinas de las cartas no son puramente estéticas. La selección del radio se aprecia más adelante, durante el uso, no en la fase de muestra, principalmente en el desgaste de los bordes y la sensación al barajar con el tiempo.
En la producción, el radio de las esquinas debe coincidir con el grosor de la herramienta de troquelado y del material. De lo contrario, pueden aparecer rápidamente grietas en las esquinas, cortes irregulares o una sensación incómoda al tacto.

Consideraciones sobre el espesor de la cubierta
Los problemas de compatibilidad de las barajas suelen comenzar antes de seleccionar la caja. El verdadero problema suele ser que el recuento de cartas se fija antes de que alguien compruebe la altura real de la baraja.
La mejor secuencia es: recuento de cartas → acumulación de existencias → altura del mazo → estilo de caja.
Si se invierte ese orden, la caja suele acabar solucionando el problema equivocado.

Configuración práctica inicial
Para la mayoría de las editoriales de juegos de mesa, creadores de Kickstarter y proyectos de cartas para venta al por menor, un punto de partida estable es:
Material para tarjetas personalizadas

En la fabricación de naipes personalizados, la elección del material es crucial para algo más que la calidad de impresión. Influye en la opacidad, la firmeza, la sensación al barajar, el desgaste de los bordes y la durabilidad de la baraja tras un uso repetido.
Normalmente no empezamos por qué tipo de papel suena mejor. Empezamos por determinar si la baraja necesita protección antitransparente, con qué frecuencia se barajará y si el proyecto se centra en el juego o en la impresión. Ahí es donde las decisiones sobre la impresión de cartas personalizadas comienzan a diferenciarse de la producción de cartas de juego personalizadas propiamente dichas.
Lógica de selección de materiales
La elección del material suele fallar cuando se aprueba el diseño antes de definir el manejo de la tarjeta. La mejor secuencia es:
Si se invierte este orden, la baraja puede verse bien en la muestra, pero fallar en el uso real. Esto ocurre con más frecuencia de lo que se piensa en la fabricación de barajas personalizadas.

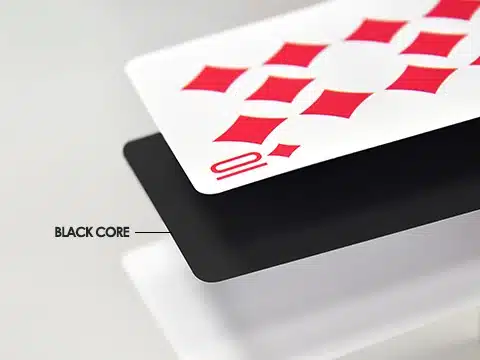
Papel con núcleo negro — 280–350 g/m²
El núcleo negro suele ser la opción más segura para naipes personalizados, cartas de juegos personalizadas y naipes con núcleo negro donde la información oculta es importante.
Su función principal es la opacidad. Si la baraja se usa para juegos de póker, juegos de cartas coleccionables o cualquier otro tipo de juego donde no se pueda ver el dorso de las cartas, generalmente se opta por un núcleo negro. Además, ofrece un chasquido más firme y una sensación de barajado más controlada que las barajas de papel más ligero.
Esta no es la estructura más económica, y no todos los proyectos la necesitan. Pero si el juego depende del secretismo, abandonar el núcleo negro demasiado pronto suele ser una medida de ahorro contraproducente.
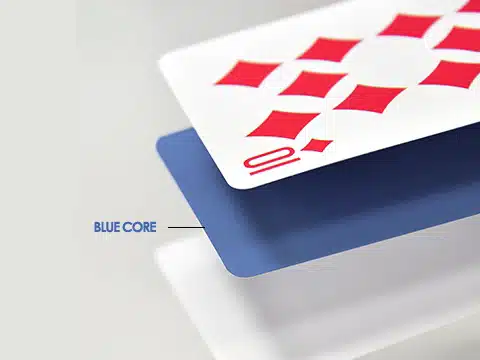
Papel con núcleo azul — 280–350 g/m²
El núcleo azul es la opción intermedia cuando el mazo aún necesita un manejo de cartas efectivo, pero el presupuesto no permite un núcleo negro desde el principio.
Ofrece una opacidad aceptable, una buena respuesta al barajar y una sensación más parecida a la de una carta de juego que el cartón recubierto normal. Para muchas barajas comerciales, esto es suficiente. Para otras, no lo es.
Si el proyecto utiliza backends oscuros, roles ocultos o cambios frecuentes de configuración, el núcleo azul puede empezar a mostrar su límite antes de lo previsto. Lo usamos para el control del presupuesto, no para lenguajes premium.
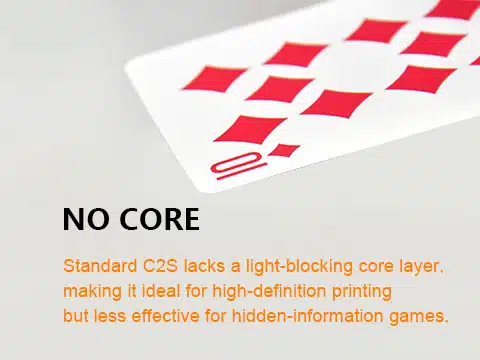
Papel estucado C2S — 300 g/m² / 350 g/m²
C2S funciona mejor cuando el proyecto está orientado a la impresión, no a la reorganización.
Ofrece una superficie de impresión nítida y resulta práctica para la impresión de tarjetas personalizadas, donde la nitidez de la imagen es más importante que la facilidad de uso en juegos de cartas; por ejemplo, tarjetas didácticas, tarjetas promocionales, barajas educativas o tarjetas de uso poco frecuente. Puede tener un buen aspecto rápidamente. Esa es la ventaja.
La debilidad se manifiesta más tarde. La opacidad es menor, el desgaste de los bordes es más rápido y el barajado repetido suele revelar la limitación. Si la baraja está diseñada para comportarse como una baraja de cartas real, C2S suele ser la opción incorrecta.
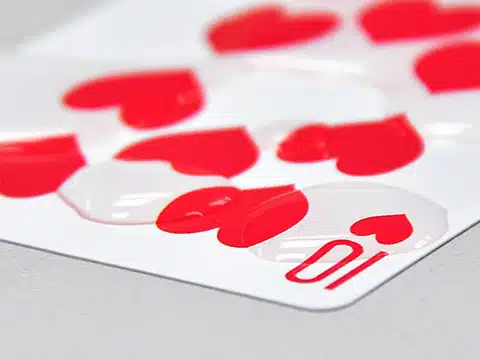
Plástico PVC — normalmente 0.32 mm
El PVC se elige principalmente por su resistencia ambiental, no por su tacto similar al del papel o el cartón.
Es impermeable, fácil de limpiar y más estable en condiciones húmedas o de contacto frecuente. Esto lo hace ideal para tarjetas de bar, tarjetas infantiles, tarjetas para exteriores y otros proyectos donde la resistencia al agua es más importante que la sensación clásica al barajar. Para la mayoría de las tarjetas personalizadas de PVC, 0.32 mm es el grosor óptimo, ya que se mantiene flexible sin resultar demasiado blando.
Si el objetivo es imitar una baraja de papel tradicional, el PVC no suele ser el sustituto adecuado. Lo usamos cuando el problema radica en las condiciones de manipulación, no cuando se busca imitar las cartas de papel de los casinos.

Punto de partida práctico
Si la dirección del material aún está abierta, solemos empezar aquí:
- Núcleo negro de 280–350 g/m² para cartas de juego personalizadas donde la opacidad y el manejo al barajar son importantes.
- Núcleo azul de 280–350 g/m² cuando la baraja aún necesita comportarse como una baraja de cartas pero el presupuesto es más ajustado.
- C2S 300 g/m² / 350 g/m² para cubiertas con impresión y menor desgaste por manipulación.
- PVC de 0.32 mm cuando la resistencia al agua importa más que la sensación al tacto del papel.
Si un proyecto requiere barajar con frecuencia, ocultar información y un control más preciso de las cartas, la elección incorrecta del material se hará evidente antes que los defectos de impresión. Es ahí donde las cartas de juego personalizadas suelen dejar de funcionar como cartas de juego reales.
Impresión de tarjetas personalizadas

La impresión en naipes personalizados no se trata solo de la reproducción del color. Determina la precisión del registro, la uniformidad de los bordes y la estabilidad del diseño a lo largo de las distintas tiradas de producción.
En la fabricación de tarjetas personalizadas, los problemas visibles suelen deberse a la incompatibilidad del método de impresión, más que al diseño en sí. La ruta de impresión debe coincidir con el sustrato, la lógica de producción y las tolerancias esperadas desde el principio. De lo contrario, la primera muestra aún podría parecer aceptable.
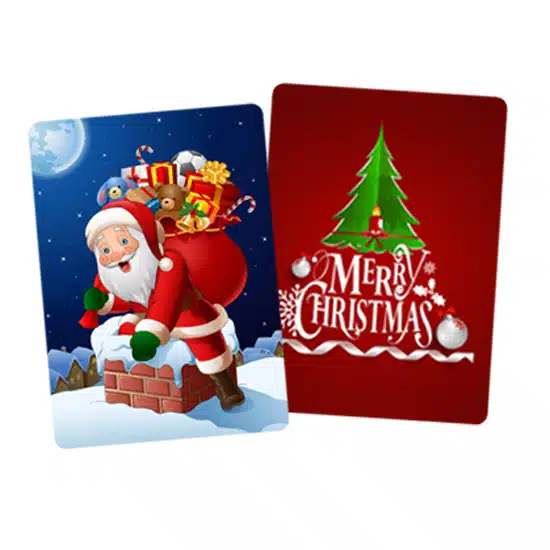
Impresión a todo color: la opción más económica y fiable.
Para tarjetas a todo color, con el fin de lograr un espectro cromático profundo, intenso y realista, utilizamos dos métodos de impresión de precisión: impresión digital para ediciones limitadas y tiradas cortas, e impresión offset para la producción en masa de gran volumen. Ambos garantizan una fidelidad y viveza de color excepcionales.
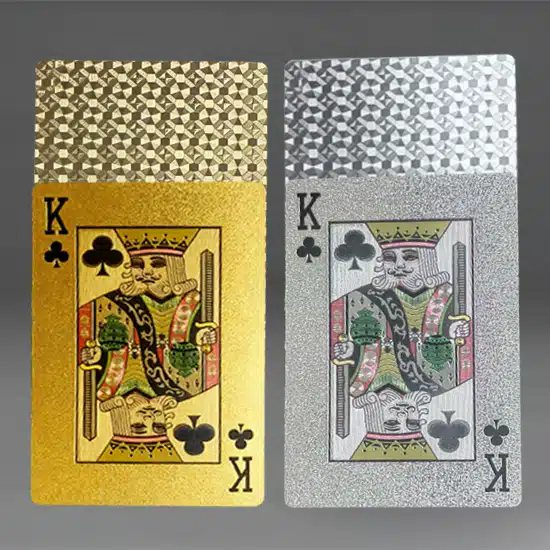
Impresión con estampado en lámina de oro/plata: alta calidad y gama alta.
La impresión con lámina de oro o plata añade un toque extra de elegancia y sofisticación a tu baraja. Es la forma definitiva de convertir cualquier baraja en una baraja de lujo y de darle a tus cartas personalizadas un toque único que las distingue de las demás.
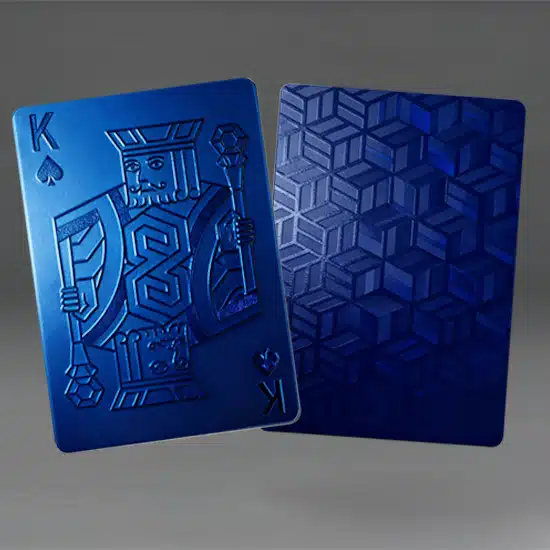
Impresión UV selectiva: Presenta un patrón nítidamente elevado con un marcado efecto 3D.
La impresión UV selectiva aplica un recubrimiento transparente de alto brillo en áreas específicas de tus tarjetas, creando un llamativo contraste entre el papel mate vibrante y el brillo reflectante en relieve. Esta técnica añade una textura sofisticada y profundidad visual.
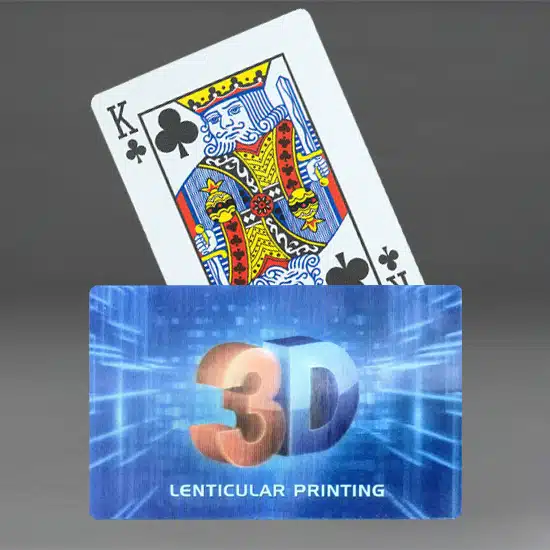
Impresión lenticular 3D: ofrece cosas fuera de lo común.
La impresión lenticular 3D da vida a tus tarjetas personalizadas con cautivadores efectos de movimiento y profundidad. Al superponer una lente especializada sobre una imagen entrelazada impresa con precisión, esta avanzada tecnología crea la ilusión de animación, transformación o una impresionante vista tridimensional.

Lógica de selección de impresión
Las decisiones de impresión suelen fallar cuando el método se elige después de que el diseño ya está definido. La secuencia más fiable es:
- Primero, confirme el sustrato.
- Luego, verifique el tamaño de la ejecución y repita el requisito.
- Luego, revise la cobertura, la densidad de detalles y la sensibilidad de alineación.
- Solo después de eso, bloquee la ruta de impresión.
Si se invierte este orden, el proyecto puede ser aprobado, pero empezar a desviarse más adelante, normalmente en la fase de reordenamiento, no en la de muestreo.

Impresión offset (tarjetas de papel)
La impresión offset suele ser el método de partida para las barajas de cartas personalizadas en papel. No porque suene más profesional, sino porque una vez que el volumen, la estabilidad del registro y la consistencia de la reimpresión son importantes, las alternativas suelen dejar de tener sentido.
Esta ruta funciona mejor cuando la maquetación se realiza sobre papel —especialmente con núcleo negro o azul— y el diseño requiere un control preciso del color, una alineación exacta entre el anverso y el reverso, y una impresión nítida en pliegos completos. Las áreas sólidas, las líneas finas, los bordes y los reversos repetidos son donde la impresión offset empieza a demostrar por qué sigue siendo la principal ruta de producción.
La disyuntiva no radica en la calidad, sino en la lógica de configuración. Si la tirada es demasiado pequeña, el coste de las planchas y el tiempo de calibración empiezan a afectar al presupuesto. Sin embargo, una vez que el proyecto alcanza un volumen reproducible, la impresión offset suele ser la opción de fabricación más segura. Si una tirada de papel requiere reimpresiones estables posteriormente, normalmente preferimos esta opción desde el principio en lugar de revisarla tras la aprobación.

Impresión UV (tarjetas de plástico)
No comenzamos con la impresión UV a menos que el sustrato ya obligue a tomar esa decisión.
Una vez que la tarjeta está hecha de PVC u otro plástico no absorbente, la lógica convencional de impresión en papel deja de funcionar. La tinta debe permanecer en la superficie y secarse, no penetrar en el material. Es ahí donde la impresión UV comienza a tener sentido.
Es la opción más práctica para cartas personalizadas de plástico, barajas impermeables y cartas que se limpiarán, doblarán o manipularán en ambientes húmedos. No es la opción adecuada cuando se busca la sensación y la flexibilidad de una carta de papel. Esta confusión se da con demasiada frecuencia.
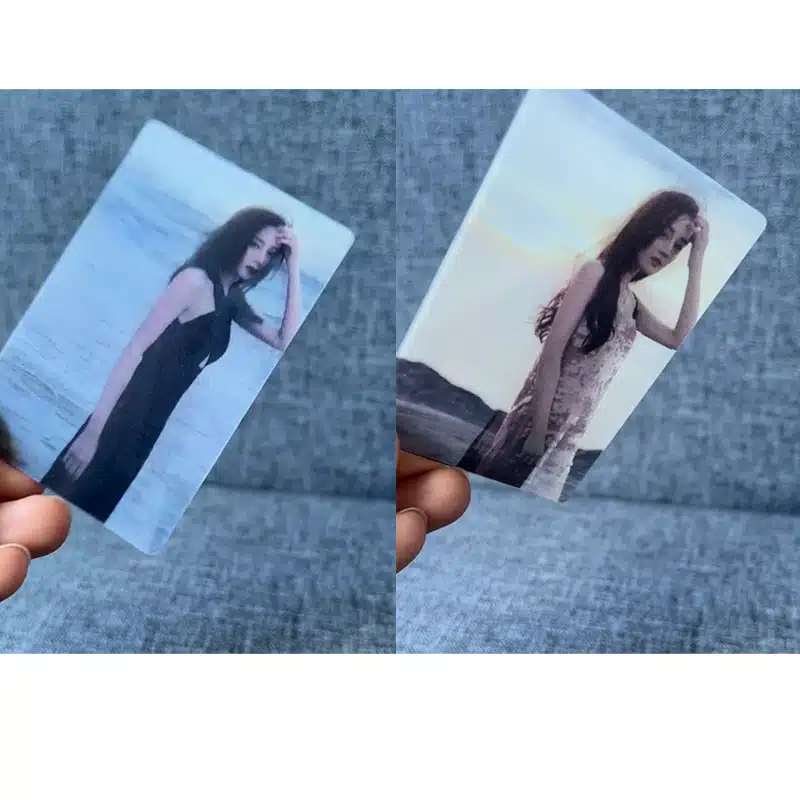
Impresión lenticular 3D
Esta suele ser una elección errónea, a menos que el efecto visual sea el objetivo principal de la tarjeta.
El proceso solo funciona cuando el diseño se basa desde el principio en el paso de lente. Si se ignora esta limitación de la fase de diseño y se añade la lente lenticular posteriormente como una mejora visual, el proyecto suele empezar a fallar en la alineación, no en la impresión.
Lo que importa aquí no es solo la calidad de impresión, sino también el corte de la imagen, la alineación de las lentes y la precisión del registro. El efecto puede ser impactante cuando todo está correctamente configurado. De lo contrario, se deteriora rápidamente, y no hay mucho margen para corregirlo posteriormente durante la producción.

Advertencia práctica
La primera muestra no suele revelar el riesgo real de impresión.
El problema se hace evidente más adelante: cuando un nuevo pedido debe coincidir con el primer lote, cuando una segunda tirada se realiza bajo un rango de calibración diferente o cuando el diseño resulta ser menos tolerante a errores de lo que sugería la muestra. Es entonces cuando una ruta de impresión incorrecta empieza a generar costes.
Si el proyecto depende de la consistencia en la impresión, no elija la impresión basándose únicamente en la apariencia de la muestra. Ese atajo suele fallar en la etapa de reimpresión, no en la de aprobación.
Acabado de superficie de tarjetas personalizadas

El acabado superficial de las barajas personalizadas no es principalmente una cuestión estética. Controla el comportamiento de la baraja durante su uso: el brillo bajo la luz, la fricción al barajar, el desgaste de los bordes y la rapidez con la que las cartas empiezan a sentirse "viejas".
En la impresión de tarjetas personalizadas, la mayoría de los problemas que vemos no son causados por la impresión en sí, sino por elegir el acabado demasiado tarde o por el motivo equivocado.

Finalización de la lógica de selección
Las decisiones sobre el acabado suelen fallar en el primer paso. Los diseñadores a menudo eligen un acabado basándose en la apariencia y luego intentan solucionar los problemas de manejo. Eso rara vez funciona.
La secuencia más fiable es:
–Primero decide si la cubierta necesita protección de superficie o tacto de superficie.
–Luego, comprueba con qué frecuencia se barajará la baraja.
–Luego, evalúe el deslumbramiento y la legibilidad bajo iluminación real.
–solo después de eso, barniz de bloqueo, laminación o textura
Si se invierte este orden, la baraja puede pasar la prueba de muestreo, pero empezar a atascarse, a deslumbrar o a desgastarse de forma irregular tras un uso breve.
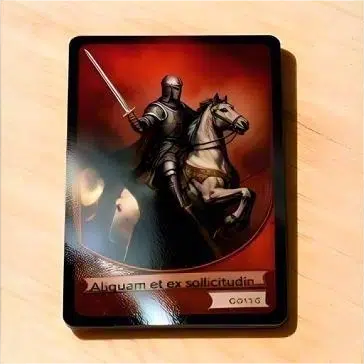
Barniz brillante
Funciona cuando el control de costes y la nitidez de la impresión son más importantes que la durabilidad.
El barniz brillante añade un grosor mínimo y mantiene la textura del papel relativamente abierta. Se suele utilizar en cartas de juegos personalizadas donde el presupuesto es ajustado y la frecuencia de barajado es moderada.
Refleja la luz con mucha intensidad. Esto ayuda a que los colores resalten, pero bajo iluminación cenital puede reducir la legibilidad, especialmente en diseños con mucho texto.
No es una buena opción si la baraja se baraja con frecuencia. El desgaste de la superficie se nota antes de lo esperado.
Barniz mate
Se utiliza cuando el control del deslumbramiento es más importante que la resistencia de la superficie.
El barniz mate reduce los reflejos y mejora la legibilidad sobre una superficie plana. Conserva una textura más natural similar a la del papel en comparación con el laminado.
La desventaja radica en la durabilidad. Se raya con mayor facilidad y la superficie tiende a absorber aceites con el uso repetido.
Funciona bien en juegos de estrategia donde los jugadores leen las cartas más de lo que las barajan. Es menos adecuado para mazos que se manipulan constantemente.
Laminación brillante
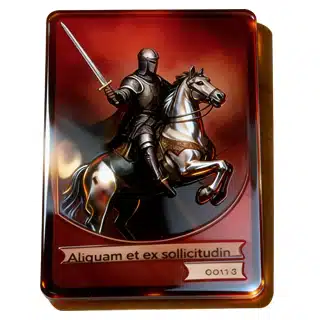
El laminado brillante es la opción más práctica cuando la baraja necesita mayor protección contra rozaduras, manipulación y humedad leve que la que ofrece el papel sin laminar. La capa de laminado ayuda a que las cartas se conserven mejor durante el uso y suele facilitar el barajado, pero el acabado se siente más recubierto y menos parecido al papel al tacto.
Laminación mate
Una versión más controlada de laminación.
Reduce el deslumbramiento a la vez que proporciona protección física. Es más duradero que el barniz. En comparación con el laminado brillante, sacrifica algo de suavidad en aras de un mayor control visual.
El problema común es la fricción. El acabado mate puede aumentar ligeramente la resistencia al barajar, especialmente en ambientes con alta humedad.
Funciona bien para proyectos de impresión de tarjetas personalizadas donde la legibilidad y la durabilidad son importantes, pero no para barajas que dependen de un barajado muy fluido.
Laminación suave al tacto
Elegido por su posicionamiento táctil, no por su jugabilidad.
Su tacto suave proporciona una sensación controlada, casi similar a la del ante. Se suele utilizar en barajas premium de Kickstarter o en proyectos de cartas personalizadas para el mercado minorista, donde la primera impresión es fundamental.
La limitación se hace evidente más adelante. La superficie es más sensible a los arañazos y las manchas de aceite, y el desgaste de los bordes puede aparecer más rápidamente si se manipula con frecuencia.
Lo usamos cuando la prioridad es la presentación. No cuando el objetivo es el rendimiento a largo plazo en la mezcla aleatoria.

Acabado de lino (textura en relieve)
Esto no es solo una textura, sino que afecta directamente al manejo de las cartas.
El lino añade una ligera textura en relieve que modifica la forma en que las cartas entran en contacto entre sí. En la práctica, la baraja suele separarse con mayor facilidad y resulta menos pegajosa al barajar, razón por la cual el lino se elige a menudo para facilitar su manejo, no solo para proteger la superficie.
Requiere una presión de grabado y una alineación controladas. Si el material base es demasiado blando o el recubrimiento es demasiado grueso, la textura resulta menos efectiva.
Común en barajas y naipes de núcleo negro diseñados para un uso repetido.
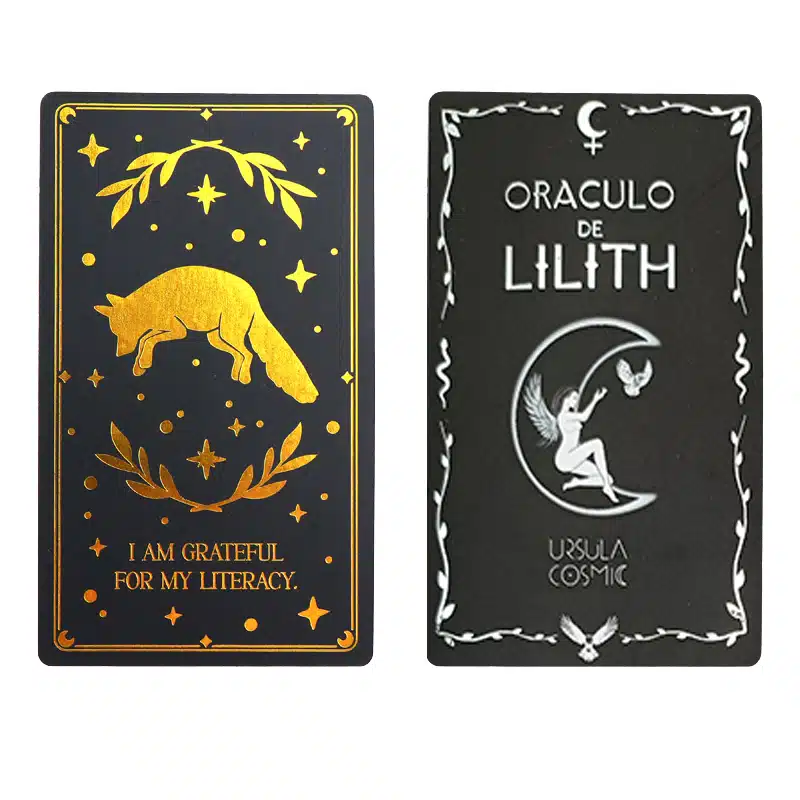
Estampado con lámina de efectos especiales en superficie (oro/plata)
Se utiliza para dar énfasis visual, no para evaluar el rendimiento superficial.
Si bien el acabado metalizado realza la presentación de los logotipos, no tiene ninguna función práctica. No mejora la durabilidad de las cartas ni su rendimiento al barajarlas. A nivel microscópico, el estampado en caliente crea una ligera variación de altura que puede afectar el deslizamiento uniforme de la baraja al manipularla con frecuencia.
Funciona para la imagen de marca y el atractivo para los coleccionistas. No es relevante para el rendimiento del juego principal.
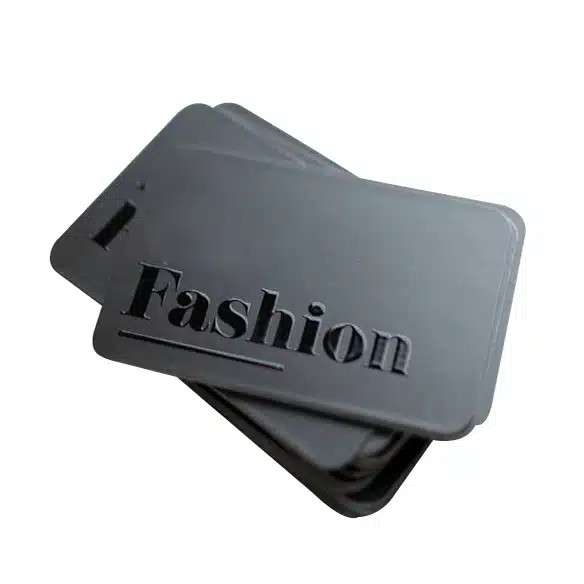
Punto ULTRAVIOLETA
Utilizamos barniz UV selectivo para crear un realce nítido y táctil sobre la base mate, perfecto para que los logotipos o el diseño de las tarjetas resalten la luz sin el brillo excesivo de un acabado totalmente brillante.
Se utiliza para resaltar elementos específicos sin alterar el comportamiento de toda la superficie. Al igual que el papel de aluminio, es una capa visual, no estructural.
El uso excesivo puede crear una fricción superficial irregular en la superficie de la tarjeta, lo que a veces se nota al apilarlas o deslizarlas.

Punto de partida práctico
Si el acabado aún está abierto, solemos empezar por el uso, no por la apariencia:
–baraja frecuente + prioridad de juego → lino + barniz
–uso moderado + durabilidad equilibrada → laminación mate
–Alto requisito de protección → laminación brillante
–Barajas para venta minorista / diseño visual → tacto suave + lámina opcional
Si se prevé que una baraja se baraje con frecuencia, elegir el acabado basándose únicamente en la apariencia dará resultado en un fracaso inmediato.
Si el proyecto requiere tanto una alta durabilidad como un tacto suave, la disyuntiva se vuelve inevitable: una de las dos se verá comprometida.
Diseño y configuración de ilustraciones personalizadas para tarjetas
La configuración del diseño en las cartas personalizadas no es solo un paso de diseño. Define la tolerancia de la baraja durante la producción, especialmente en lo que respecta a la alineación del corte, la consistencia de los bordes y el registro anverso-reverso.
En la impresión de tarjetas personalizadas, muchos problemas que parecen "defectos de impresión" son en realidad decisiones de diseño tomadas demasiado pronto, antes de tener en cuenta las limitaciones de producción.
Lógica de decisión de la obra de arte
Las decisiones de impresión suelen fallar cuando el método se elige después de que el diseño ya está listo. Los problemas con el diseño suelen comenzar en la maquetación, no en la impresión.
Los diseñadores suelen finalizar primero los aspectos visuales y solo después comprueban los límites de producción. Ese orden rara vez se cumple en la producción real.
La secuencia más fiable es:
–Primero, confirma si la baraja utiliza dorsos repetidos o múltiples dorsos.
–Luego, define la estructura de la cara de la tarjeta (idéntica / mixta / totalmente única)
–luego verifique la sensibilidad de la frontera y la tolerancia de la zona segura.
—Solo después de eso, bloquea el diseño final de la obra de arte.
Si se invierte este orden, la baraja puede pasar la prueba de muestreo, pero empezar a mostrar desalineación, bordes irregulares o desviaciones visuales en la producción en masa.

Estructura del reverso de la tarjeta
La mayoría de las barajas personalizadas utilizan un dorso repetido. No por simplicidad de diseño, sino para garantizar la estabilidad en la clasificación y la uniformidad en la producción.
Es posible utilizar varios diseños de reverso, pero solo cuando el juego lo requiera. De lo contrario, introducen un riesgo innecesario de clasificación durante el empaquetado y aumentan la probabilidad de errores en tiradas grandes.
Si la alineación posterior es fundamental (por ejemplo, en diseños direccionales o diseños con marco), incluso los pequeños cambios de corte se hacen visibles más rápido de lo esperado.

Diseño de la cara de la carta
La decisión principal no es el estilo, sino la tolerancia. Los diseños a sangre completa son más tolerantes en la producción. Las pequeñas variaciones de corte son menos visibles.
Los diseños con bordes —sobre todo con marcos delgados— son menos tolerantes. Cuando los bordes tienen un ancho inferior a cierto límite, incluso la tolerancia de corte normal de ±0.5 mm se hace evidente. De ahí provienen muchas quejas sobre tarjetas con defectos.
Los iconos centrados o los marcos ajustados cerca de los bordes se comportan de manera similar. Parecen controlados en el diseño, pero se vuelven sensibles una vez que se aplica el troquelado.

Control de ilustraciones variables
Hay una diferencia entre:
–caras idénticas
–rostros mixtos (variaciones limitadas)
–Barajas totalmente únicas (cada carta es diferente)
Las barajas totalmente únicas son comunes en los juegos de cartas personalizados, pero requieren un control de archivos y una disciplina de revisión más estrictos.
El problema habitual no reside en la calidad de impresión, sino en la secuenciación. Si la nomenclatura de archivos, la lógica de ordenación o la validación de pruebas son deficientes, los errores aparecen durante la intercalación, no durante la impresión. Este problema rara vez se aprecia en la primera muestra.

Sangrado, zona segura y registro
La obra de arte no debe construirse hasta el borde visible final. Normalmente requerimos:
–Sangrado de 3 mm más allá de la línea de corte
–zona segura dentro del revestimiento para proteger elementos clave
La tolerancia de corte suele ser de aproximadamente ±0.5 mm, dependiendo del diseño y del estado de las herramientas. Esto se encuentra dentro del rango normal de producción, pero se convierte en un problema cuando el diseño requiere una alineación de bordes muy precisa.
El registro anteroposterior es otra limitación. Si ambos lados dependen de una coincidencia posicional precisa, el diseño se vuelve menos tolerante. En la práctica, se controla la alineación perfecta en ambos lados, pero no es absoluta.

Advertencia práctica
Si su diseño depende de bordes delgados, centrado exacto o coincidencia posicional anverso-reverso, la obra de arte se vuelve menos tolerante que el propio proceso de impresión.
Aquí es donde comienzan la mayoría de los problemas de producción, no porque la fábrica no pueda imprimir con precisión, sino porque el diseño no deja margen para la variación normal de la fabricación.
Proceso de personalización
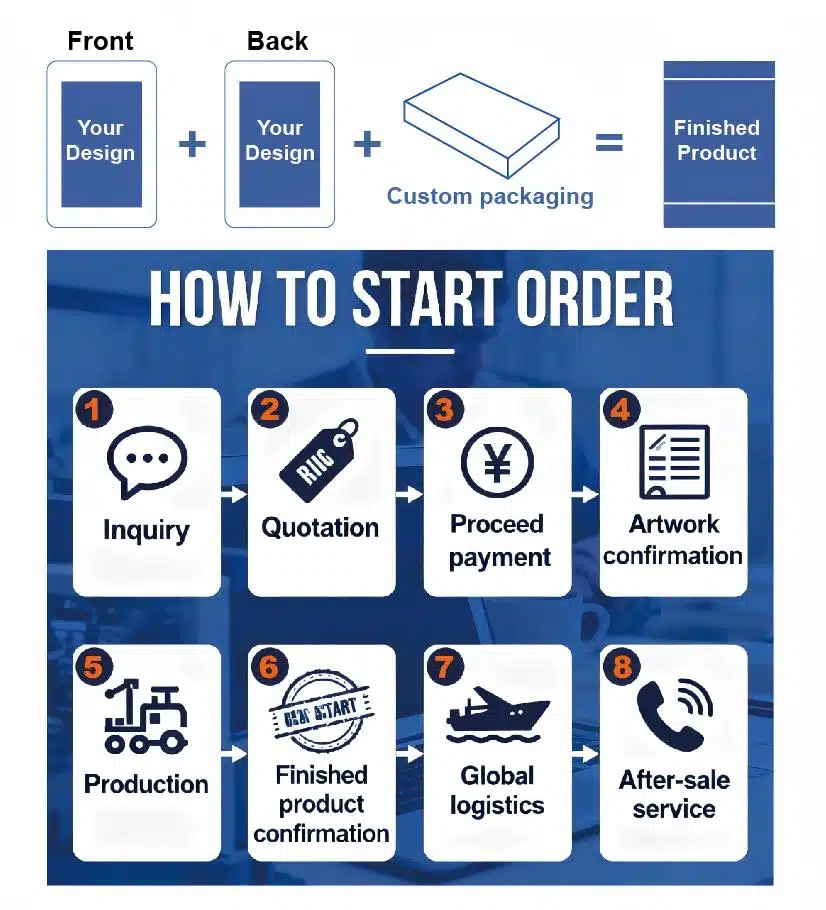
Fase 1: Consulta y planificación
Fase 2: Diseño y confirmación
Fase 3: Producción e inspección de calidad
Fase 4: Entrega y servicio posventa
Accesorios
Dale un toque especial a tus tarjetas con nuestra selección de accesorios divertidos y originales. Estos complementos son la manera perfecta de mejorar la experiencia del usuario y crear un producto memorable. Funway ofrece una variedad de opciones estándar, y también nos encanta dar vida a ideas personalizadas.
Ver otros tipos de tarjetas
Tamaño de la tarjeta
- Cartas de juego
- Baraja de cartas tamaño bridge
- Naipes del tamaño de una baraja de póker
- Cartas de juego grandes
- Cartas de tarot
- Baraja de cartas de tamaño mini
- Naipes de tamaño gigante
- Tarjetas 100% de plástico
- Tarjetas transparentes
- Naipes de pinochle
- Tarjetas de Trump
- Ver más…
Tipo personalizado
- Parte trasera personalizada
- Cara y parte trasera personalizadas
- Tarjetas en blanco personalizadas
- Parte trasera personalizada (solo texto)
- ¿Requisitos personalizados completos?
Tipo de tarjeta
- Naipes de boda
- Tarjetas con monograma
- Tarjetas lenticulares
- Baraja de cartas en braille
- fichas/cartas de TCG
- Cartas deportivas
Accesorios
- Caja de cartón y embalaje
- Barajas de cartas en blanco
- cajas de ladrillos
- Hojas sin cortar
- sellos adhesivos
- Folletos
- Tela para tarot
- Tortilla Chips
- Fundas para cartas
- clips para tarjetas
- Paquete de muestra
1,638+
Proyectos comerciales
quienes somos
Su fabricante de juegos de mesa definitivo
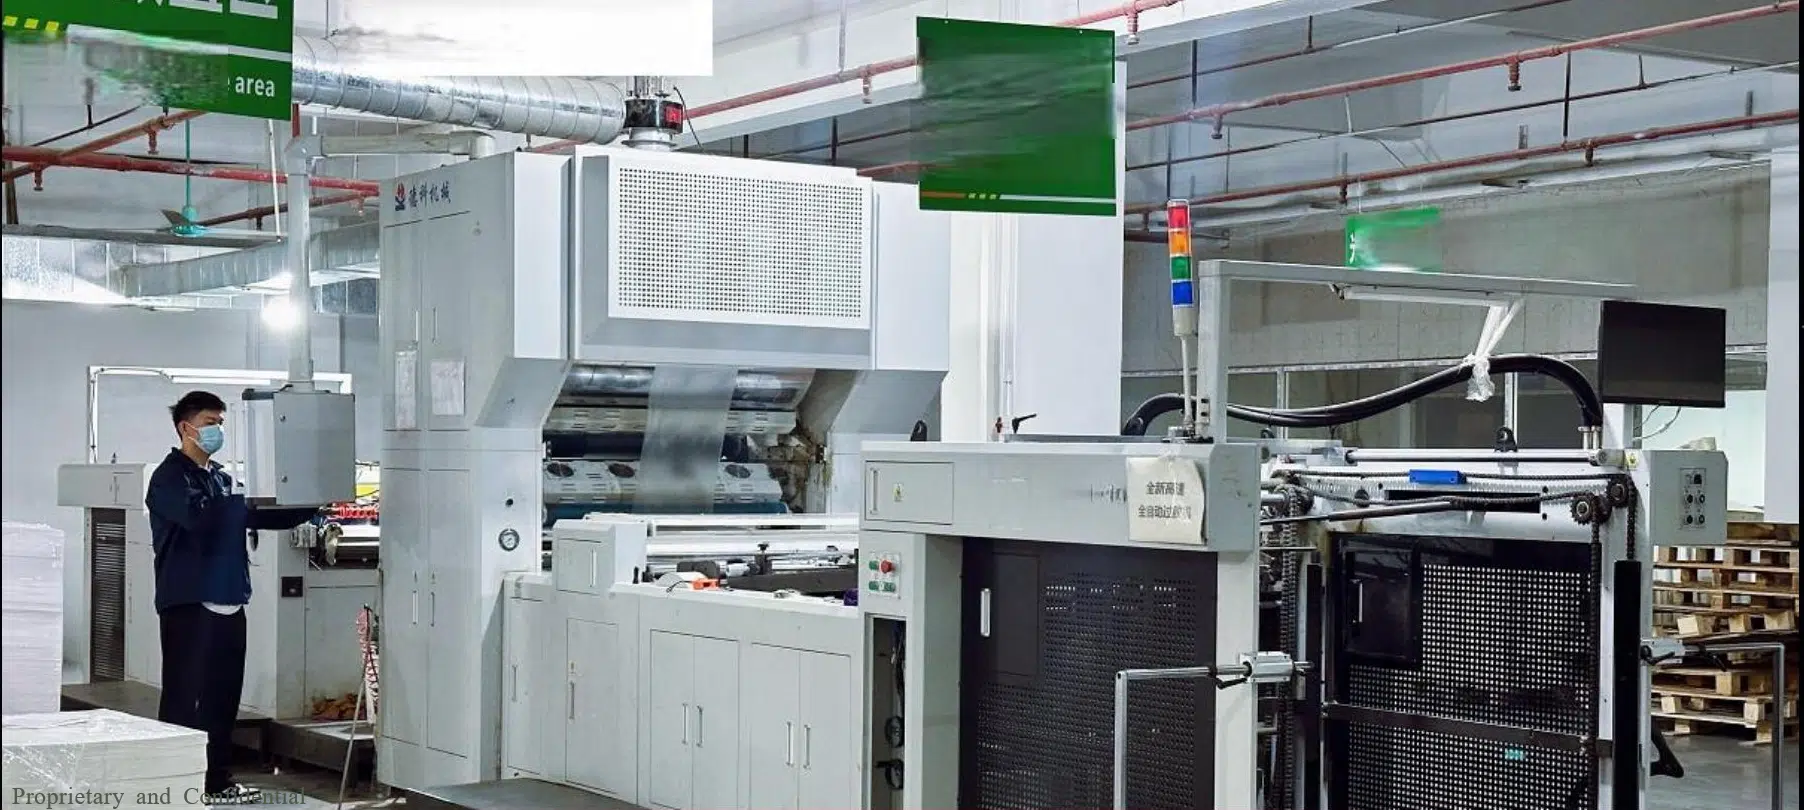
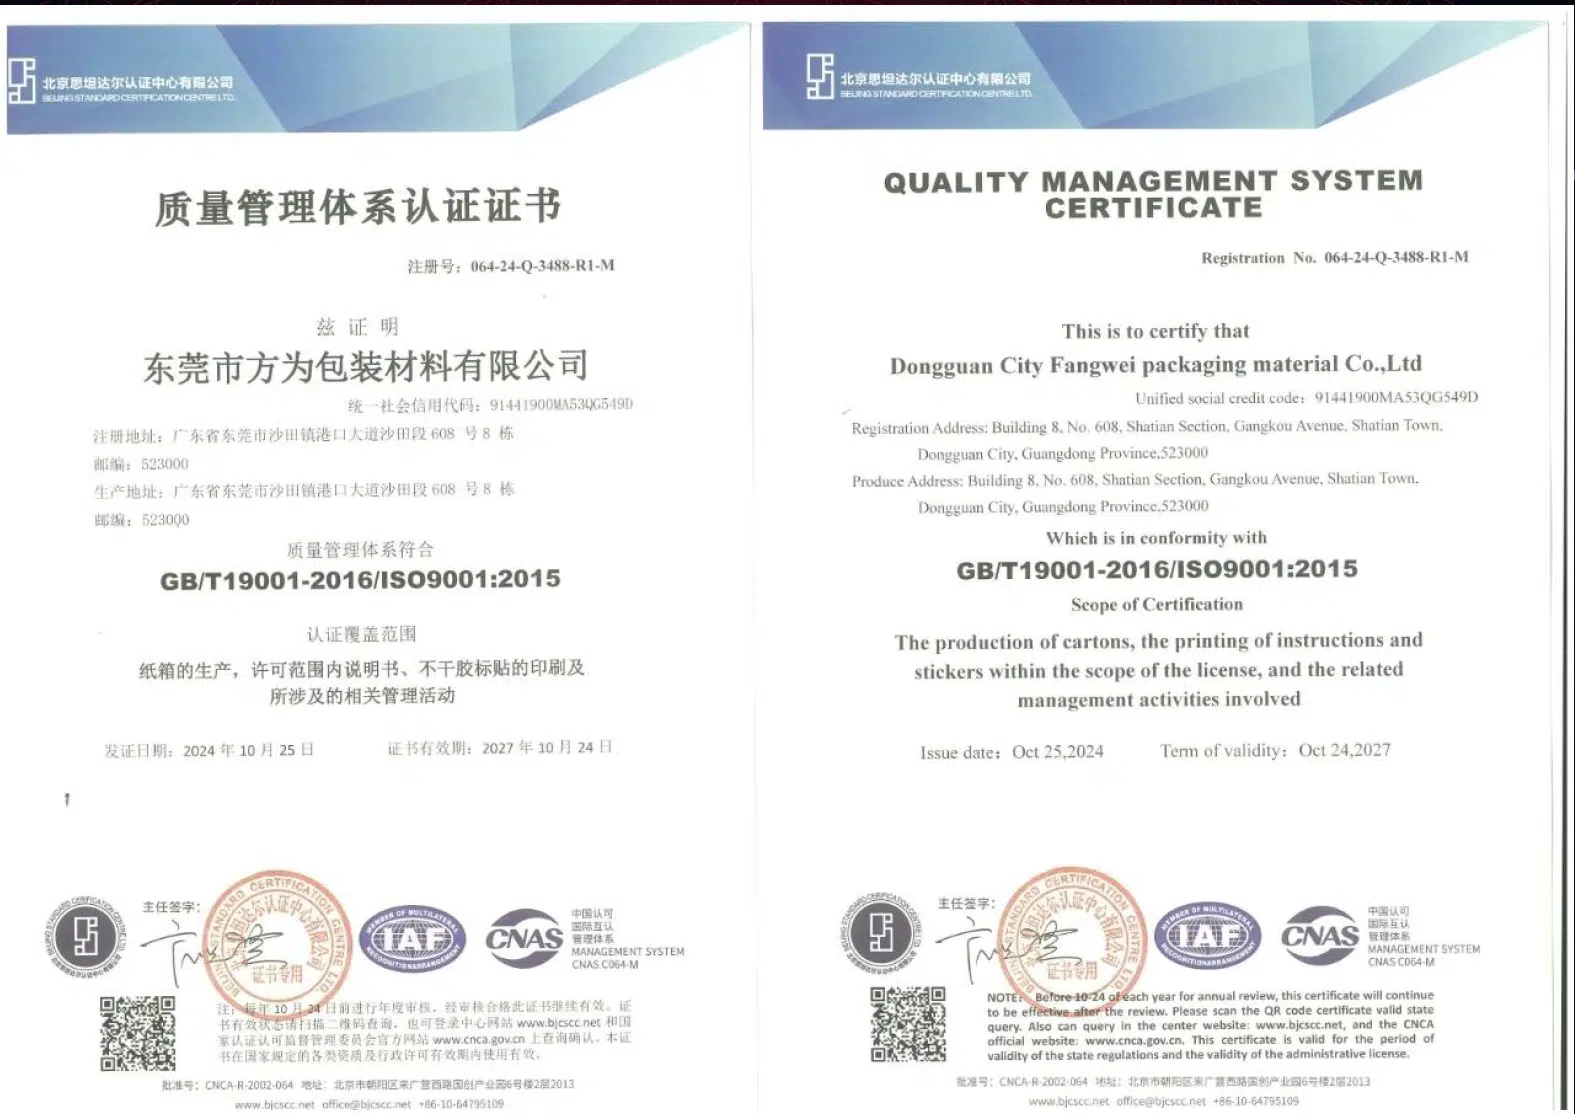
Dongguan Funway ha sido el experto de confianza en ODM/OEM para marcas que buscan juegos de mesa, juegos de cartas, rompecabezas y soluciones de embalaje personalizados de alta calidad. Damos vida a la creatividad a través de servicios integrales que abarcan todo el proceso.
Nuestra fábrica cuenta con instalaciones de más de 16 000 m² y un equipo de más de 200 profesionales cualificados . Disponemos de moldes listos para satisfacer sus necesidades específicas.
Llame a EE.UU.
+86 135 7085 3827