رموز ألعاب مخصصة
لألعاب الطاولة وألعاب اللوح
قطع اللعب ليست مجرد ملحقات ثانوية. فهي تُستخدم في كل جلسة تقريبًا، حيث تُجمع وتُفرز وتُكدس وتُثقب وتُفرك على الطاولة. إذا اختلف سمكها، تميل القطع المكدسة وتتوقف الصواني عن التثبيت بإحكام. وإذا كانت مادة اللوح لينة جدًا، تتكسر الحواف أثناء الثقب. وإذا كانت الرسومات تستخدم حدودًا رفيعة أو حلقات مركزية، فإن انحراف القطع الطبيعي الذي يتراوح بين ±0.2 و 0.3 مم قد يبدو عيبًا في الطباعة للمستخدم النهائي.
في فن واي، نصمم إنتاج الرموز بناءً على كيفية استخدامها فعليًا. لا تزال ألواح التثقيب الخيار الأمثل للمجموعات المطبوعة ذات العدد الكبير. أما الأكريليك أو البلاستيك، فلا يُنصح باستخدامهما إلا عندما تكون الشفافية أو سهولة الغسل أو فصل الأجزاء بالغة الأهمية. بينما يُستخدم الخشب عندما يكون الملمس أهم من الرسومات على كامل السطح. يتم فحص السماكة وخط القطع ومعالجة السطح وهندسة التعبئة معًا، لأن الرمز قد يبدو جيدًا على الشاشة، ولكنه قد يفشل لاحقًا في التثقيب أو التكديس أو التعبئة أو تركيبه في الكيس عند بدء الإنتاج بكميات كبيرة.
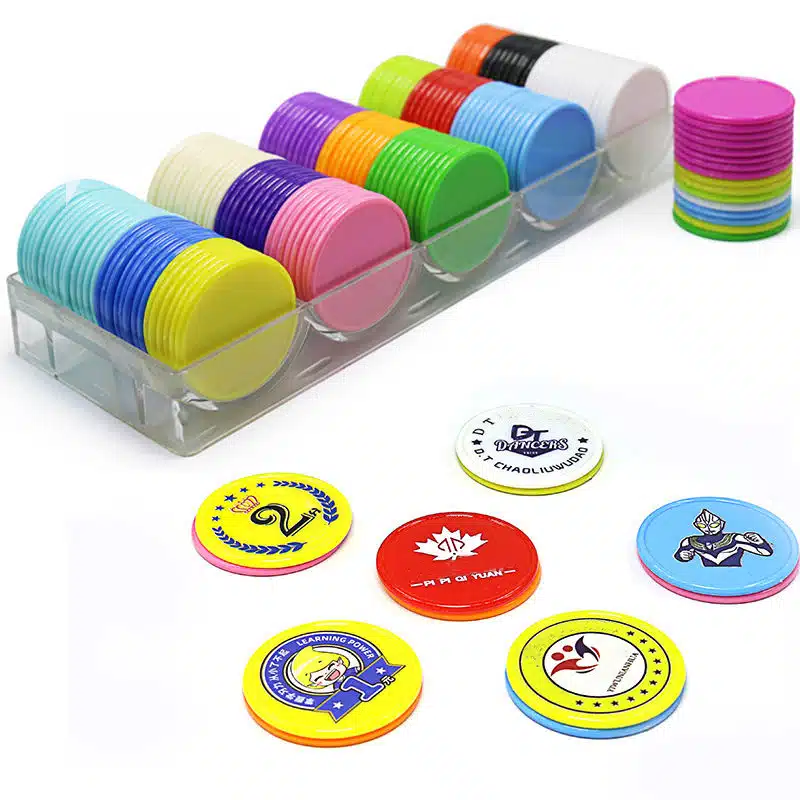
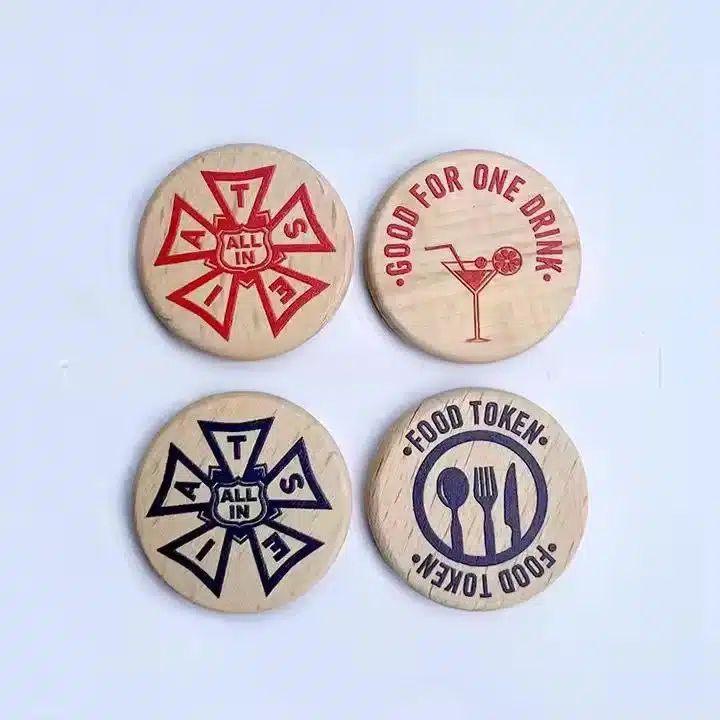
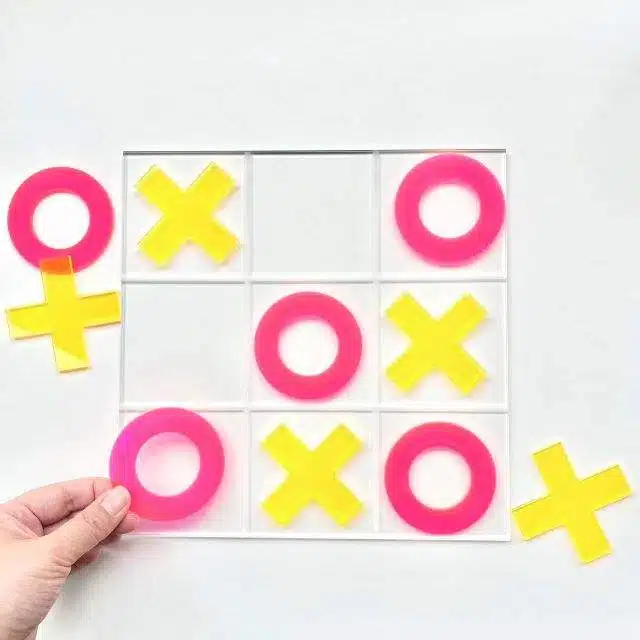
نقدم جميع الخيارات لرموز الألعاب المخصصة
أنظمة المواد والمكونات
يتم اختيار مواد الرموز بناءً على حالة الاستخدام، وليس العمل الفني وحده - وخاصة كيفية التعامل معها وتخزينها وفرزها.
يُعدّ الكرتون الخيار الافتراضي لمعظم الرموز المطبوعة. يُستخدم البلاستيك لزيادة المتانة أو لتشكيل أشكال مصبوبة. يُستخدم الأكريليك للحصول على تأثيرات بصرية شفافة أو ملونة، وليس للاستخدام القياسي. يُناسب الخشب التصاميم البسيطة ذات الملمس المميز والتي لا تتطلب طباعة تفصيلية.

الرموز الكرتونية (المعيار الصناعي)
يُعد الكرتون الخيار الافتراضي العملي لمعظم الرموز المطبوعة، وخاصة المجموعات ذات العدد الكبير مثل الموارد والعلامات والعدادات.
لا تتعلق مشاكل الرموز كثيرًا بالتصميم بقدر ما تتعلق بالتعامل معها: التكديس، والفرز، وملاءمة الصينية، وتآكل الحواف. قد تنضغط الأوراق اللينة أثناء عملية التثقيب، وقد تؤدي الانحرافات الطفيفة في القالب (±0.2-0.3 مم) إلى الإخلال بالمحاذاة البصرية على الحدود الرقيقة أو الرموز المتمركزة.
يتراوح سمكها عادةً بين 1.5 و2.5 ملم. يمكن أن تكون المجموعات الأخف وزنًا أرق، بينما تحتاج القطع التي يتم تداولها أو تكديسها بشكل متكرر إلى مزيد من الصلابة لتجنب الشعور برداءة الجودة. يُعد الكرتون الخيار الأمثل للقطع التي تحتوي على معلومات كثيرة؛ أما حالات الاستخدام الشاق فتتطلب عادةً مواد أخرى.
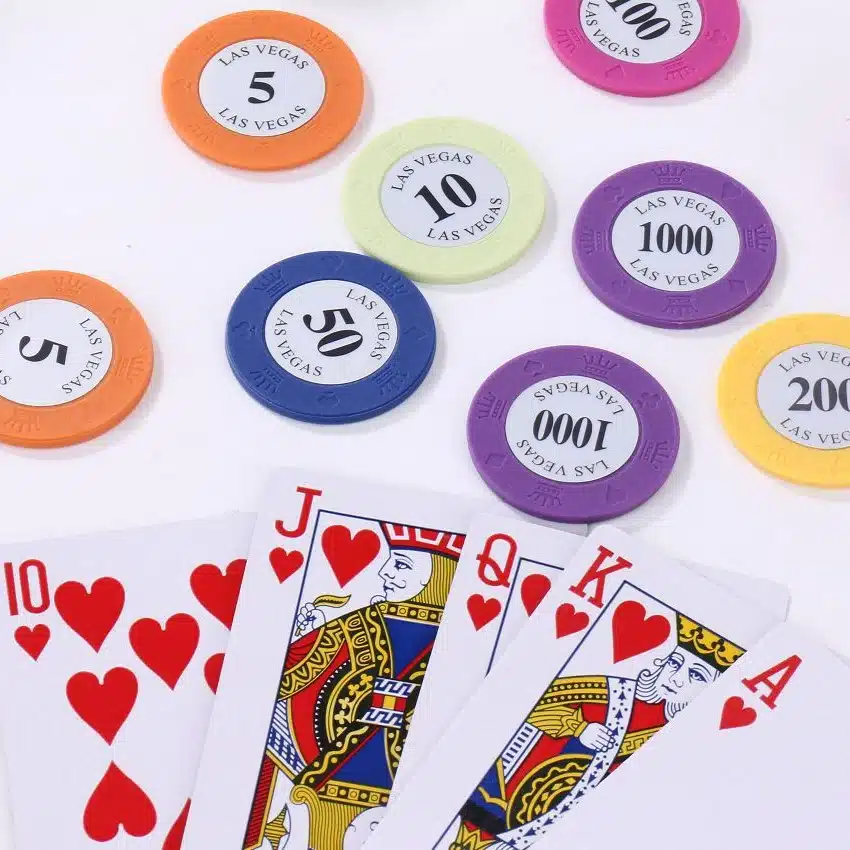
الرموز البلاستيكية المصبوبة بالحقن (العملية الأساسية)
تُستخدم القطع البلاستيكية عندما تتصرف القطعة كمكون لعبة متين بدلاً من كونها قطعة مطبوعة - مما يدعم التكديس المتكرر أو التقليب أو التعامل الثقيل.
مع ذلك، يفرض البلاستيك قيودًا على الأدوات والانكماش والبوابات والالتصاق، لذا فهو ليس مجرد ترقية مميزة. بالنسبة للرموز المسطحة التي تحمل معلومات فقط، فإنه غالبًا ما يزيد التكلفة دون فائدة واضحة.
تشمل المشكلات الشائعة علامات البوابة المرئية، وعدم انتظام سماكة الطبقات، وتآكل المناطق المطبوعة. يعتمد اختيار المادة (ABS، PS، PP) على الصلابة والاستخدام، ولكن لا يُبرر استخدام البلاستيك إلا عند الحاجة الفعلية إلى المتانة أو البنية.
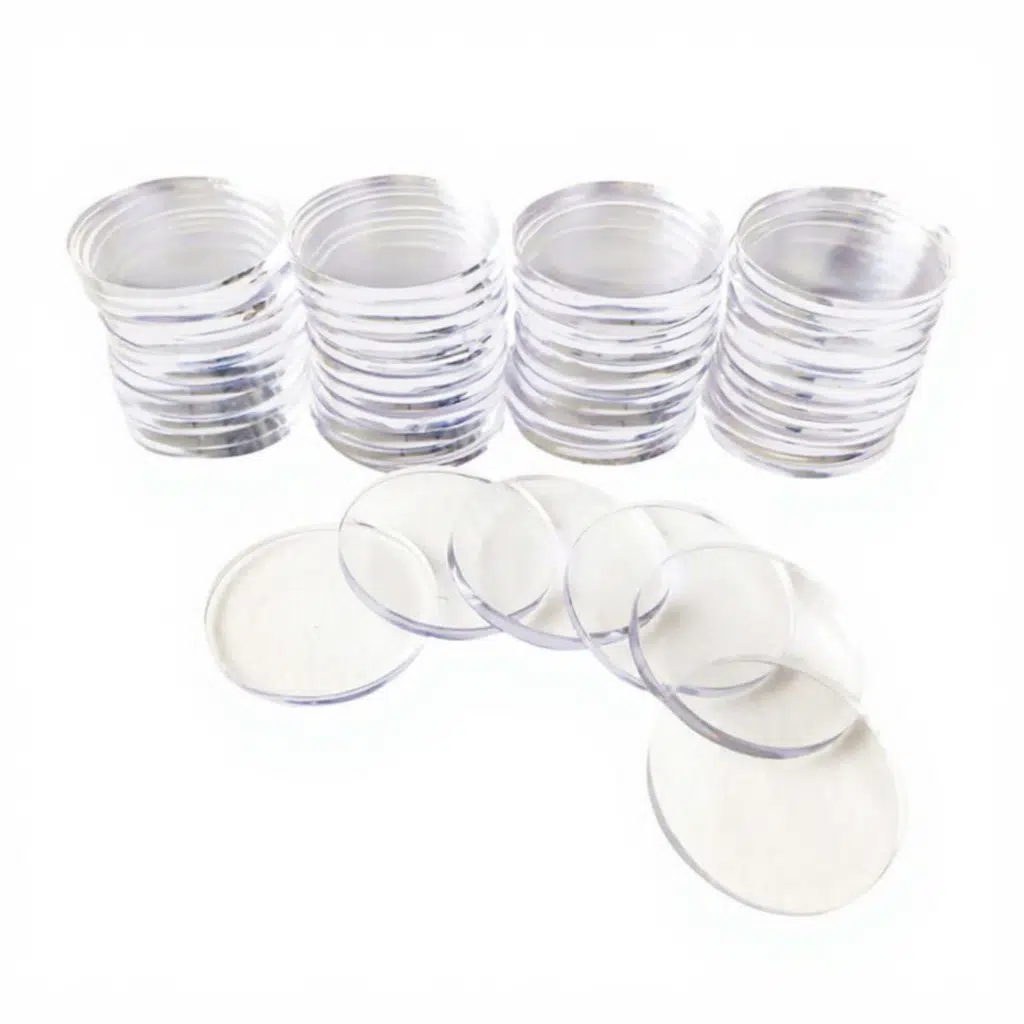
رموز أكريليك (الترقية الفاخرة)
تُستخدم الرموز الأكريليكية عندما تضيف الشفافية أو التلوين قيمة حقيقية للعبة، مثل جواهر الموارد أو العلامات عالية الوضوح.
تتصرف هذه المواد بشكل مشابه لمواد العرض: فالحواف قابلة للتشقق، والأسطح قابلة للخدش بسهولة، كما أن المجموعات ذات العدد الكبير تزيد من الوزن والتكلفة. وقد يصعب قراءة الطباعة ذات التباين المنخفض.
الأنسب للقطع ذات الأغراض الخاصة، وليس للرموز العامة ذات الحجم الكبير أو العدادات الغنية بالمعلومات.
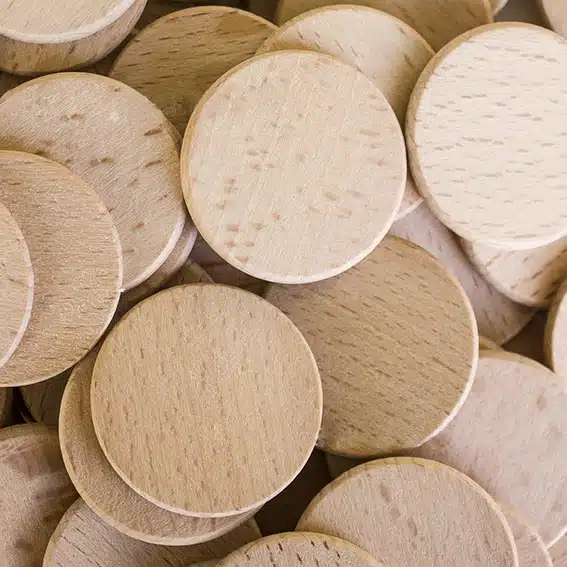
قطع خشبية (النمط العضوي الكلاسيكي)
يتم اختيار القطع الخشبية لما توفره من ملمس ملموس وحضور مادي، وهو أمر شائع في أنظمة الموارد والألعاب المجردة والتصاميم ذات الطراز الأوروبي.
إنها أقل ملاءمة للطباعة التفصيلية، حيث يؤثر كل من الحبيبات والرطوبة وتآكل الحواف على الجودة بمرور الوقت. كما أن الأشكال الرقيقة قد تتشقق، ومتانة الطباعة محدودة.
يُعدّ الكرتون الخيار الأمثل للأشكال البسيطة والتمييز اللمسي؛ أما بالنسبة للرسومات التفصيلية أو المعلومات الثقيلة، فعادةً ما يكون الكرتون أكثر عملية.
أحجام الرموز وسماكتها واعتبارات التعامل معها
يُحدد حجم الرموز بناءً على سهولة الاستخدام وإجمالي عدد المجموعات، وليس على العمل الفني وحده. يؤدي سوء تحديد الحجم إلى مشاكل في جميع أنحاء اللعبة.
يجب أن يتناسب السُمك مع الاستخدام: فالسُمك الرقيق جدًا يوحي بجودة رديئة، بينما يؤثر السُمك الكبير جدًا على سهولة التكديس والتخزين وحجم الصندوق. يُعدّ الحجم والسُمك من القرارات الوظيفية، وليسا من القرارات الجمالية.
خيارات السُمك الشائعة
18-20 مم: للعدادات الصغيرة والمجموعات ذات العدد الكبير، ولكن مساحة محدودة للتفاصيل ومعالجة أقل راحة.
25 مم: حجم قياسي متوازن مع مساحة كافية للأيقونات البسيطة وسهولة استخدام جيدة.
30-35 مم: سهولة قراءة أفضل وقبضة أفضل، ولكنها تزيد من المساحة وتأثير التخزين.
40 مم فأكثر: للعلامات الخاصة أو المكونات الرئيسية؛ يتصرف بشكل أقرب إلى قطعة اللوحة منه إلى الرمز القياسي.

خيارات سُمك الرموز الكرتونية المطبوعة
1.5 مم: مناسب للاستخدام الخفيف، والرموز ذات العدد الكبير مع التعامل المحدود، ولكن يمكن أن يبدو رقيقًا ويتآكل بشكل أسرع مع الاستخدام المتكرر.
2.0 مم: التوازن القياسي بين الصلابة والملمس والمتانة لمعظم مجموعات الرموز المطبوعة.
2.5 مم: أفضل للرموز التي يتم التعامل معها أو تكديسها بشكل متكرر، ولكنه يزيد من تأثير التخزين والتعبئة والتغليف.
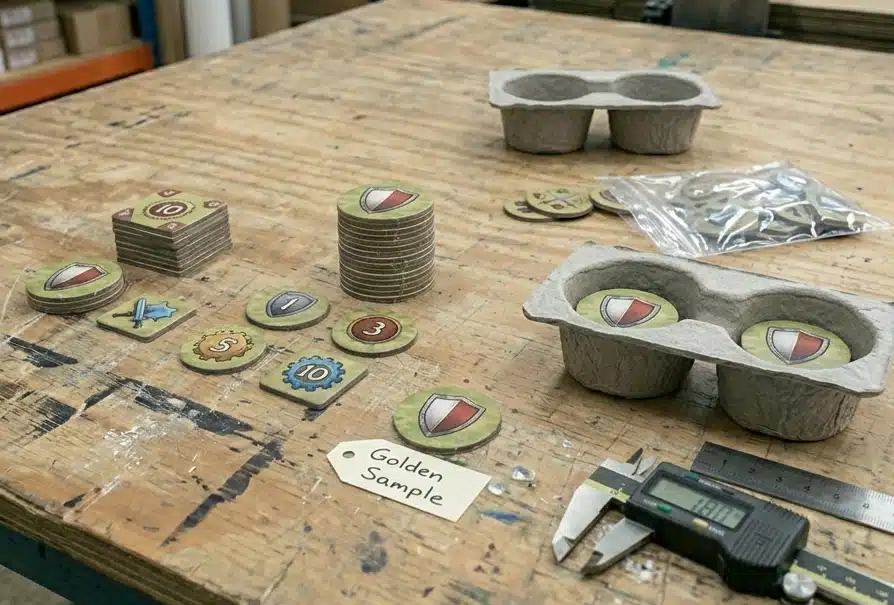
ارتفاع الرصّ، وملاءمة الصينية، ومساحة الصندوق
يُصبح سُمك القطع النقدية الكبيرة مشكلةً في التعبئة بسرعة. فالتغييرات الطفيفة في سُمك كل قطعة تتراكم لتُشكّل ارتفاعًا كبيرًا للحزمة، مما يؤثر على ملاءمة الصواني والأكياس والصناديق. لذلك، يتم دائمًا فحص السُمك جنبًا إلى جنب مع العدد الإجمالي وطريقة التعبئة، ولا يُنظر إليه على أنه مجرد تحسين بسيط.

رموز صغيرة، أعمال فنية رائعة، ومخاطرة في سهولة القراءة
تُعدّ القطع الصغيرة حساسة للتصاميم المعقدة. فعند قياسها بقطر يتراوح بين 18 و20 ملم، قد تتلف التفاصيل الدقيقة كالحواف الرقيقة أو التصاميم المتقاربة بسهولة مع أدنى انحراف في القالب. لذا، تُناسب هذه القطع التصاميم البسيطة والواضحة ذات المسافات الواضحة، إذ غالبًا ما تتدهور جودة التصاميم ذات التفاصيل الكثيرة أثناء الإنتاج.
أشكال الرموز المختلفة وتطبيقاتها في اللعب

لا تسمح القطع الصغيرة بتصميمات معقدة. فعند مقاس 18 أو 20 ملم، يصبح وجود حلقة مركزية أو إطار رفيع أو رمز مفصل أمراً محفوفاً بالمخاطر. وبمجرد أن يتحرك القالب بمقدار ±0.2 إلى 0.3 ملم، يبدأ هذا النوع من التصميم بالظهور بشكل خاطئ بسرعة كبيرة.
لهذا السبب، تحتاج الرموز الصغيرة إلى تصميم فني أبسط، وهيكلية أيقونات أكثر وضوحًا، ومساحة أكبر حول الحواف. إذا كان الرمز صغيرًا جدًا، ومع ذلك يحاول التصميم القيام بالكثير من المهام، فعادةً ما تبدو النتيجة أسوأ في مرحلة الإنتاج مما كانت عليه في الملف.
رموز دائرية
تعتبر الرموز الدائرية هي الخيار الافتراضي للعدادات ذات العدد الكبير مثل الموارد والعملات والتسجيل لأنها تتعامل معها وتتكدسها وتفرزها بشكل نظيف.
مع ذلك، تكشف هذه التصاميم بسهولة عن مشاكل المحاذاة. فالحلقات المتمركزة، والحواف الرقيقة، والتصميمات الدائرية حساسة لانحراف القطع بالقالب (±0.2–0.3 مم). وتساعد الحواف الأعرض أو التصاميم المبسطة في الحفاظ على نتيجة إنتاج أنظف.
قطع مربعة ومستطيلة
توفر الرموز المربعة والمستطيلة مساحة أكبر قابلة للاستخدام للأيقونات والأرقام والملصقات، مما يجعلها مناسبة لعلامات الحالة وعلامات الملكية ورموز المعلومات.
تكمن نقطة ضعفها الرئيسية في تآكل الزوايا. فالحواف الحادة تميل إلى التكسر أثناء النقل والتخزين، لذا فإن إضافة نصف قطر طفيف للزوايا يحسن المتانة دون التأثير على الوظيفة.
رموز غير منتظمة أو على شكل أيقونة
تعمل الرموز ذات الشكل الأيقوني على تحسين قابلية قراءة الجدول وسرعة الفرز باستخدام صور ظلية بديهية.
مع ذلك، تُشكل الأشكال المعقدة مخاطر إنتاجية. فالجسور الرقيقة والنقاط الحادة والقطع العميقة عُرضة للتلف وضعف عملية التثقيب. لذا، ينبغي تبسيط أو تدعيم الأجزاء التي يقل حجمها عن 2-3 مم.
كما أنها أقل كفاءة في التكديس والتعبئة، لذا في المجموعات ذات العدد الكبير، غالبًا ما تفوق العملية أهمية الشكل المخصص. تتطلب الشقوق أو آليات القفل مراعاة هيكلية خاصة نظرًا لمشاكل التآكل والملاءمة.
تطبيق الألوان والطباعة وتشطيب الأسطح
يجب تقييم طباعة الرموز بالحجم الفعلي، وليس فقط على ورقة التصميم. قد تبدو التصاميم واضحة على الشاشة، لكنها قد تصبح مزدحمة عند حجم 18-25 مم، حيث تتأثر التفاصيل الصغيرة والتخطيطات الضيقة بشكل أكبر بتفاوتات الإنتاج. ولأن الرموز تُتداول باستمرار - تُضغط وتُقلب وتُكدس وتُخزن - فإن التلف غالبًا ما يظهر أولًا على الحواف والمناطق الأكثر عرضة للمس. لذا، ينبغي مراعاة الطباعة والتشطيب وخطوط القطع والتعبئة معًا لضمان المتانة.

طباعة أوفست للرموز الكرتونية
تُطبع الرموز الكرتونية عادةً بتقنية الطباعة الأوفست، ثم يتم تركيبها وتشطيبها وقطعها بالقالب، مما يجعلها مثالية للأيقونات والأرقام التفصيلية والأعمال الفنية ذات الوجهين.
يظهر الخطر الرئيسي بعد عملية القطع بالقالب. فالقطع الصغيرة، وخاصة المستديرة منها، تكشف عن انحرافات في المحاذاة (±0.2-0.3 مم)، مما يجعل الحدود الرقيقة والحلقات المركزية وتفاصيل الحواف تبدو غير متساوية.
لتجنب ذلك، يجب أن تتجاوز الرسومات خط القطع بشكل مناسب، مع ترك هامش أمان للعناصر الرئيسية. بالنسبة للرموز ذات الوجهين، يجب أيضًا ضبط محاذاة الوجهين، حيث تصبح أي انحرافات طفيفة في التسجيل ملحوظة أثناء اللعب.

حماية سطحية للرموز الكرتونية
بالنسبة للقطع الكرتونية، تأتي الحماية السطحية من الورنيش أو التغليف. الورنيش أخف وزنًا وأقل تكلفة، ولكنه يوفر حماية محدودة للحواف، لذا يظهر التآكل بشكل أسرع على الحواف الداكنة والمناطق التي يتم لمسها بكثرة.
يُحسّن التغليف المتانة، ولكنه يتطلب تحكماً دقيقاً. قد يؤدي ضعف الترابط إلى تقشر الحواف، بينما قد تؤثر الأغشية السميكة على دقة القطع في الأشكال الصغيرة أو المعقدة.
ينبغي أن يُعطى اختيار التشطيب الأولوية لسهولة الاستخدام على حساب المظهر. يجب أن تتحمل الرموز الاستخدام المتكرر، وقد يؤدي اللمعان المفرط إلى تقليل وضوحها بسبب الوهج.
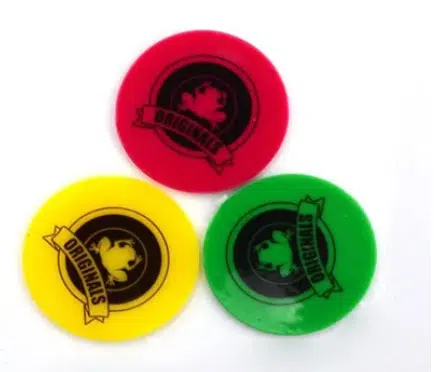
الطباعة والتعليم على الرموز البلاستيكية
تعتمد جودة الطباعة على السطح المصبوب للقطع البلاستيكية. فالمناطق المسطحة أسهل في الطباعة، بينما تزيد الحواف المرتفعة والمنخفضة والمنحنيات والنسيج من صعوبة الطباعة وخطر التلف.
تُفضّل الطباعة بالوسادة للرموز والعلامات البسيطة. يمكن استخدام الطباعة بالأشعة فوق البنفسجية على الأسطح المستوية، لكن التصاميم الملونة الكاملة ذات التفاصيل الدقيقة نادراً ما تكون مناسبة إلا إذا كان الهيكل يتطلب استخدام البلاستيك.
يُعدّ الالتصاق هو الخطر الرئيسي. قد تبدو المطبوعات جيدة في البداية، لكنها تتلف في نقاط التلامس المتكرر، لذا فإن اختبار المتانة ضروري قبل الإنتاج.
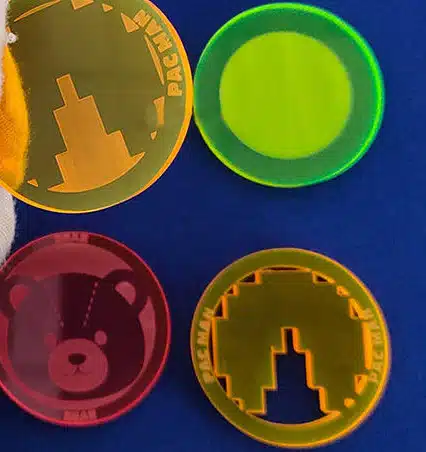
الطباعة والتعليم على الرموز الأكريليكية
تعتمد القطع الأكريليكية على مظهرها الشفاف أو الملون، لذا يجب أن تبقى العلامات بسيطة. تُعدّ الرموز والأرقام الواضحة أفضل من الرسومات الكثيفة التي تغطي السطح بالكامل.
الطباعة السطحية أسهل في القراءة ولكنها أكثر عرضة للخدوش. تحمي الطباعة الخلفية الحبر، مع أن الأكريليك يُغير مظهر الألوان، خاصةً من حيث درجة اللون أو سمكه. أما النقش فهو متين ولكنه قد يفتقر إلى التباين إذا لم يُخطط له بعناية.
يُعدّ الأكريليك الخيار الأمثل للقطع ذات التأثيرات البصرية. أما بالنسبة للمعلومات التفصيلية، فالكرتون عادةً ما يكون أكثر موثوقية، ويلزم تغليفه بشكل مناسب للحدّ من الخدوش وتلف الحواف.
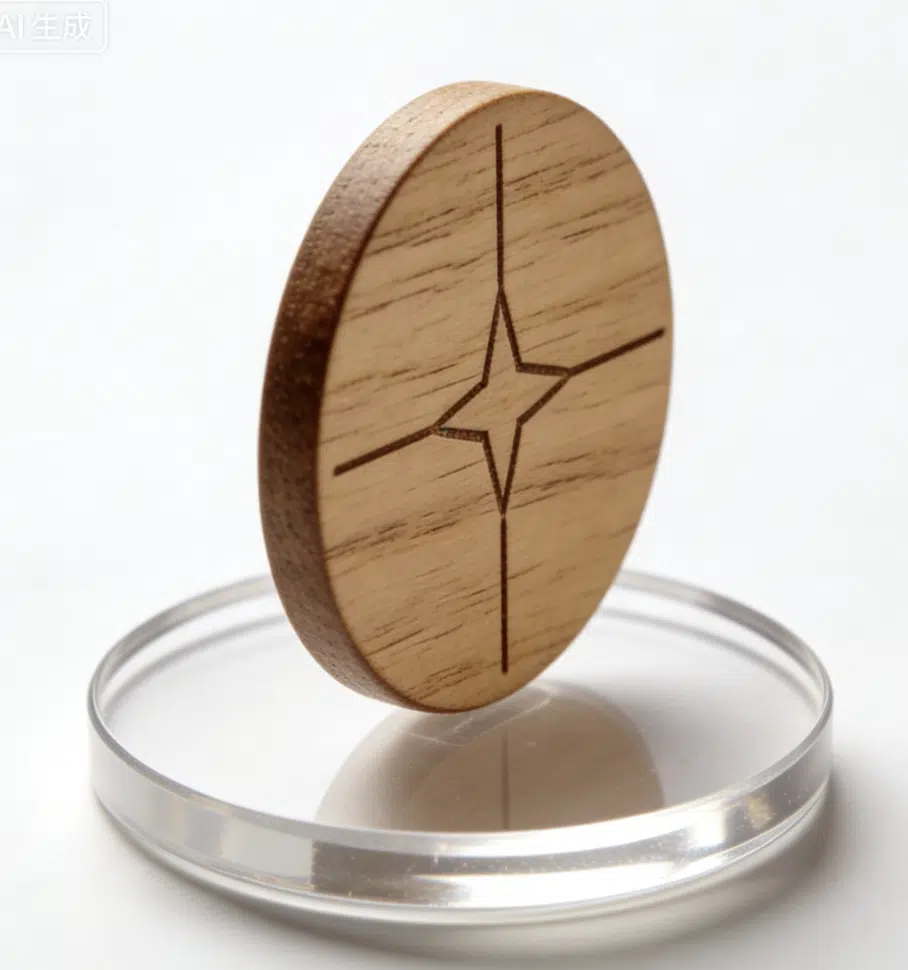
النقش والطباعة بالليزر على قطع خشبية
تُعدّ القطع الخشبية مثاليةً للعلامات البسيطة والواضحة - رمز واحد أو رقم أو علامة. أما الرسومات التفصيلية أو النصوص الصغيرة أو التصاميم متعددة الألوان فلا تُناسبها هذه القطع، وهي أنسب للورق المقوى.
يعتمد النقش بالليزر على التباين. يظهر بوضوح على الخشب الفاتح، لكنه قد يبدو باهتًا على الخشب الداكن أو القطع الصغيرة، خاصةً مع الخطوط الدقيقة.
يواجه الخشب المطبوع قيودًا مماثلة. فسطحه أقل تجانسًا، ويظهر التآكل بسرعة على الحواف والمناطق الأكثر عرضة للمس. أما بالنسبة للتصاميم المعقدة أو ذات التفاصيل الدقيقة، فيبقى الكرتون الخيار الأمثل والأكثر موثوقية.
تُعدّ المسافة بين القطع على ورقة التثقيب مهمة أيضاً. فإذا كانت القطع متقاربة جداً، يصبح التثقيب أقل دقة ويصعب التحكم بجودة الحواف. بالنسبة للتصاميم الدائرية الصغيرة أو المتمركزة، نضيف عادةً مساحة أكبر بدلاً من محاولة جعل التصميم يبدو متقارباً تماماً في الملف. قد يبدو الملف أكثر وضوحاً بهذه الطريقة، لكن عملية الإنتاج لا تكون كذلك في الغالب.
اسعار شفافة
أمثلة على تسعير رموز الألعاب المخصصة
اطلع على أمثلة واقعية لأسعار أنواع ألعاب الطاولة الشائعة. كل مشروع فريد من نوعه، وهذه التقديرات تساعدك في تخطيط ميزانيتك قبل طلب عرض سعر مفصل.
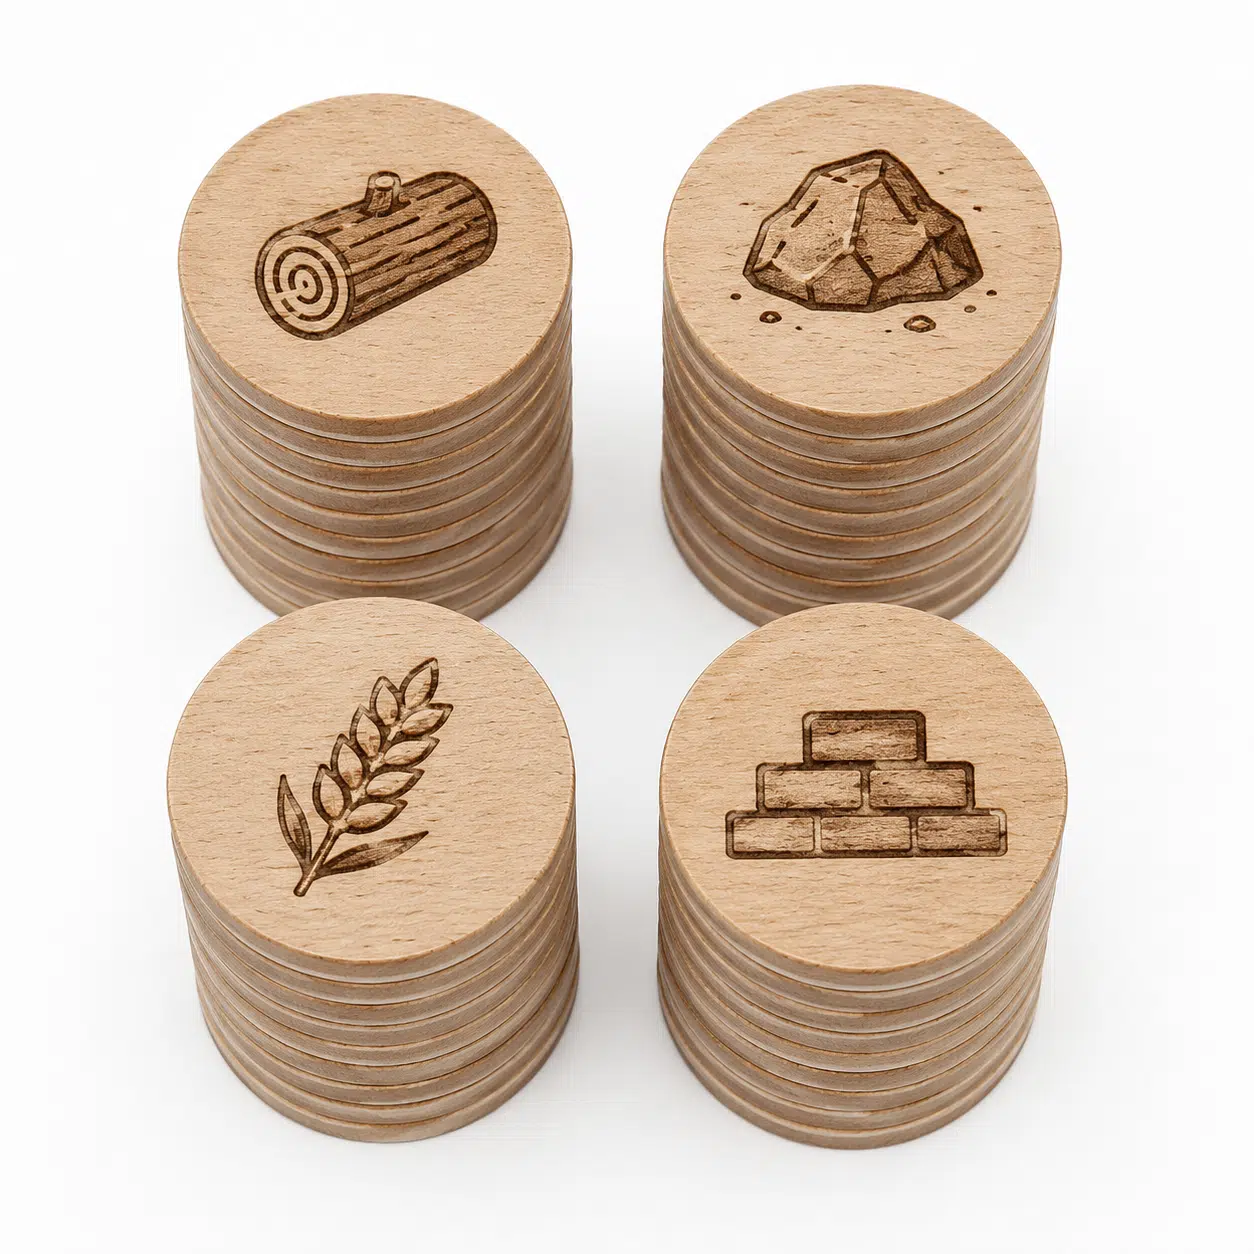
رموز موارد خشبية
قطع خشبية كلاسيكية لتتبع الموارد ومواد اللعبة
مكون | المواصفات الخاصه | الكمية |
|---|---|---|
الأبعاد | 25mm قطر | 100 قطعة |
الخامة | خشب الزان 3 مم | / |
نوع المعالجة | أيقونات محفورة بالليزر | / |
الانتهاء من السطح | لمسة نهائية طبيعية | / |
جوانب الطباعة | جانب واحد | / |
عرض سعر تقديري (1,000 وحدة)
5 - 14 دولار أمريكي / للمجموعة
يؤدي الوقت: أيام 15-60
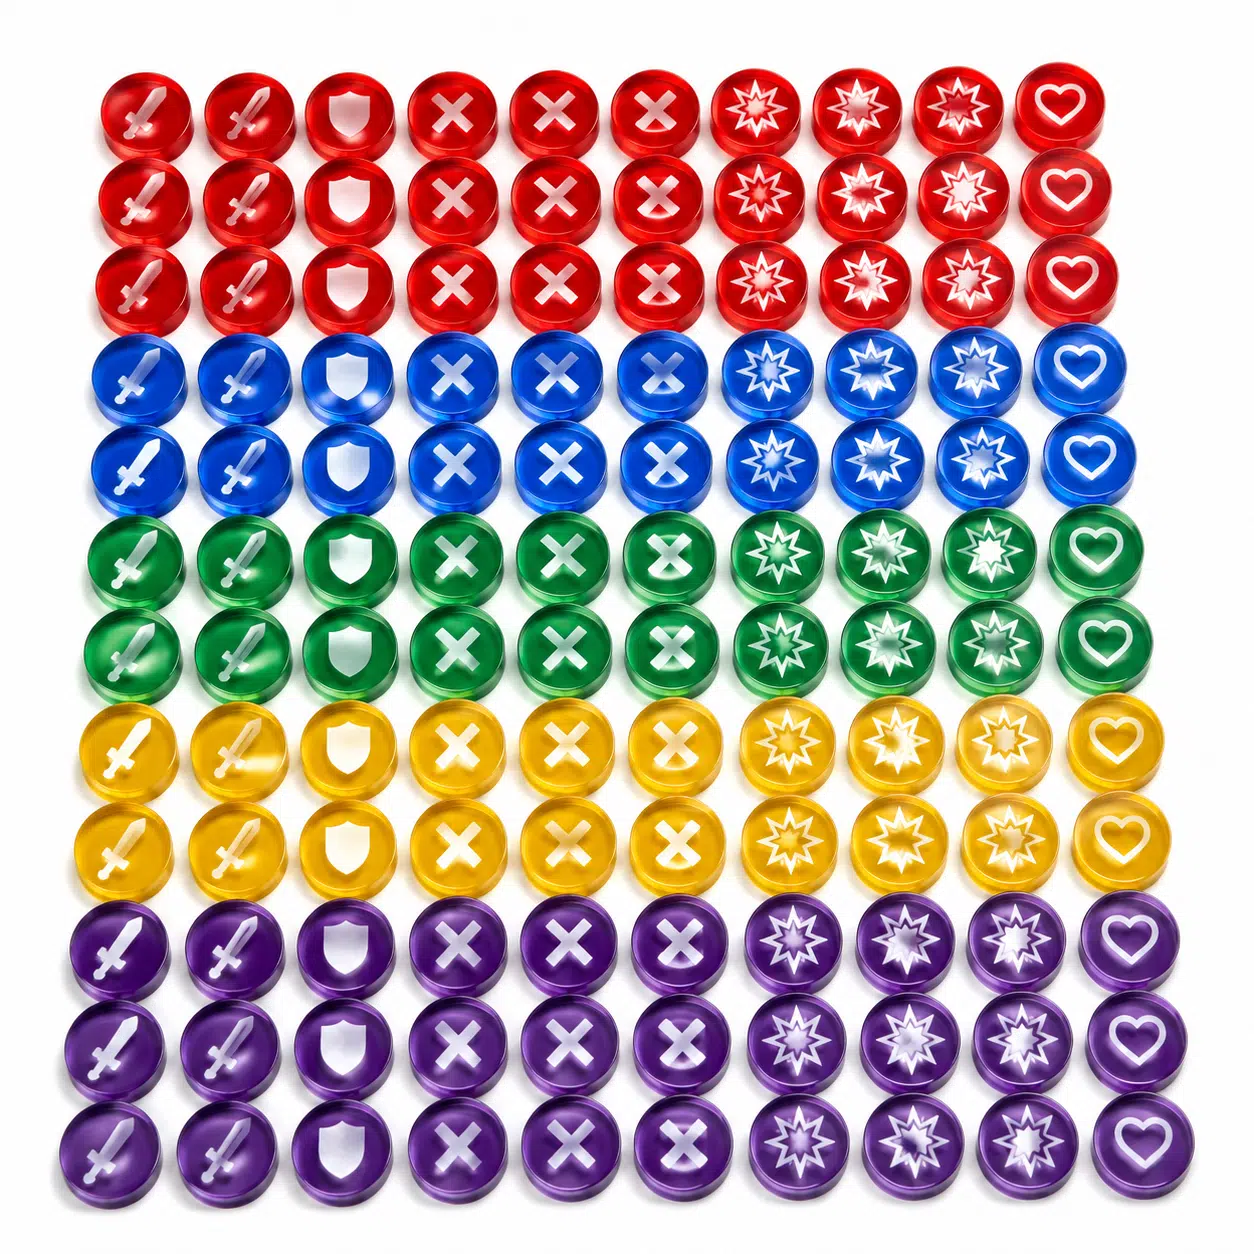
رموز الحالة المصنوعة من الأكريليك
رموز أكريليك شفافة لتحديد التأثيرات والحالة والشروط
مكون | المواصفات الخاصه | الكمية |
|---|---|---|
الأبعاد | 15mm قطر | 100 قطعة |
الخامة | أكريليك ملون 3 مم | / |
نوع المعالجة | أيقونات مطبوعة | / |
الانتهاء من السطح | نهاية رائعة | / |
لون | 5 الوان | / |
عرض سعر تقديري (1,000 وحدة)
6 - 18 دولار أمريكي / للمجموعة
يؤدي الوقت: أيام 15-60
فهم تكاليفك
أدلة متعمقة لمساعدتك في وضع الميزانية والتخطيط وتجنب المفاجآت.
تسعير المكونات الفردية
هل تحتاج إلى عرض سعر لمكون واحد فقط؟ تحقق من الأسعار الفردية لكل خدمة فرعية.
هل أنت مستعد للحصول على عرض سعر دقيق؟
هذه تقديرات تقريبية. لعبتك فريدة من نوعها. أرسل لنا مواصفاتك وسنرسل لك عرض سعر مفصل ومفصل خلال 24 ساعة.
مكونات ألعاب لوحية مخصصة بالكامل
لعبة الطاولة عبارة عن نظام من مكونات مترابطة. في FUNWAY، نصنع كل عنصر - من اللوحة والعلبة وصولاً إلى أصغر قطعة لعب - كوحدة إنتاج متكاملة، وليس كأجزاء منفصلة. إليك جميع المكونات القابلة للتخصيص التي تدخل في تكوين لعبة طاولة كاملة. وبالطبع، يمكنك اختيار تخصيص اللعبة بأكملها أو جزء منها فقط.
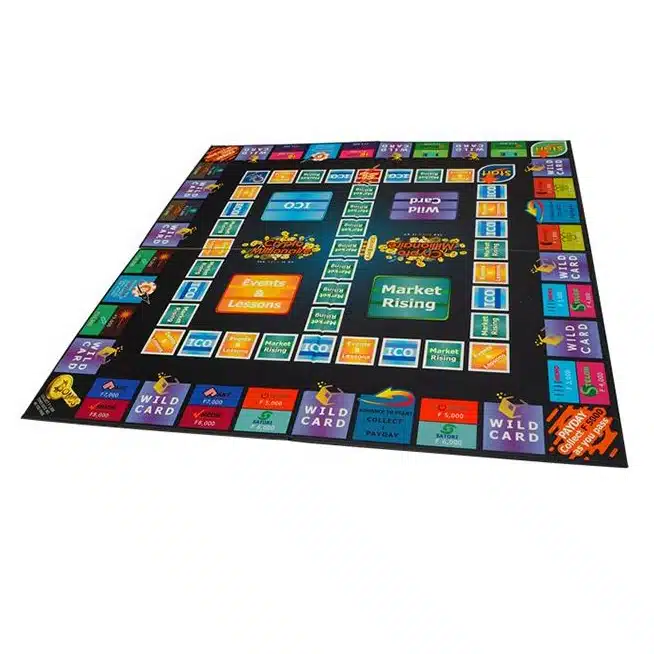
| ألواح قابلة للطي أو صلبة حتى مقاس 600×900 مم مع محاذاة المفصلات وتشطيب السطح | |

| صناديق تلسكوبية صلبة ومغناطيسية مصممة لتناسب وقوة التكديس | |
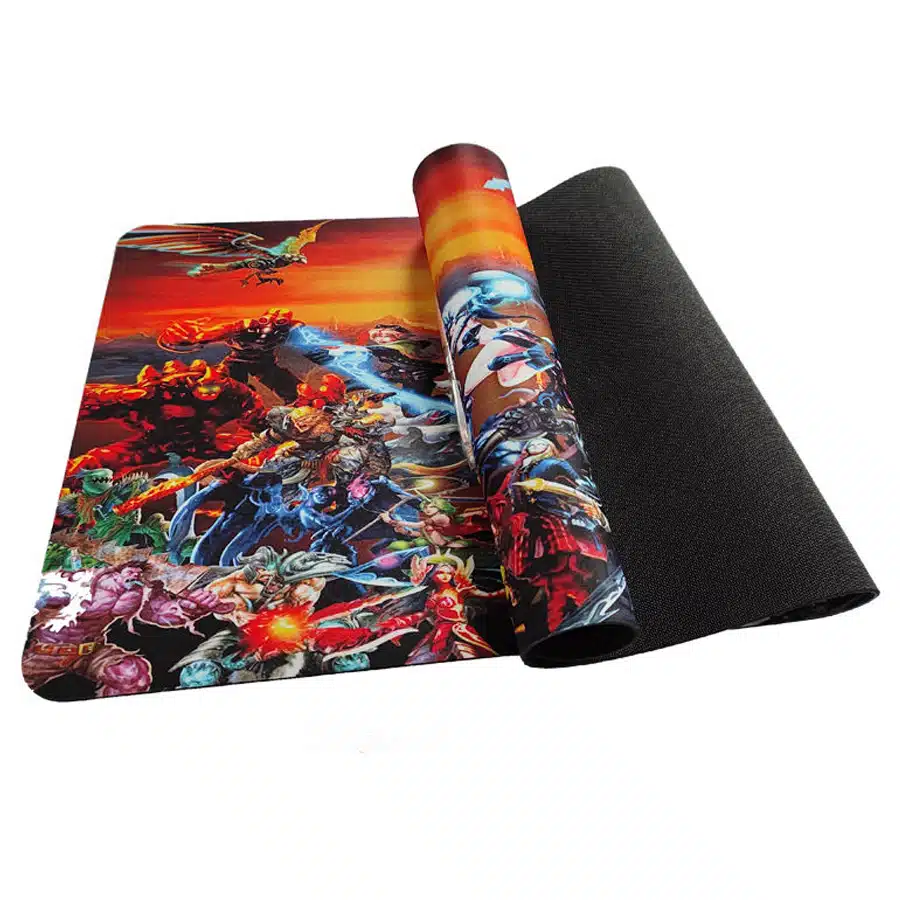
| أسطح لعب من النيوبرين وشاشات لعب قابلة للطي | |
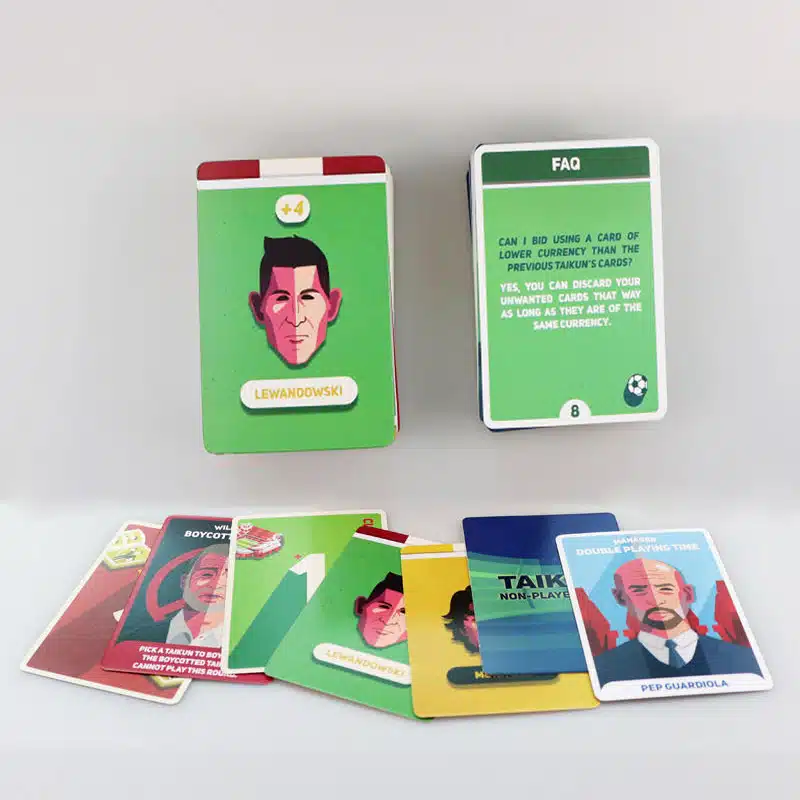
| اختيار ورق مقوى عالي الجودة، قص نظيف، وطلاءات لضمان خلط مستقر | |
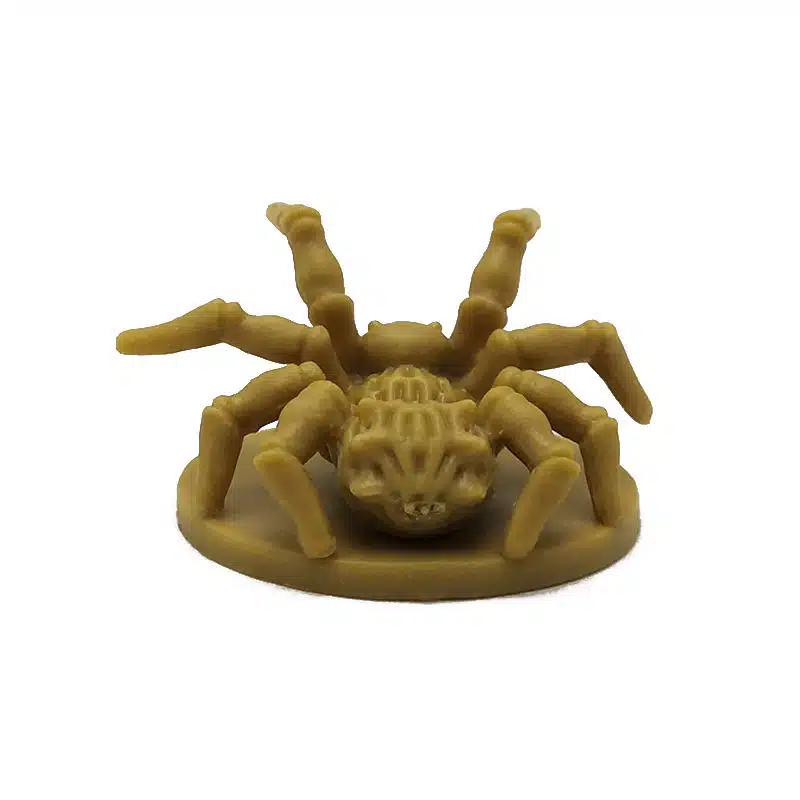
| مجسمات من مادة PVC والراتنج مع مراجعة القوالب والتحكم في تناسق الحجم | |
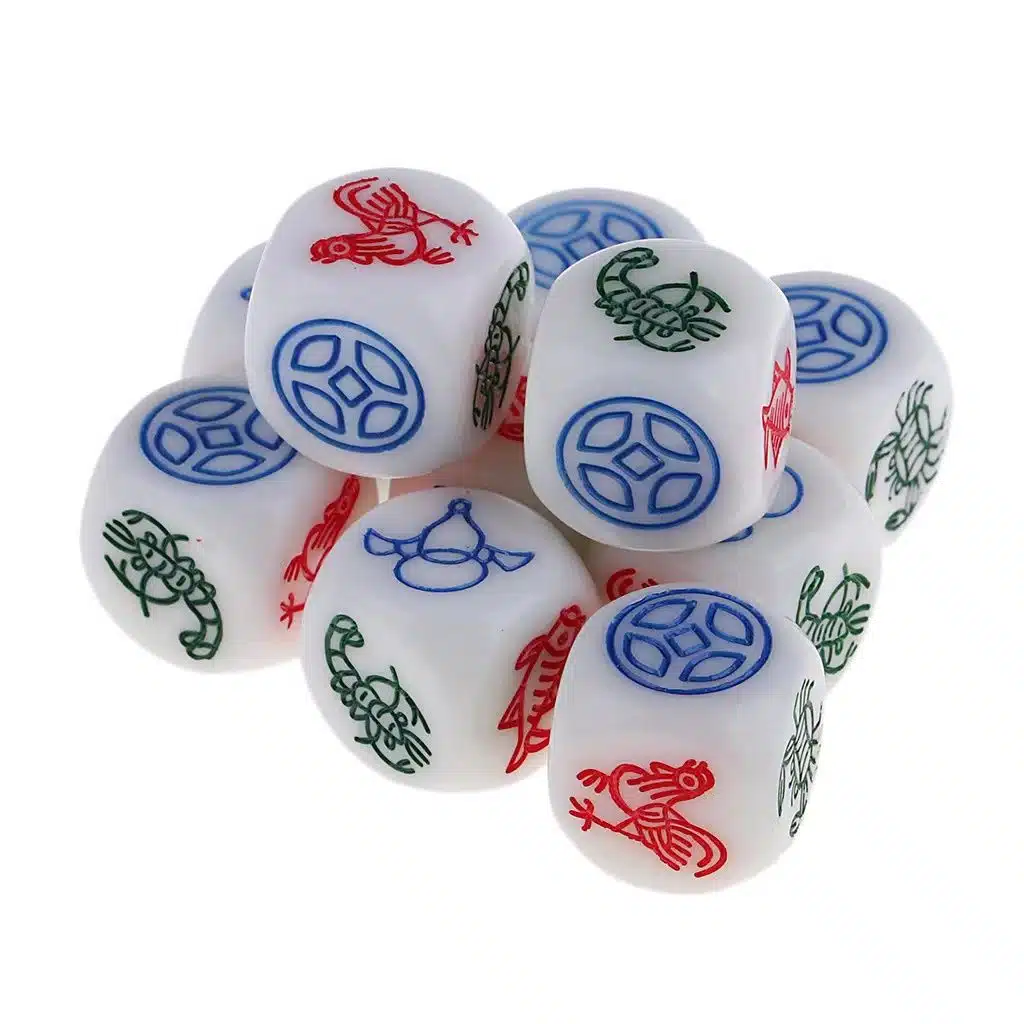
| نرد دقيق مصنوع من مواد وأحجام متعددة، وبتصاميم وجه مخصصة. | |
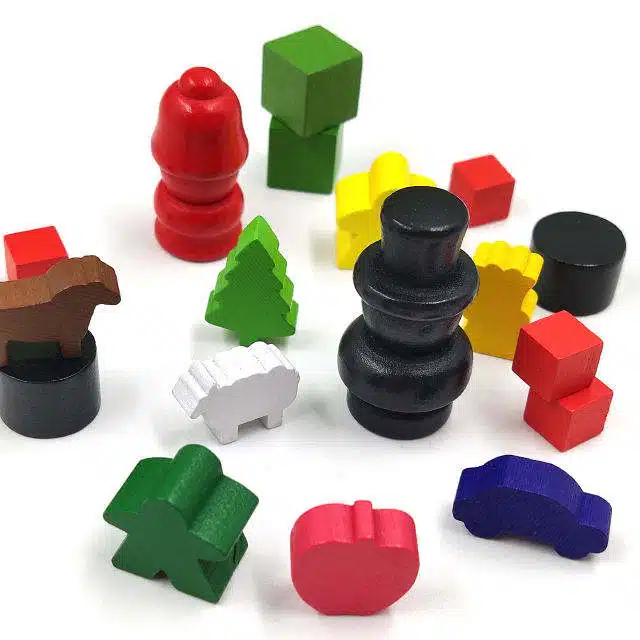
| علامات اللاعبين مصنوعة من الخشب أو البلاستيك، تتميز بتصاميم دقيقة وتحكم في الألوان. | |
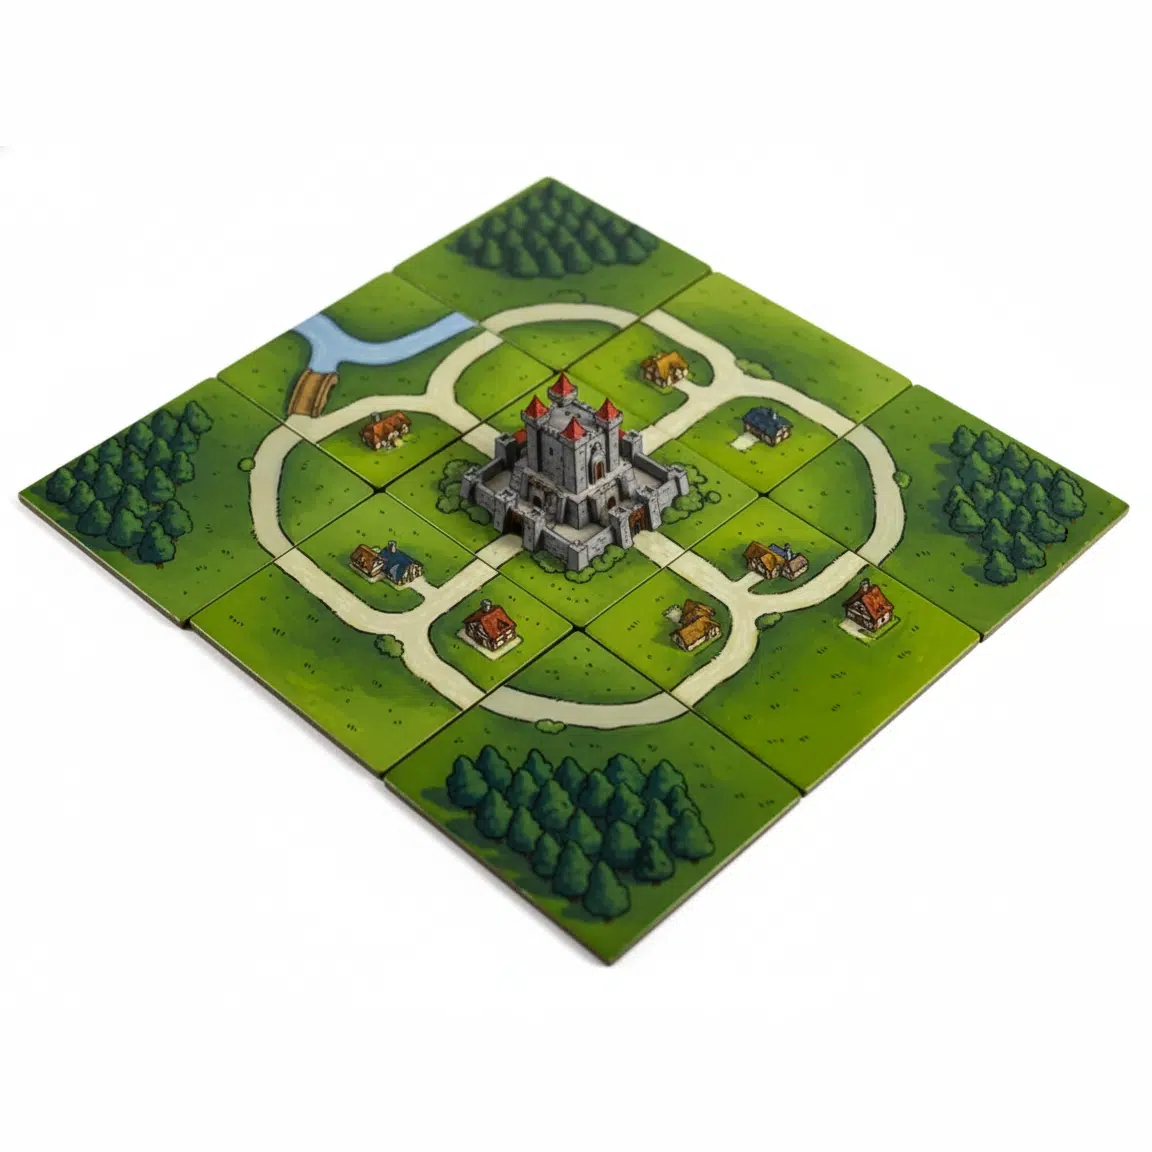
| وحدات الخرائط والتضاريس مصنوعة من الورق المقوى أو البلاستيك أو الأكريليك | |
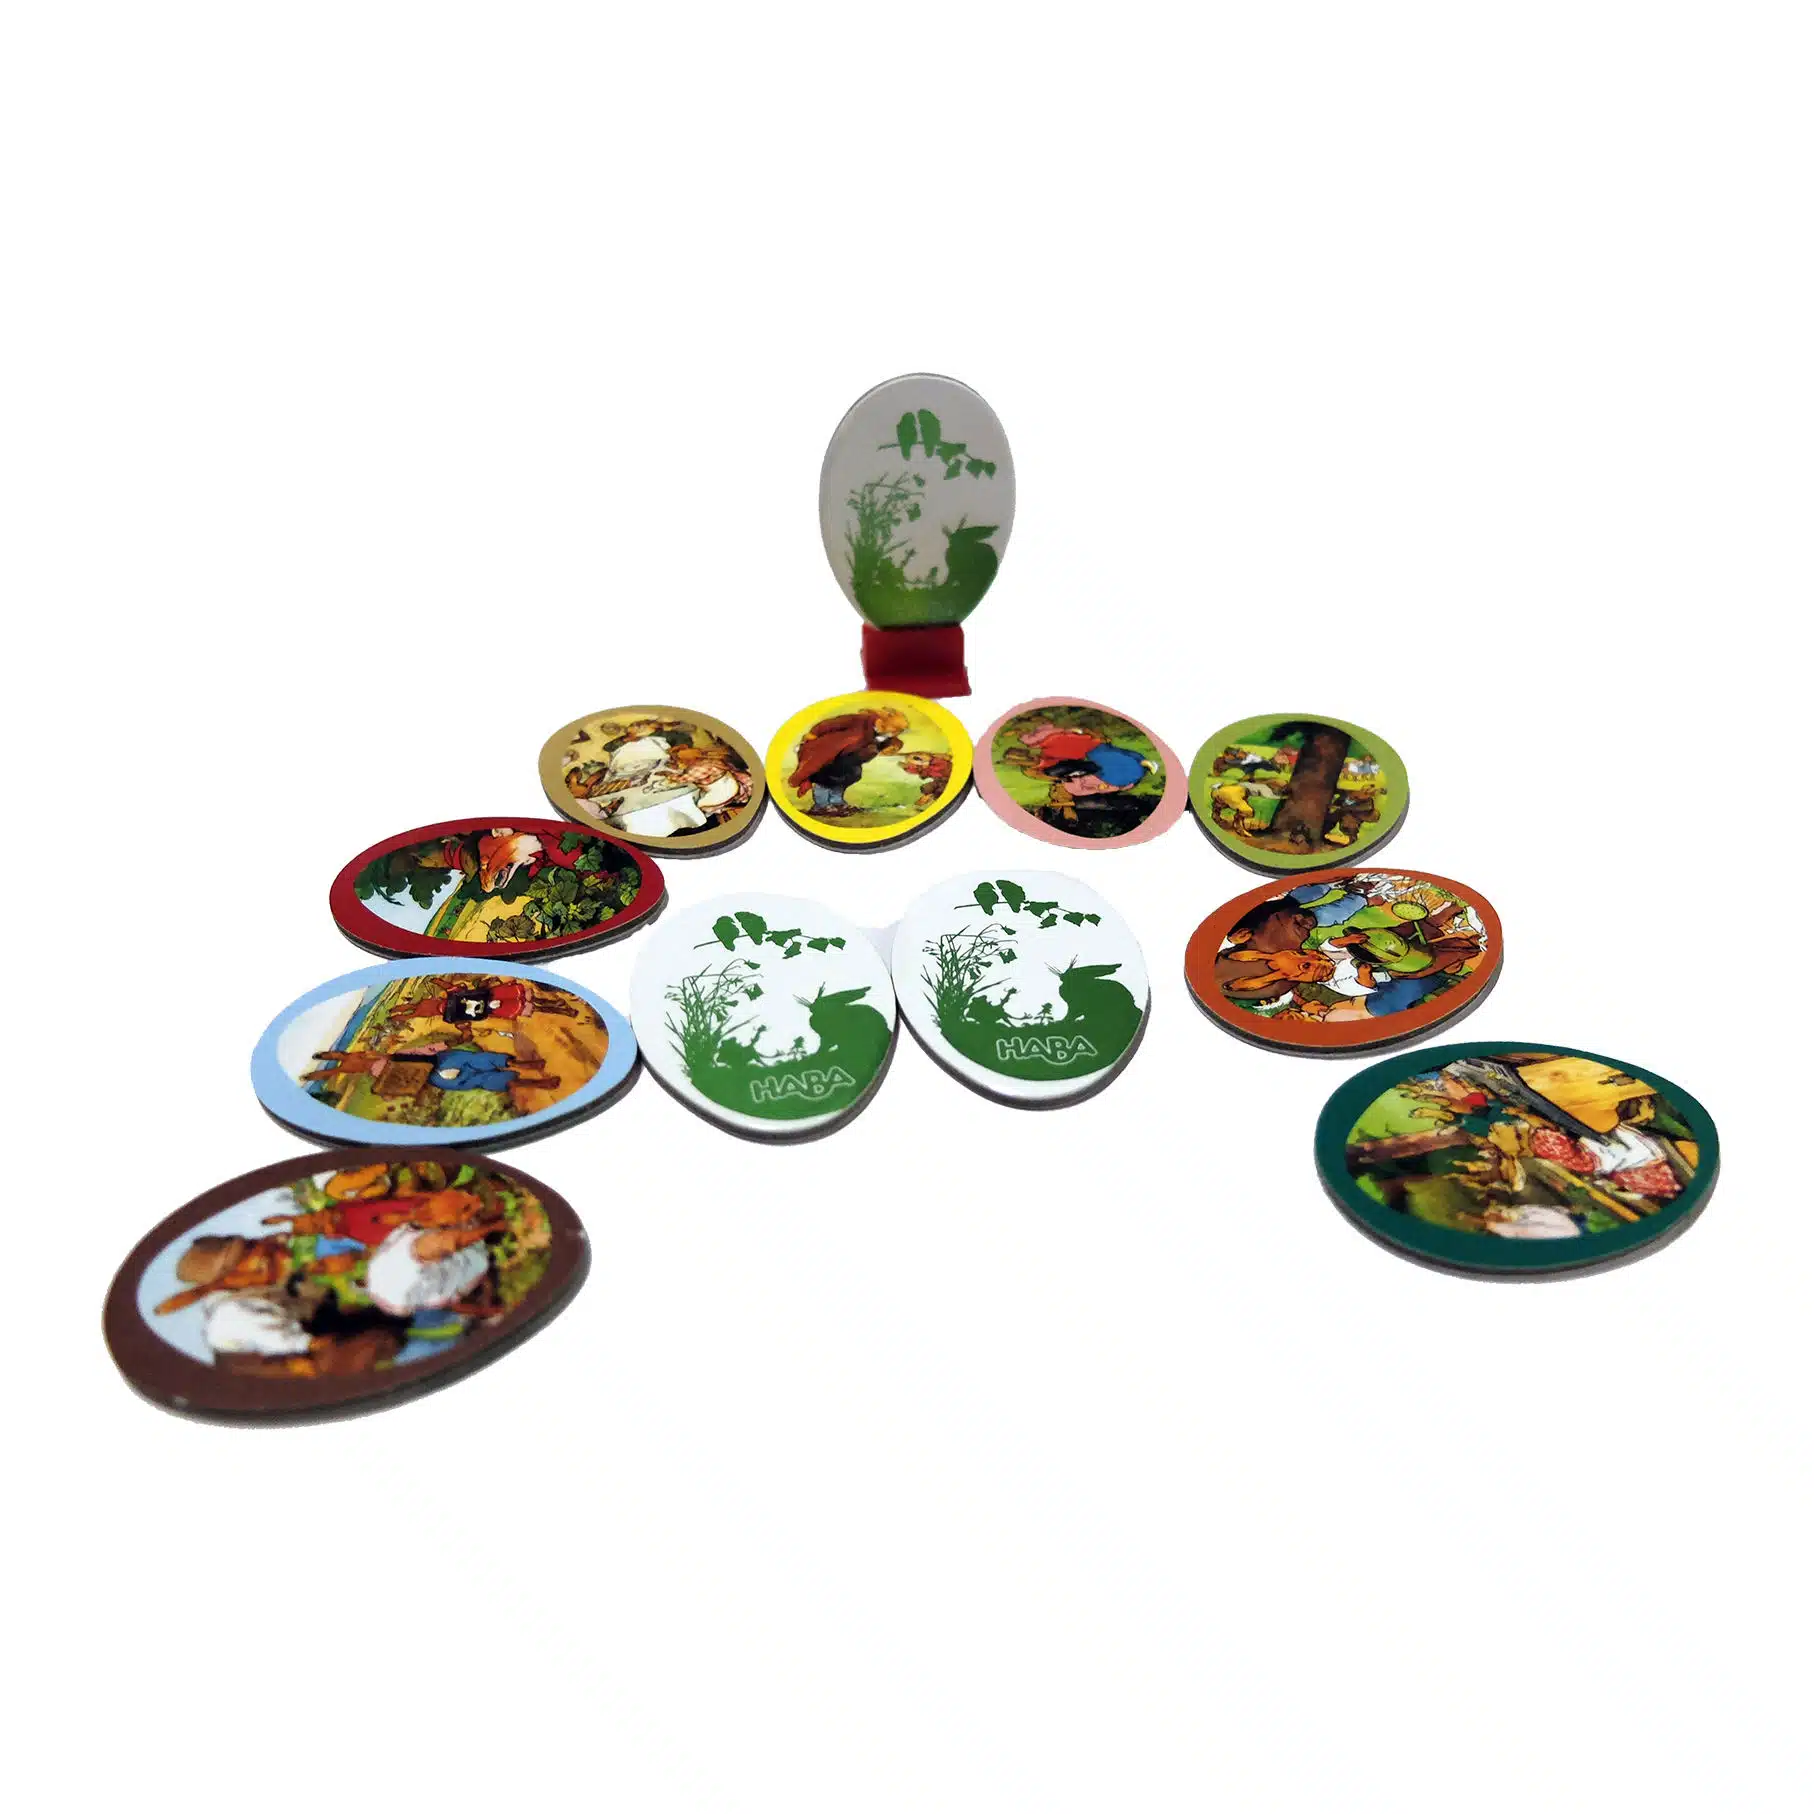
| رقائق مثقوبة، وأقراص خشبية، وعدادات لتسجيل النقاط والموارد | |
| عملات معدنية، وموارد خشبية، وقطع بلاستيكية، ونماذج عرض، وأجزاء خاصة | |

| أساسيات الورق المطبوع للقواعد والعملات وتسجيل النقاط | |

| عملة لعبة مطبوعة مع فئات وعناصر تحكم في الفرز | |
| أوراق ملصقات وعلامات مقطوعة مسبقًا لحالات اللعبة والعلامات التجارية |
يتم تصنيع جميع المكونات المذكورة أعلاه من خلال نظام الإنتاج المتكامل لدينا، بدءًا من تحديد المكونات ومراجعتها الهندسية، مرورًا بأخذ العينات، وصولًا إلى الإنتاج بكميات كبيرة. تعرف على المزيد حول خدماتنا الكاملة لطباعة ألعاب الطاولة حسب الطلب.
لماذا تختار فن واي؟
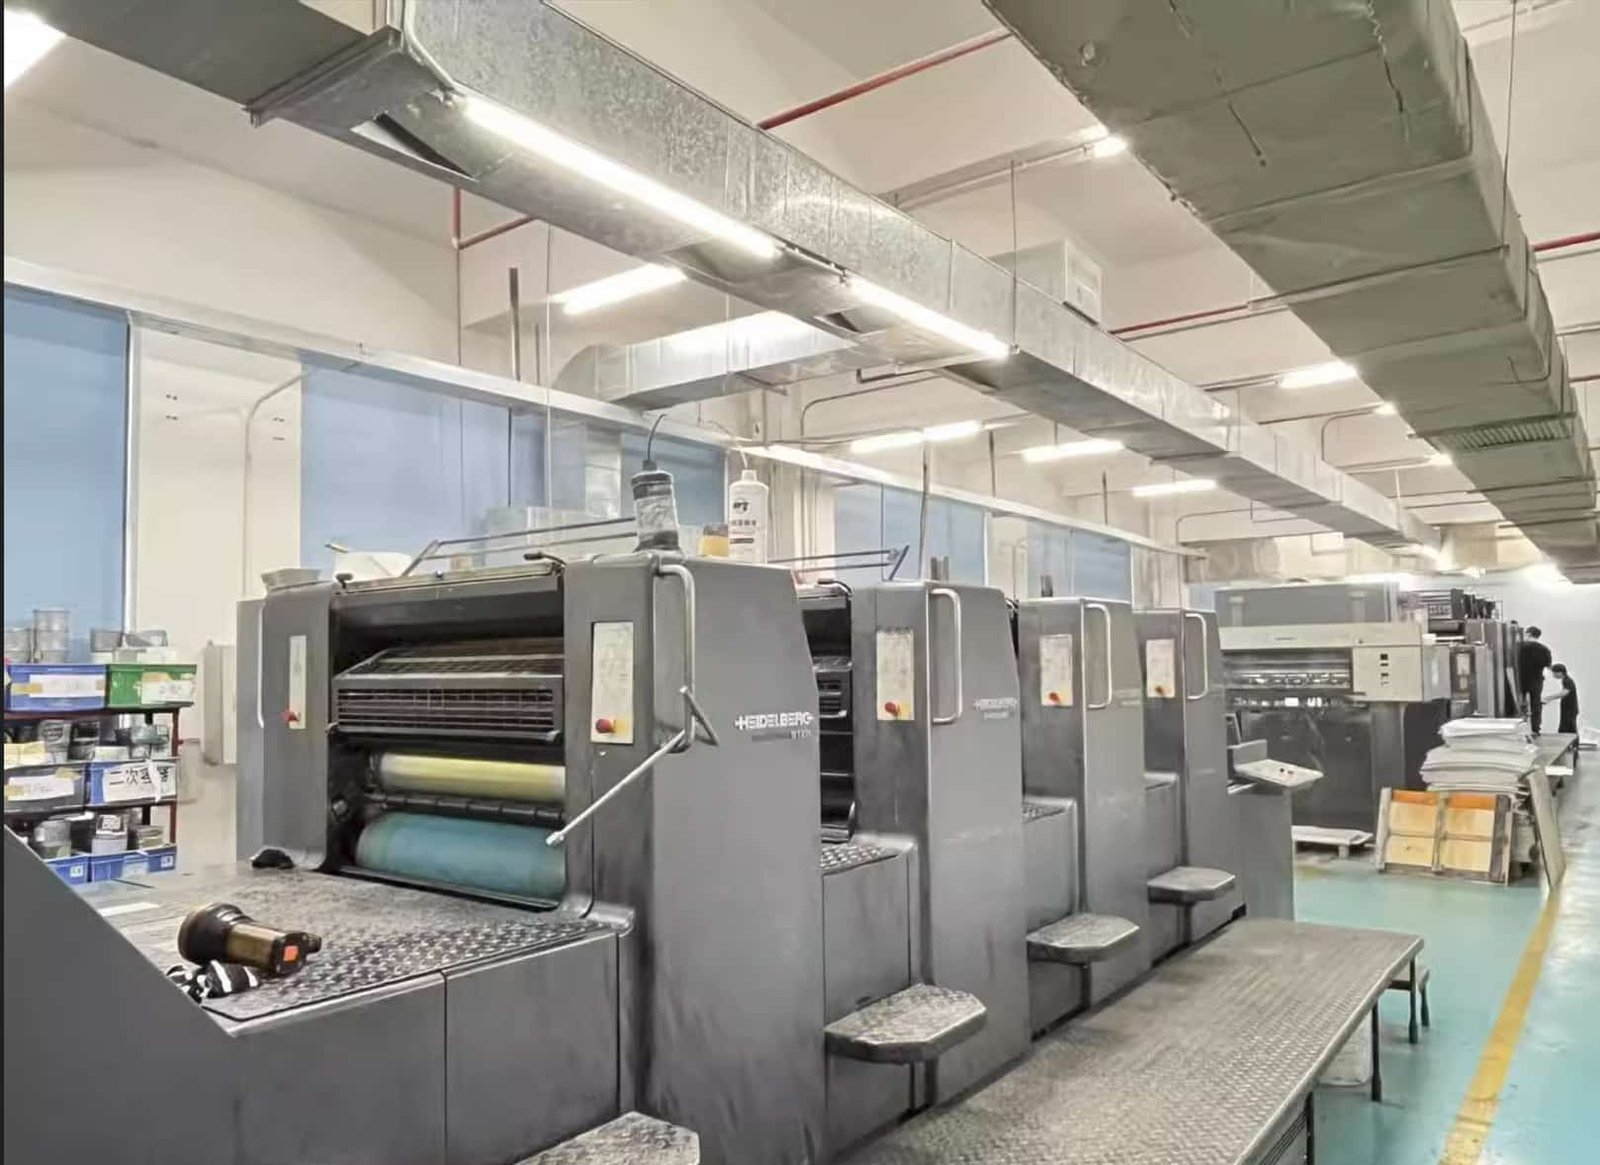
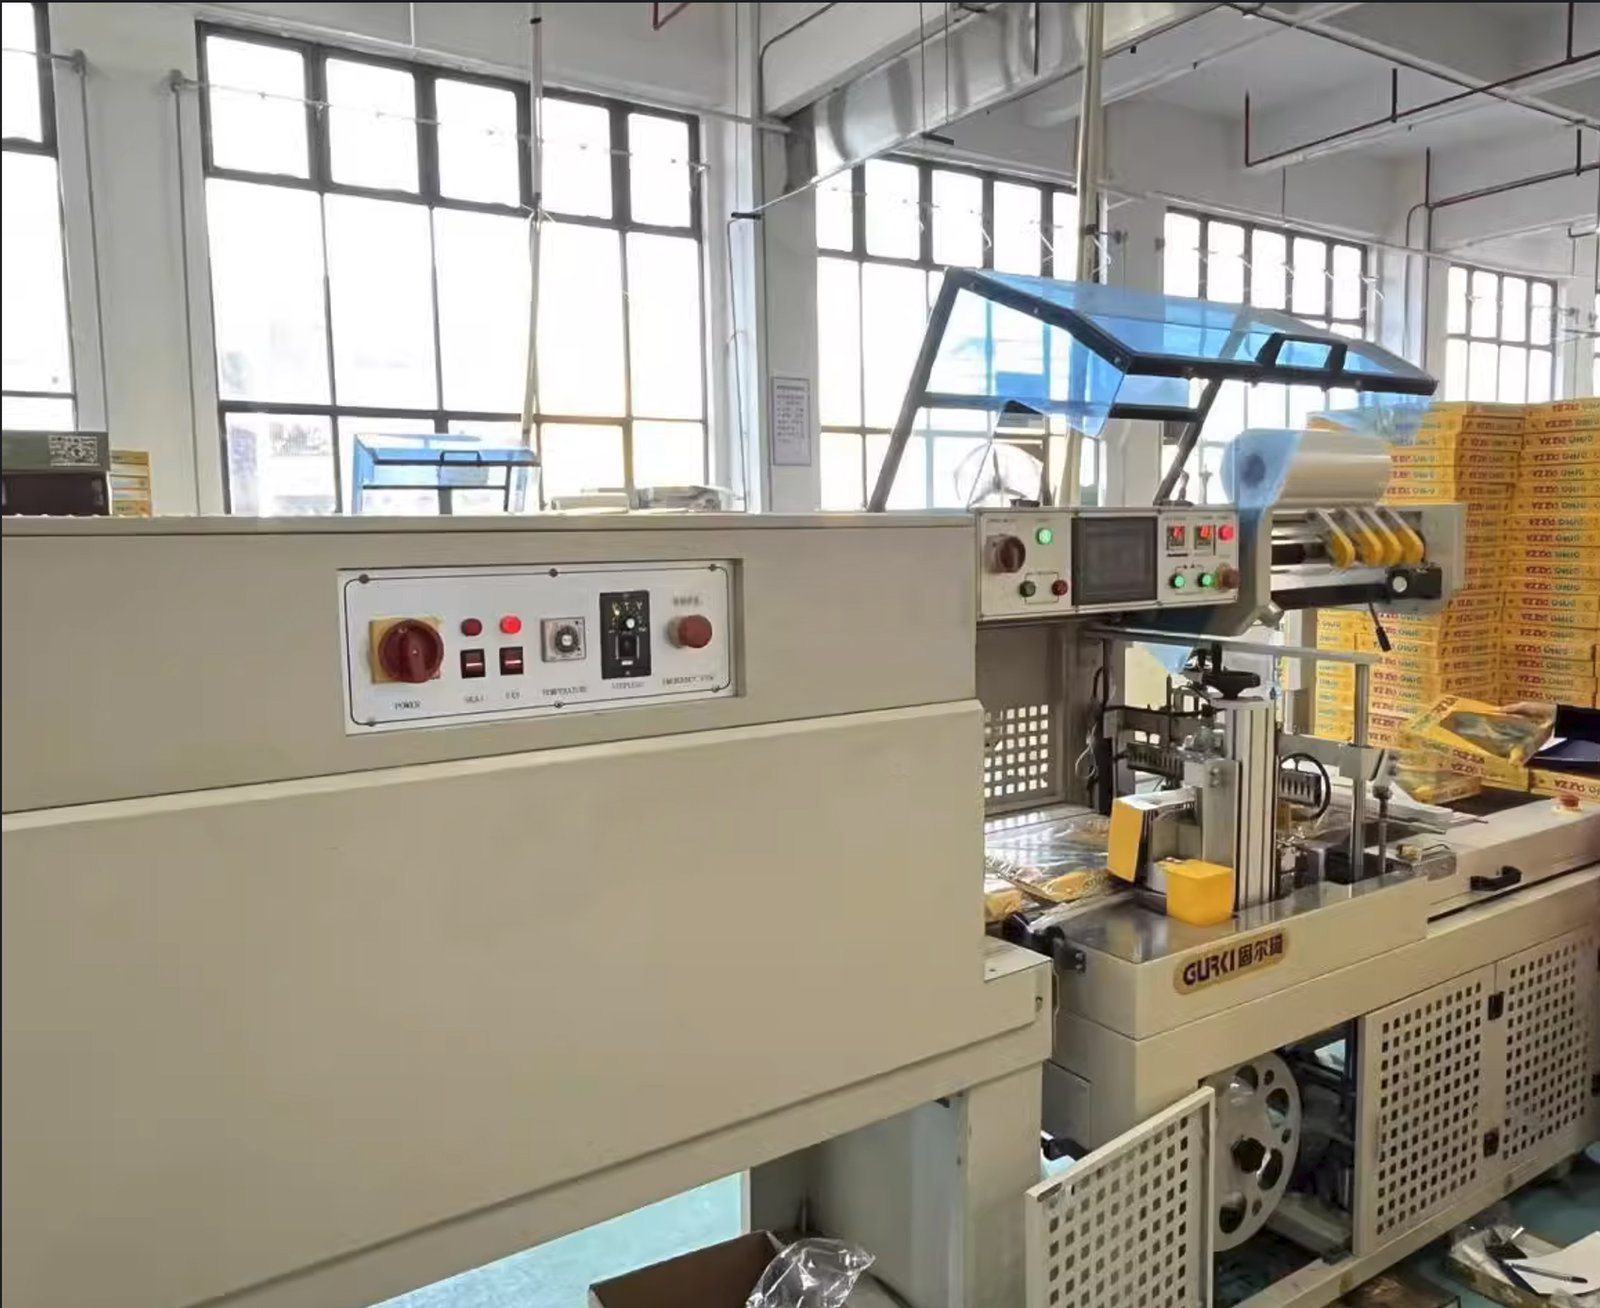
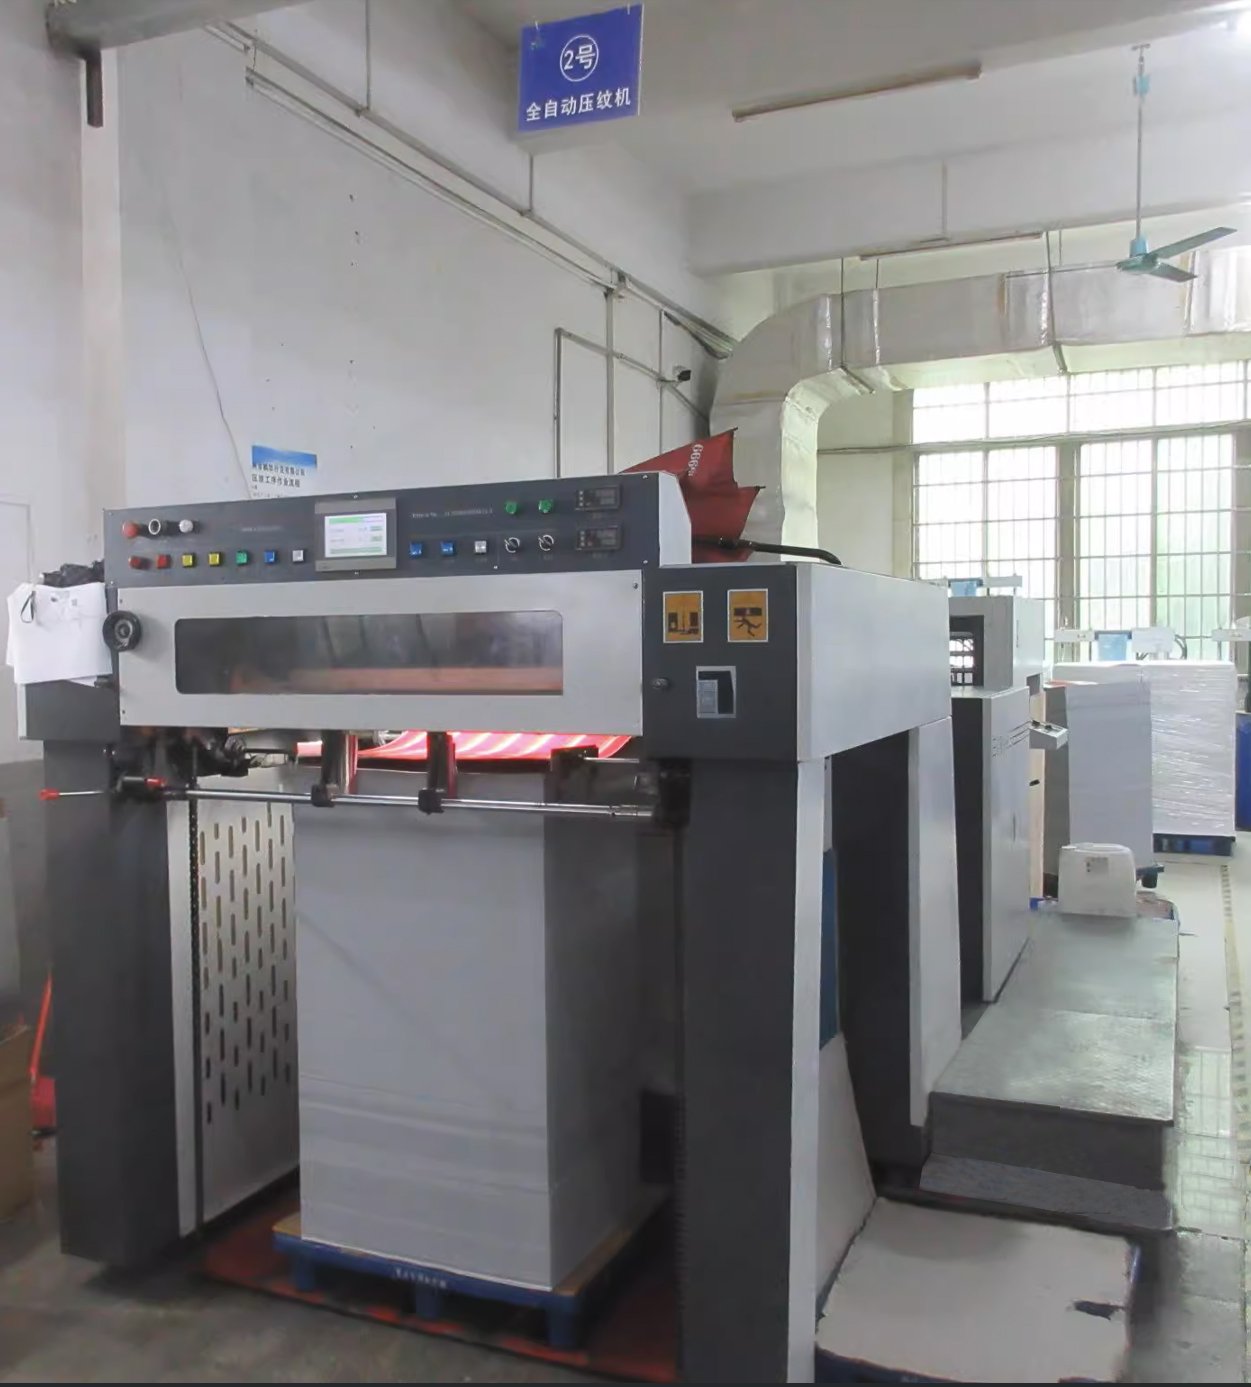
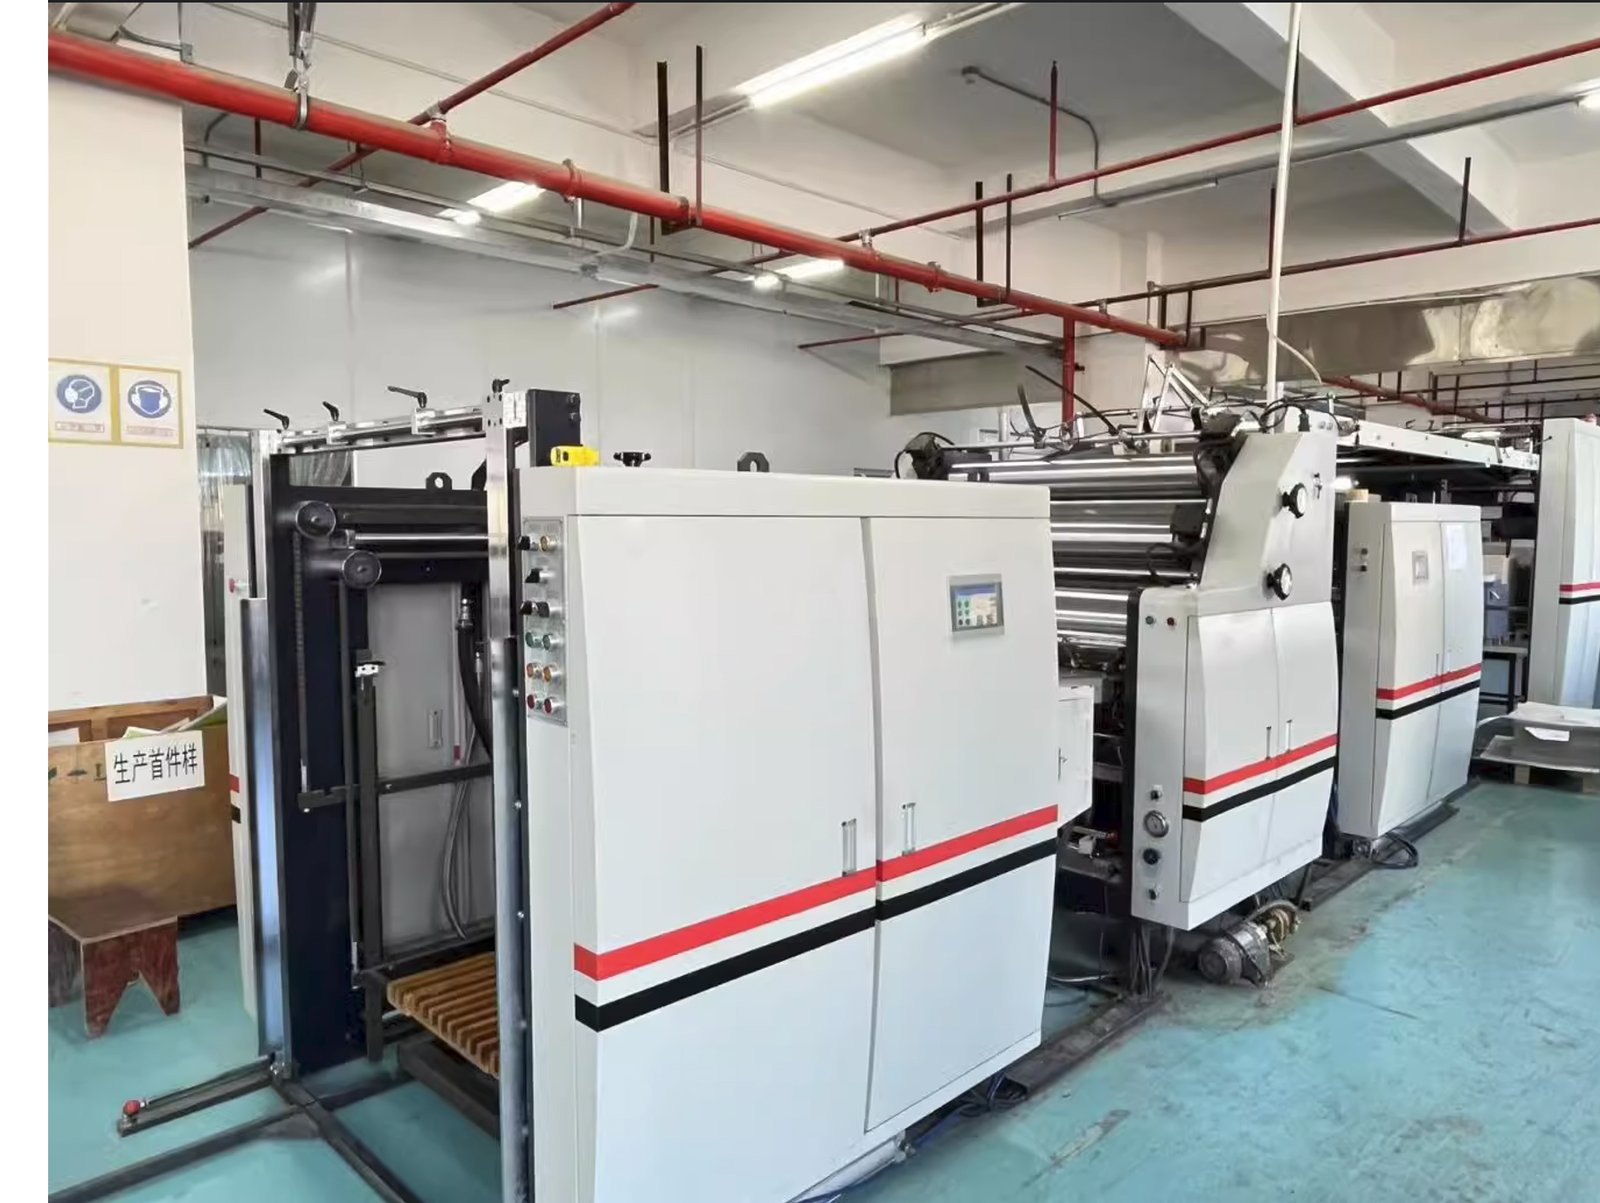
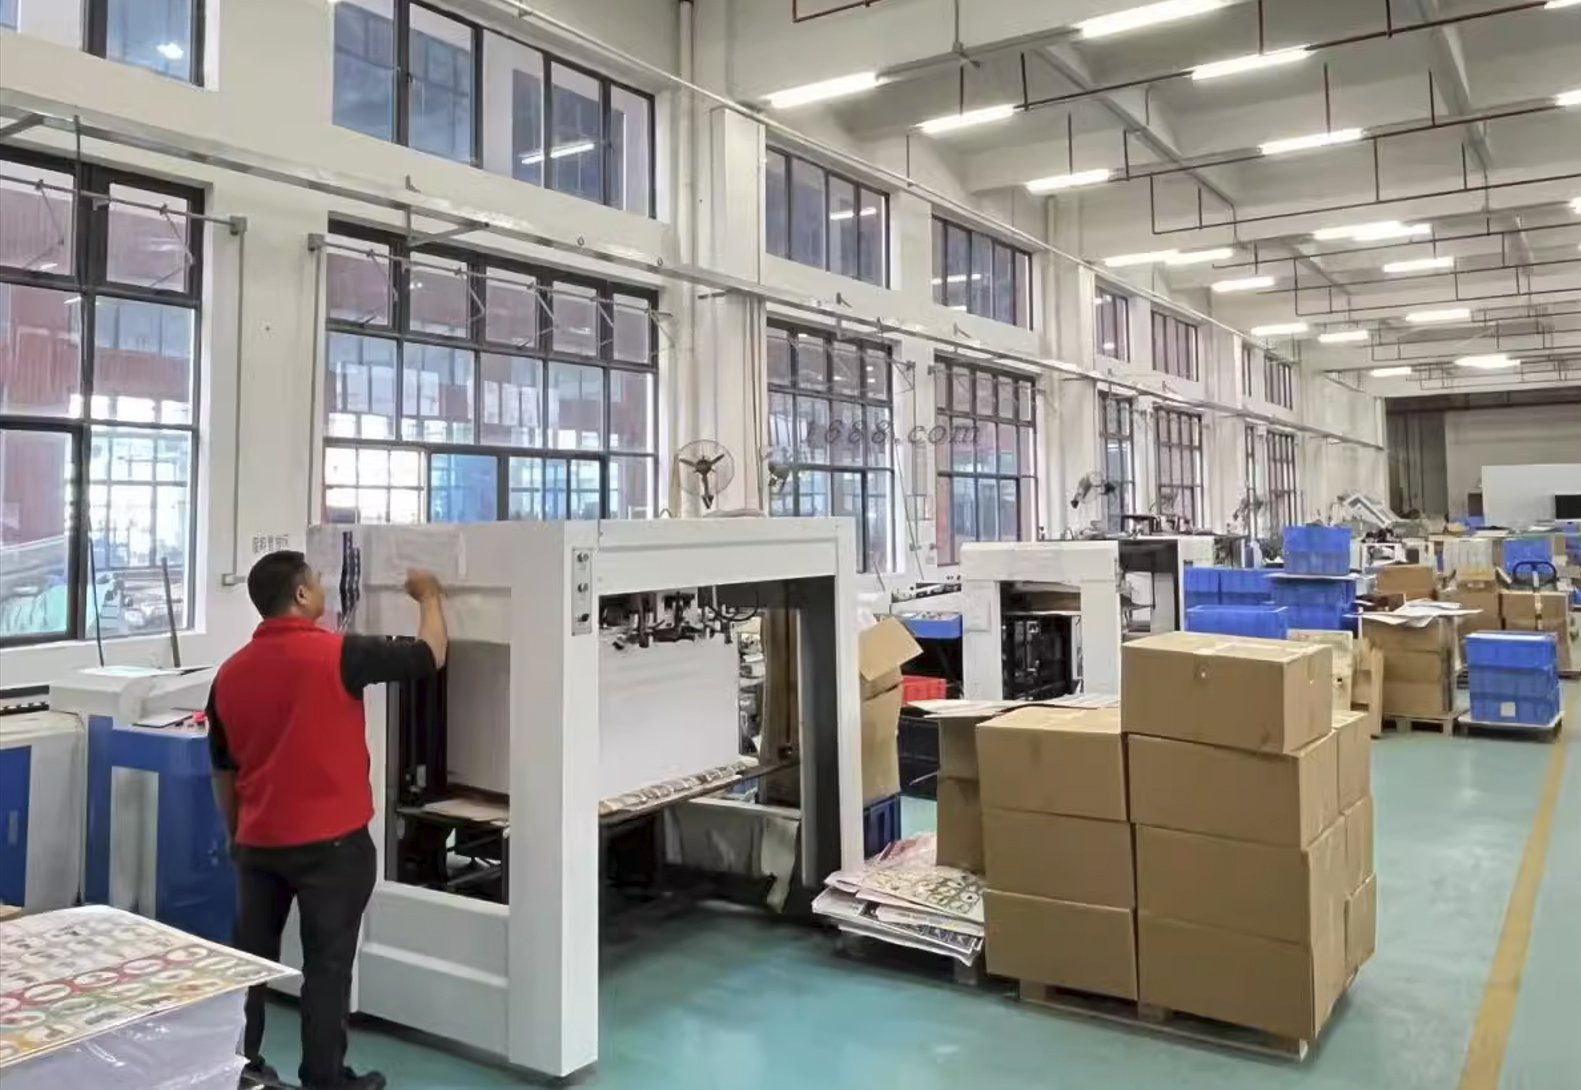
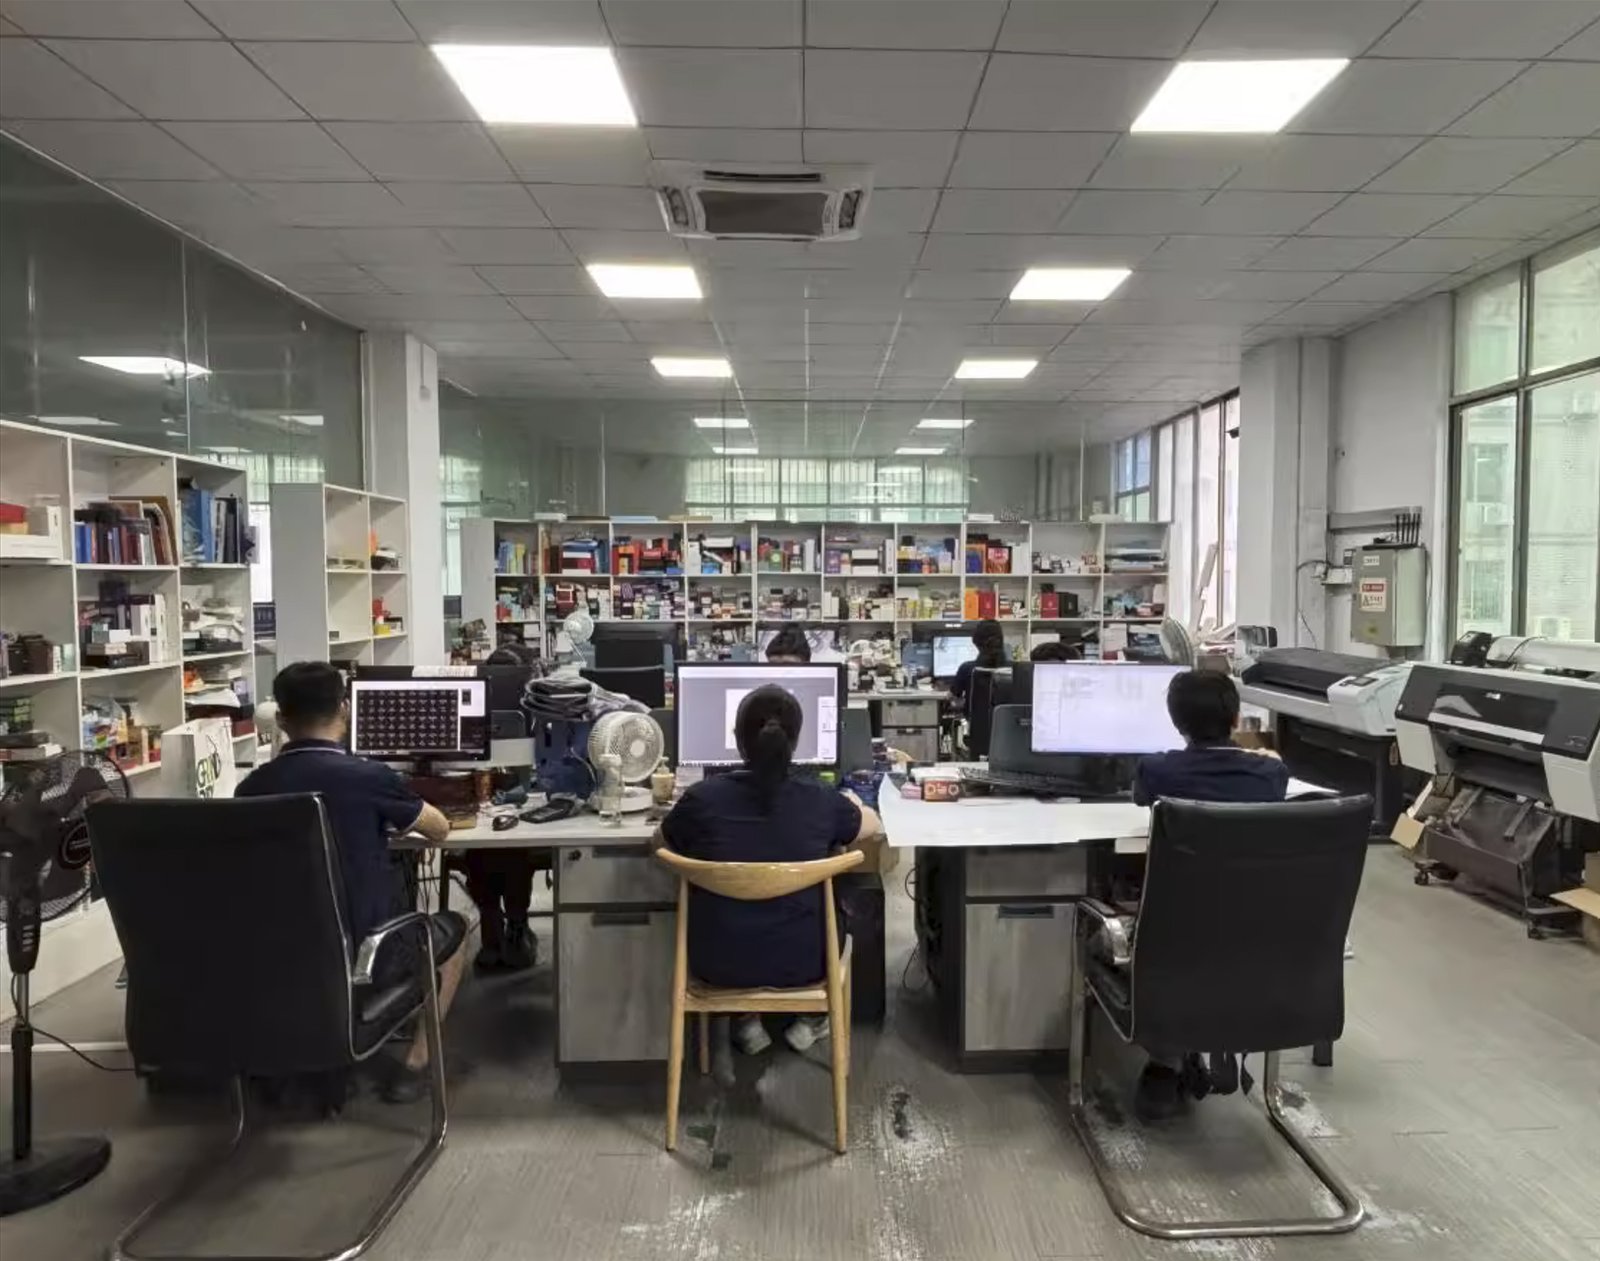
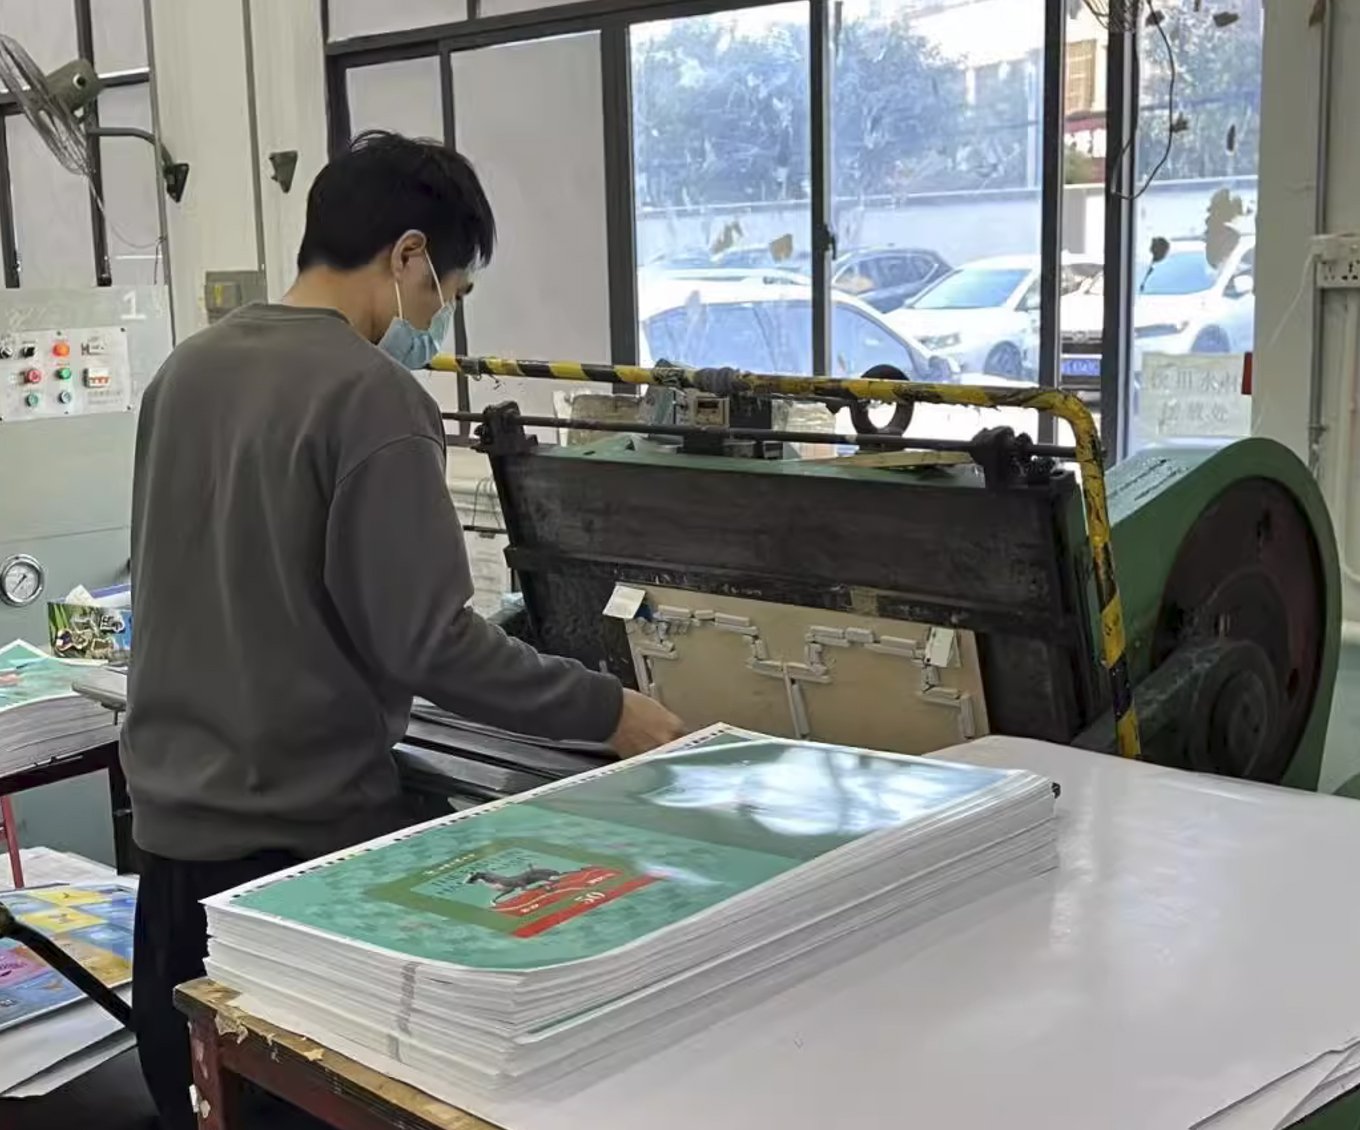
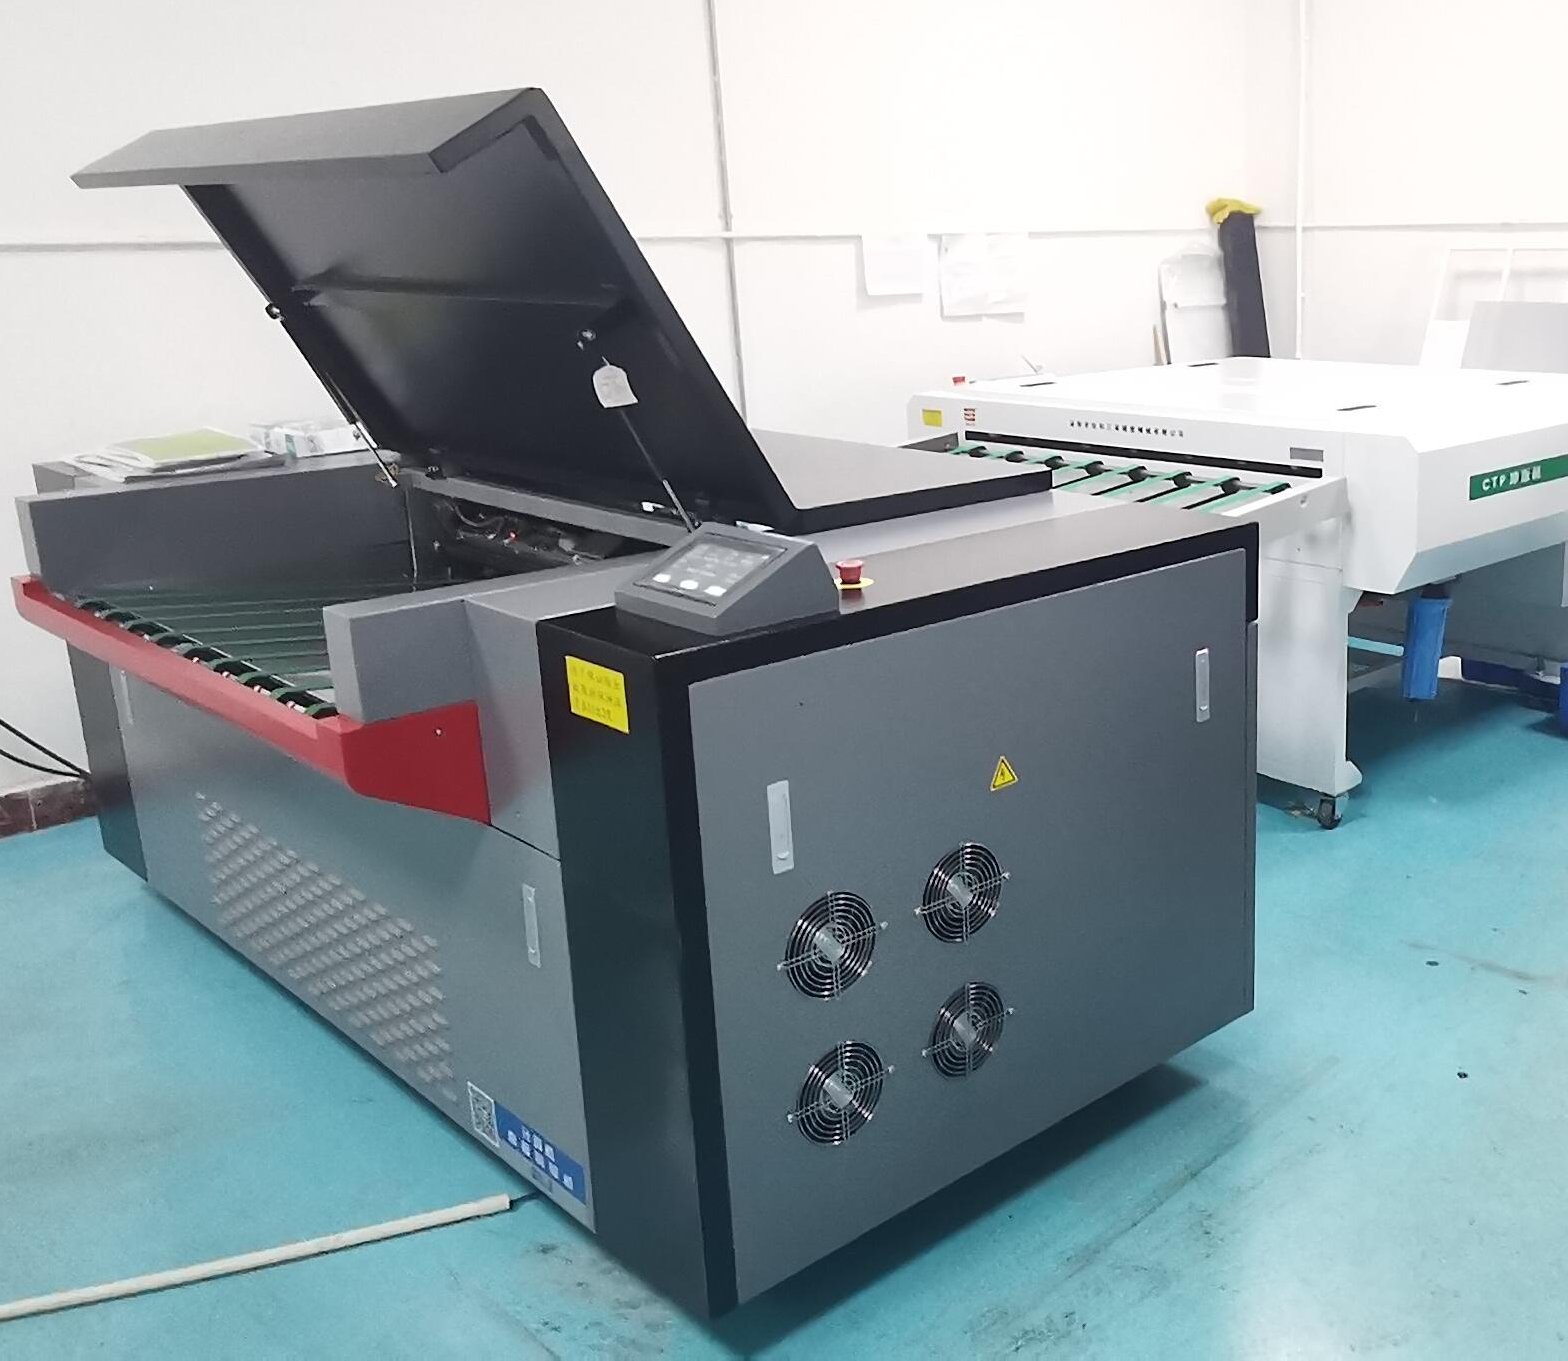
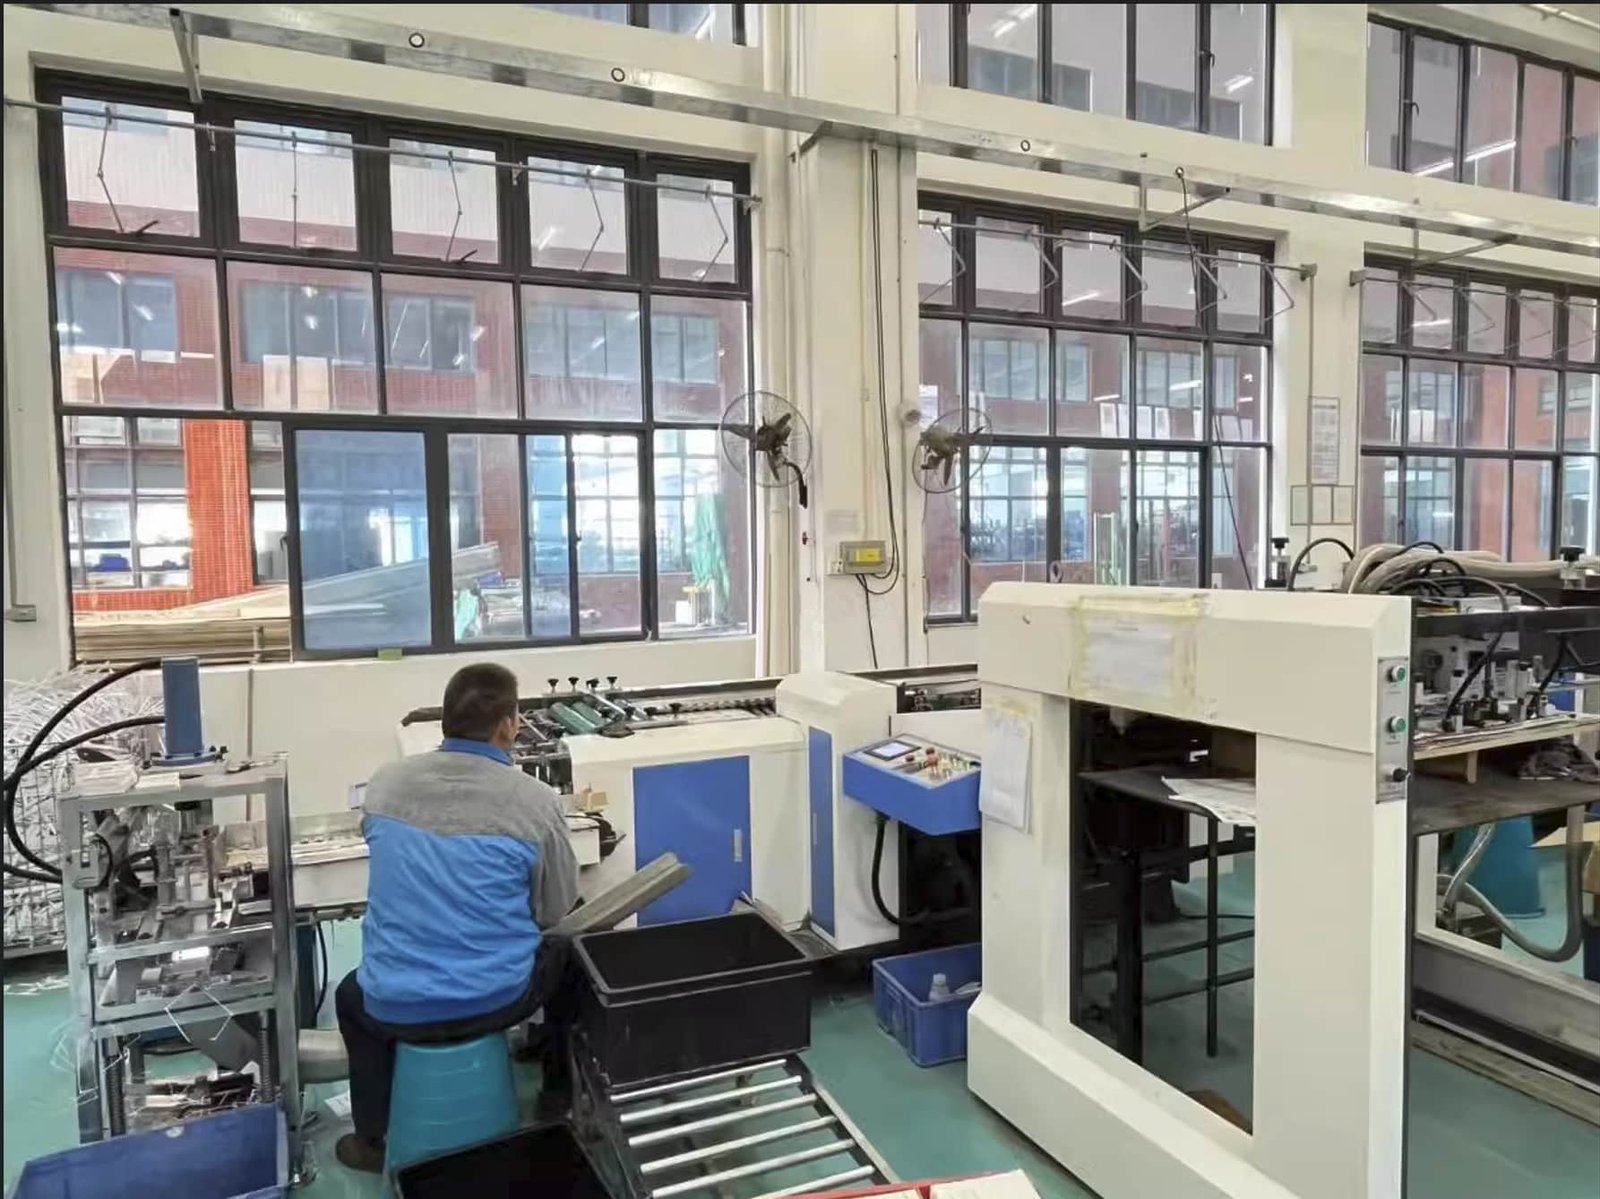
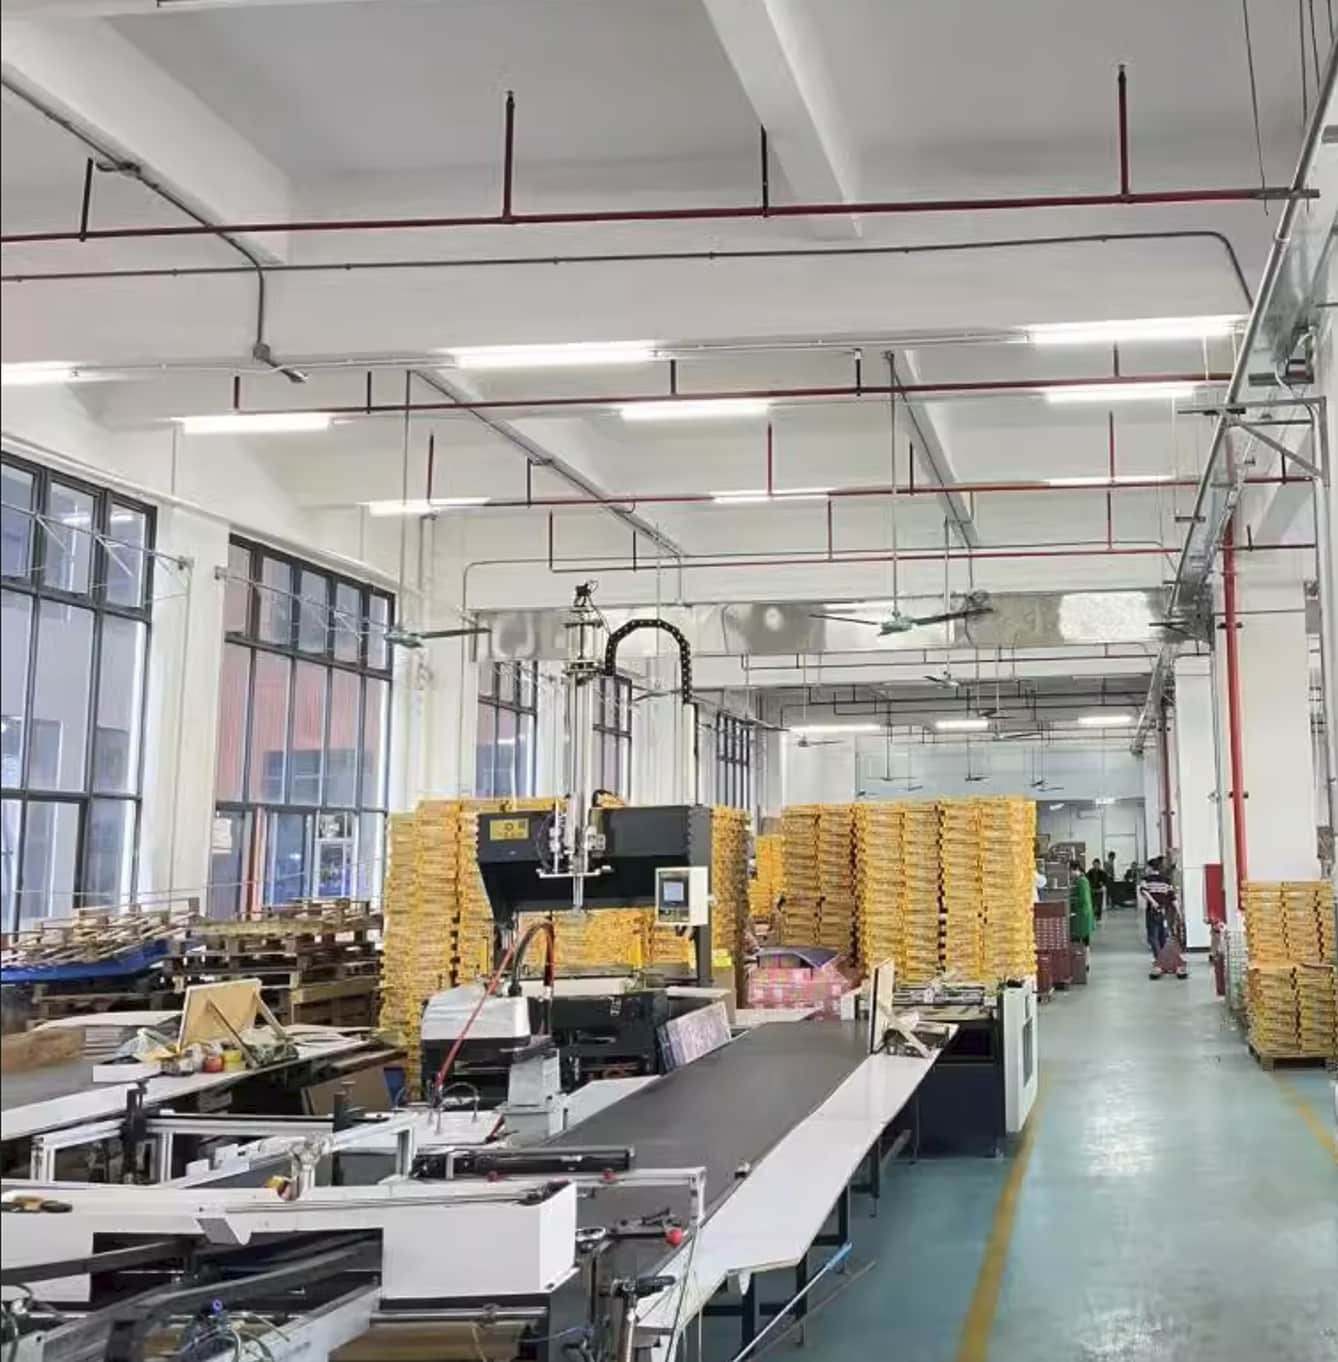
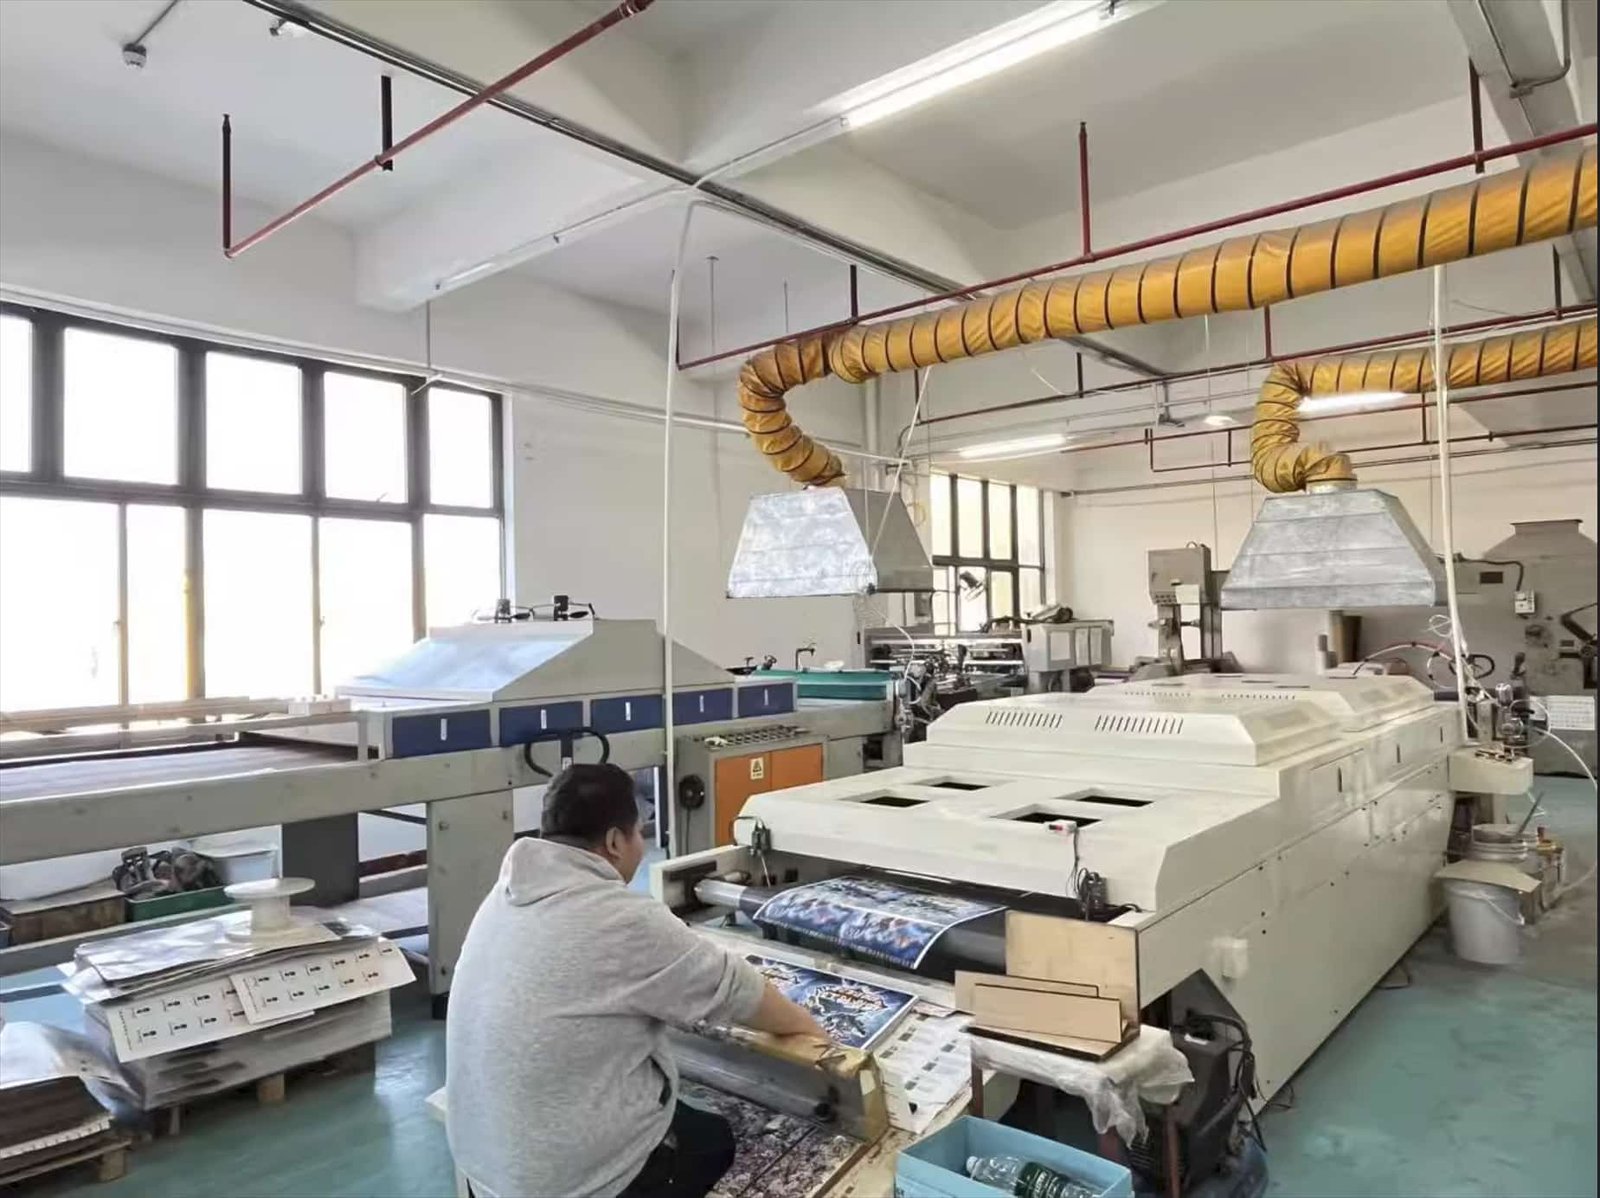
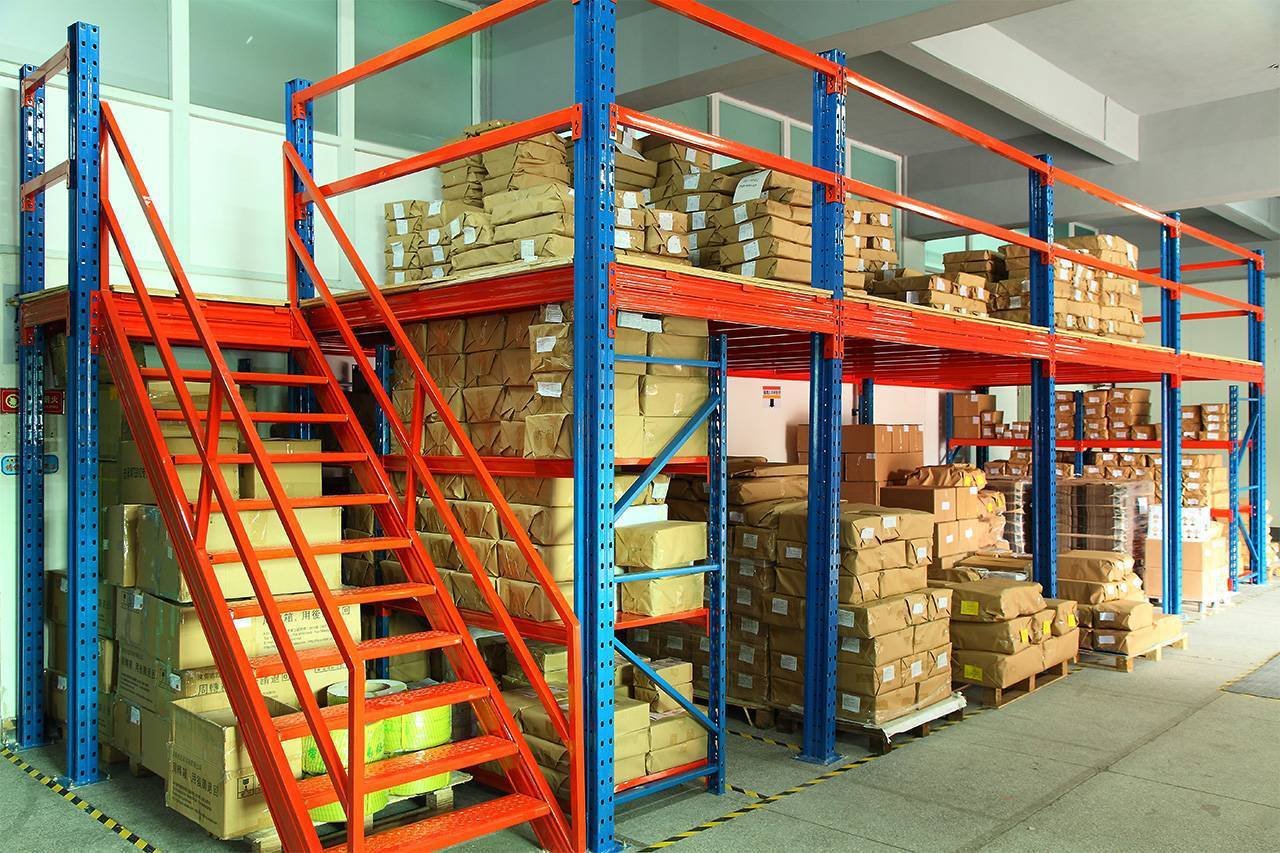
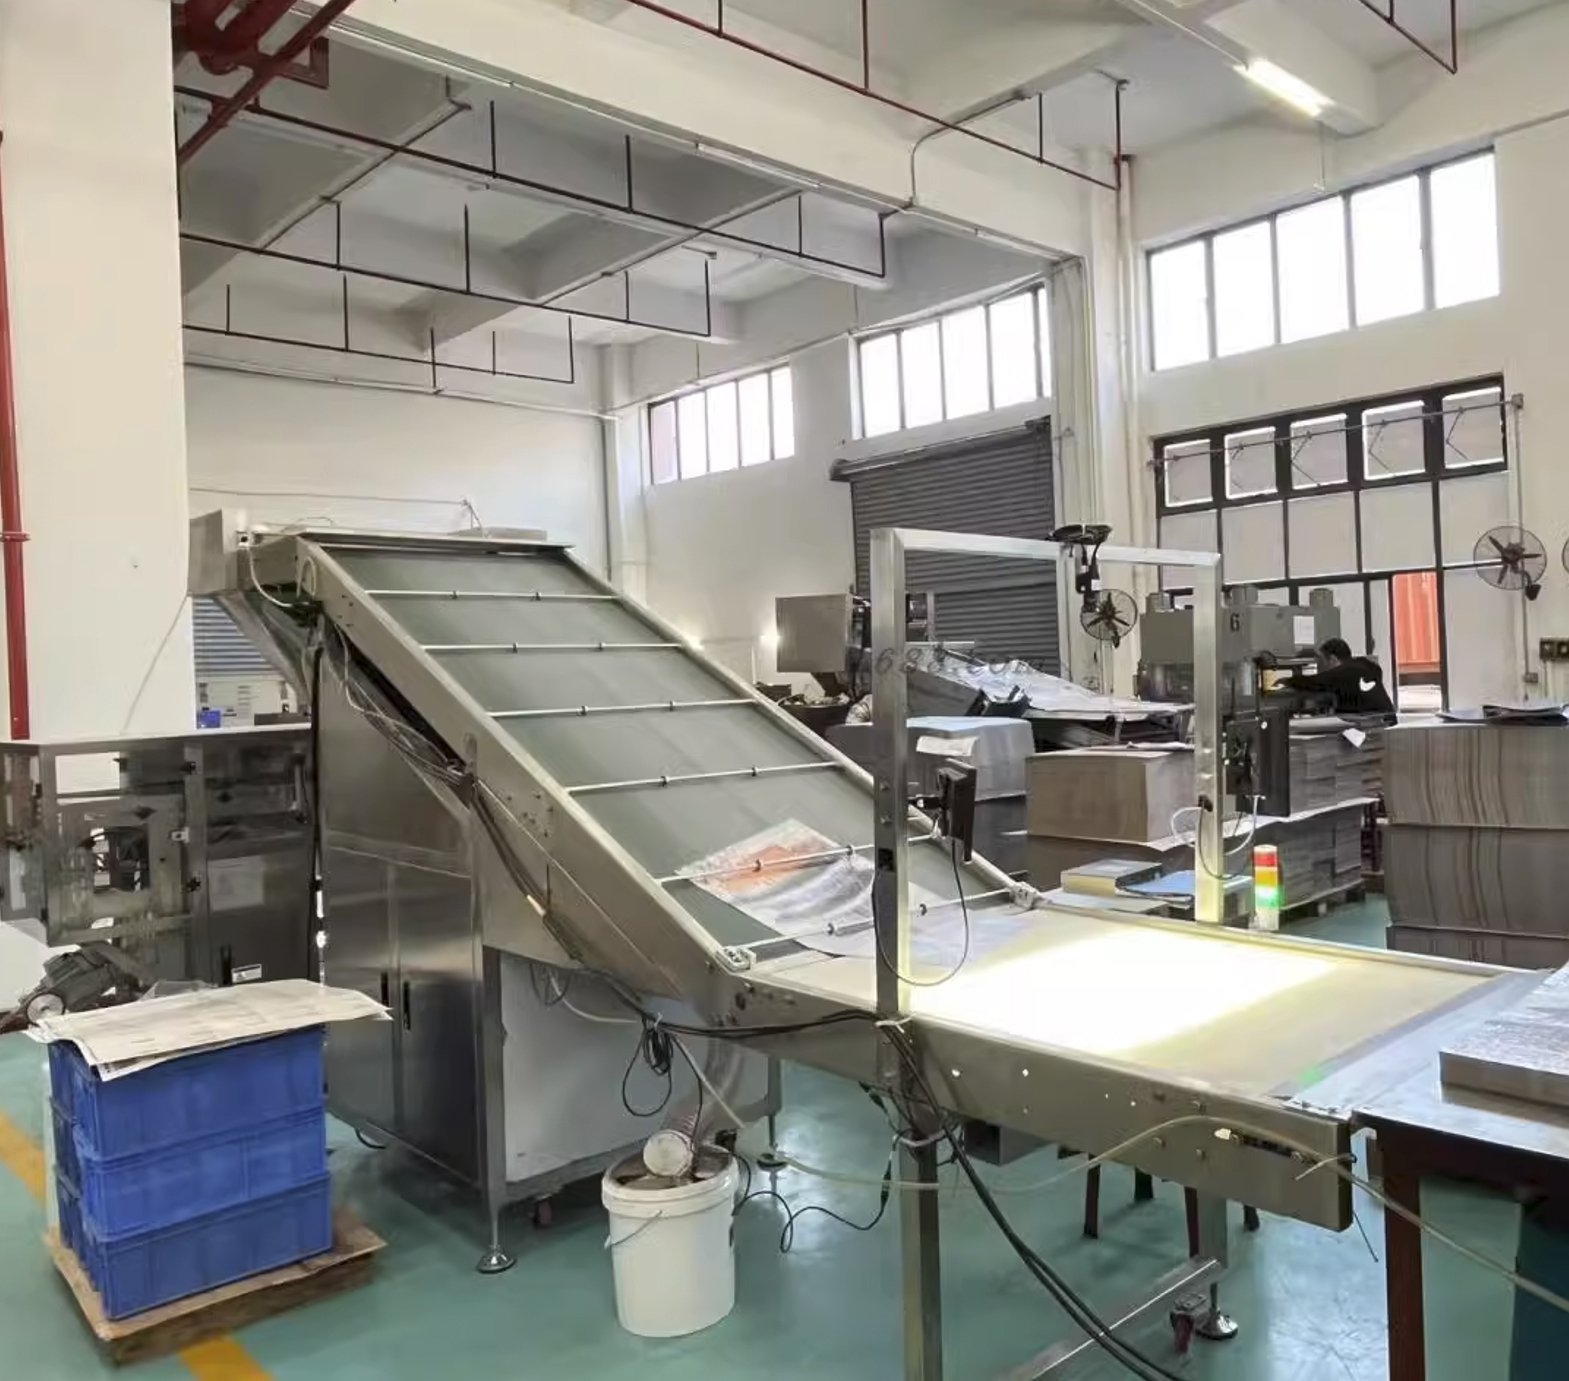
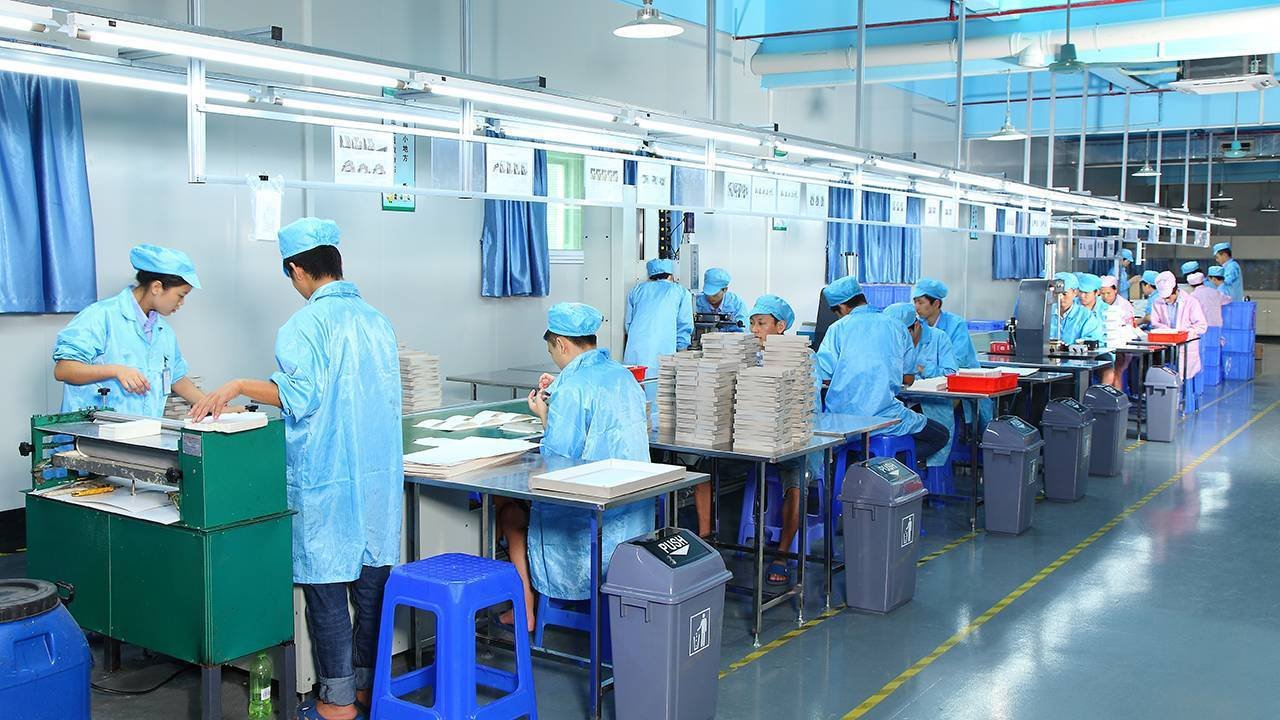
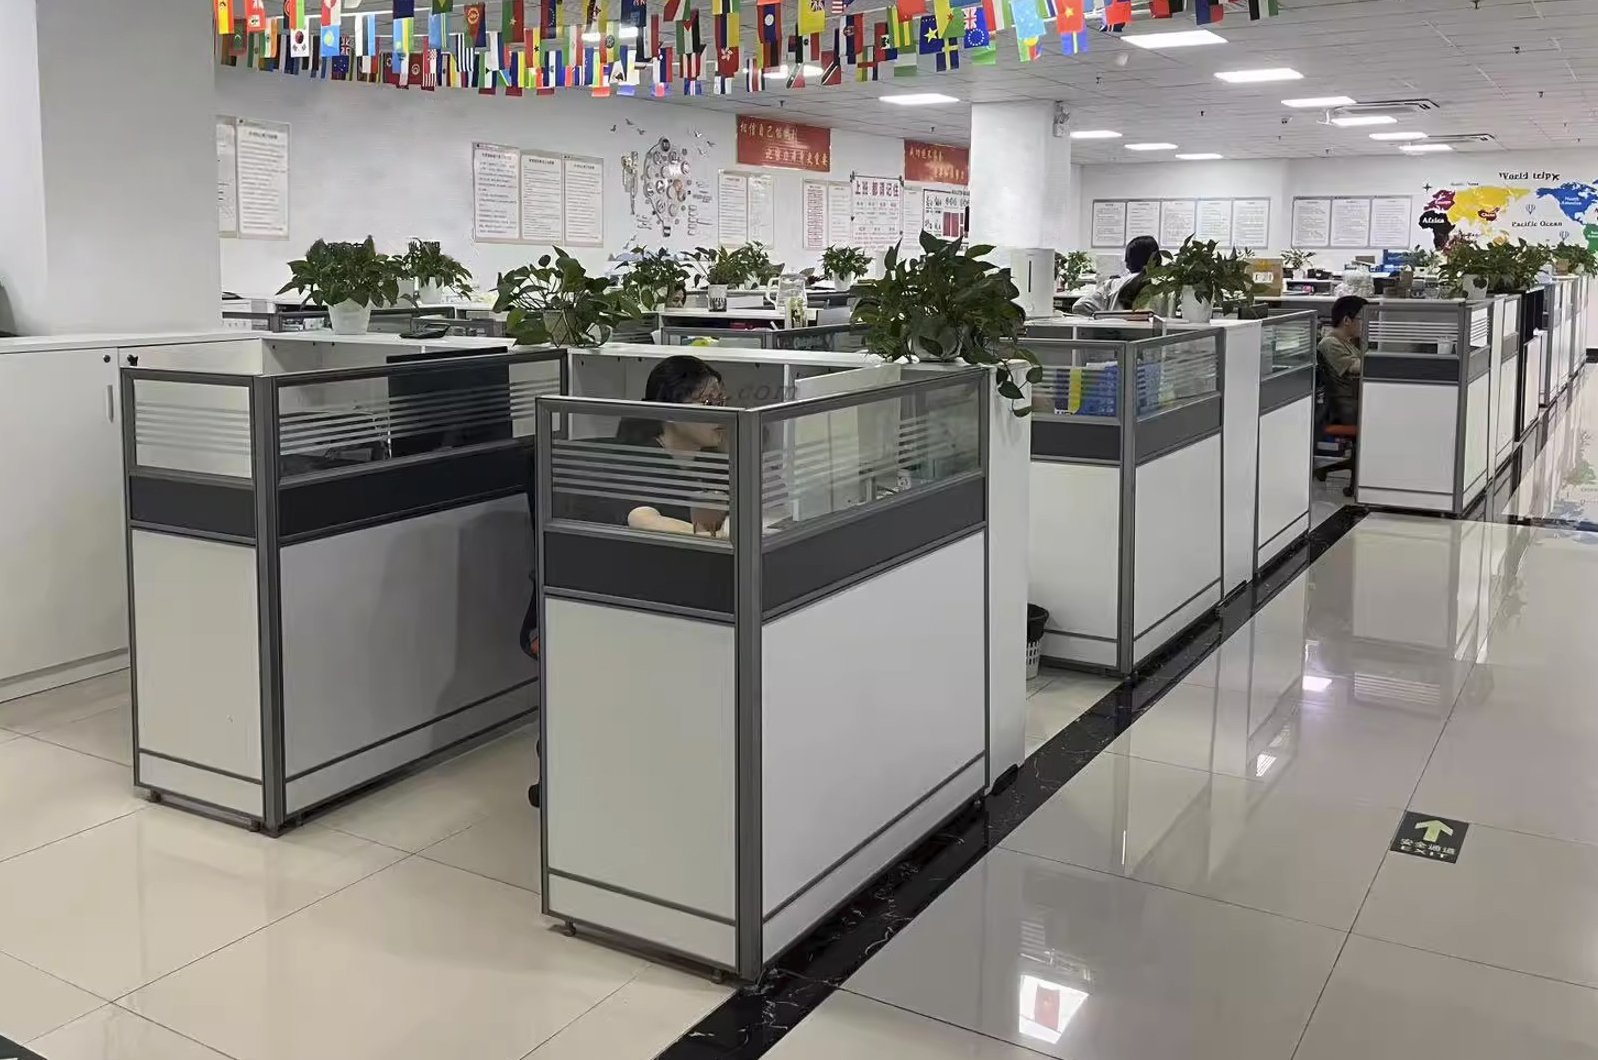
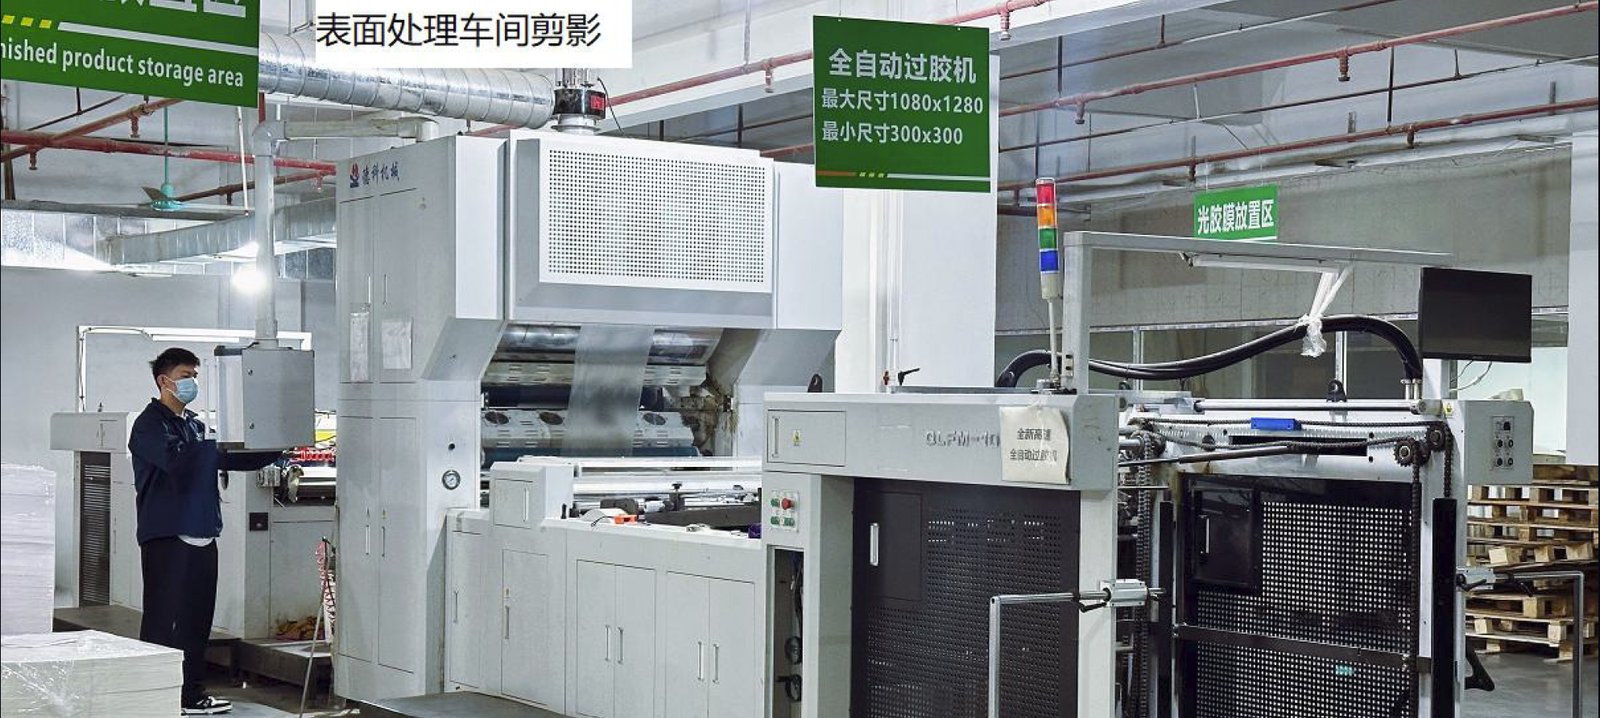
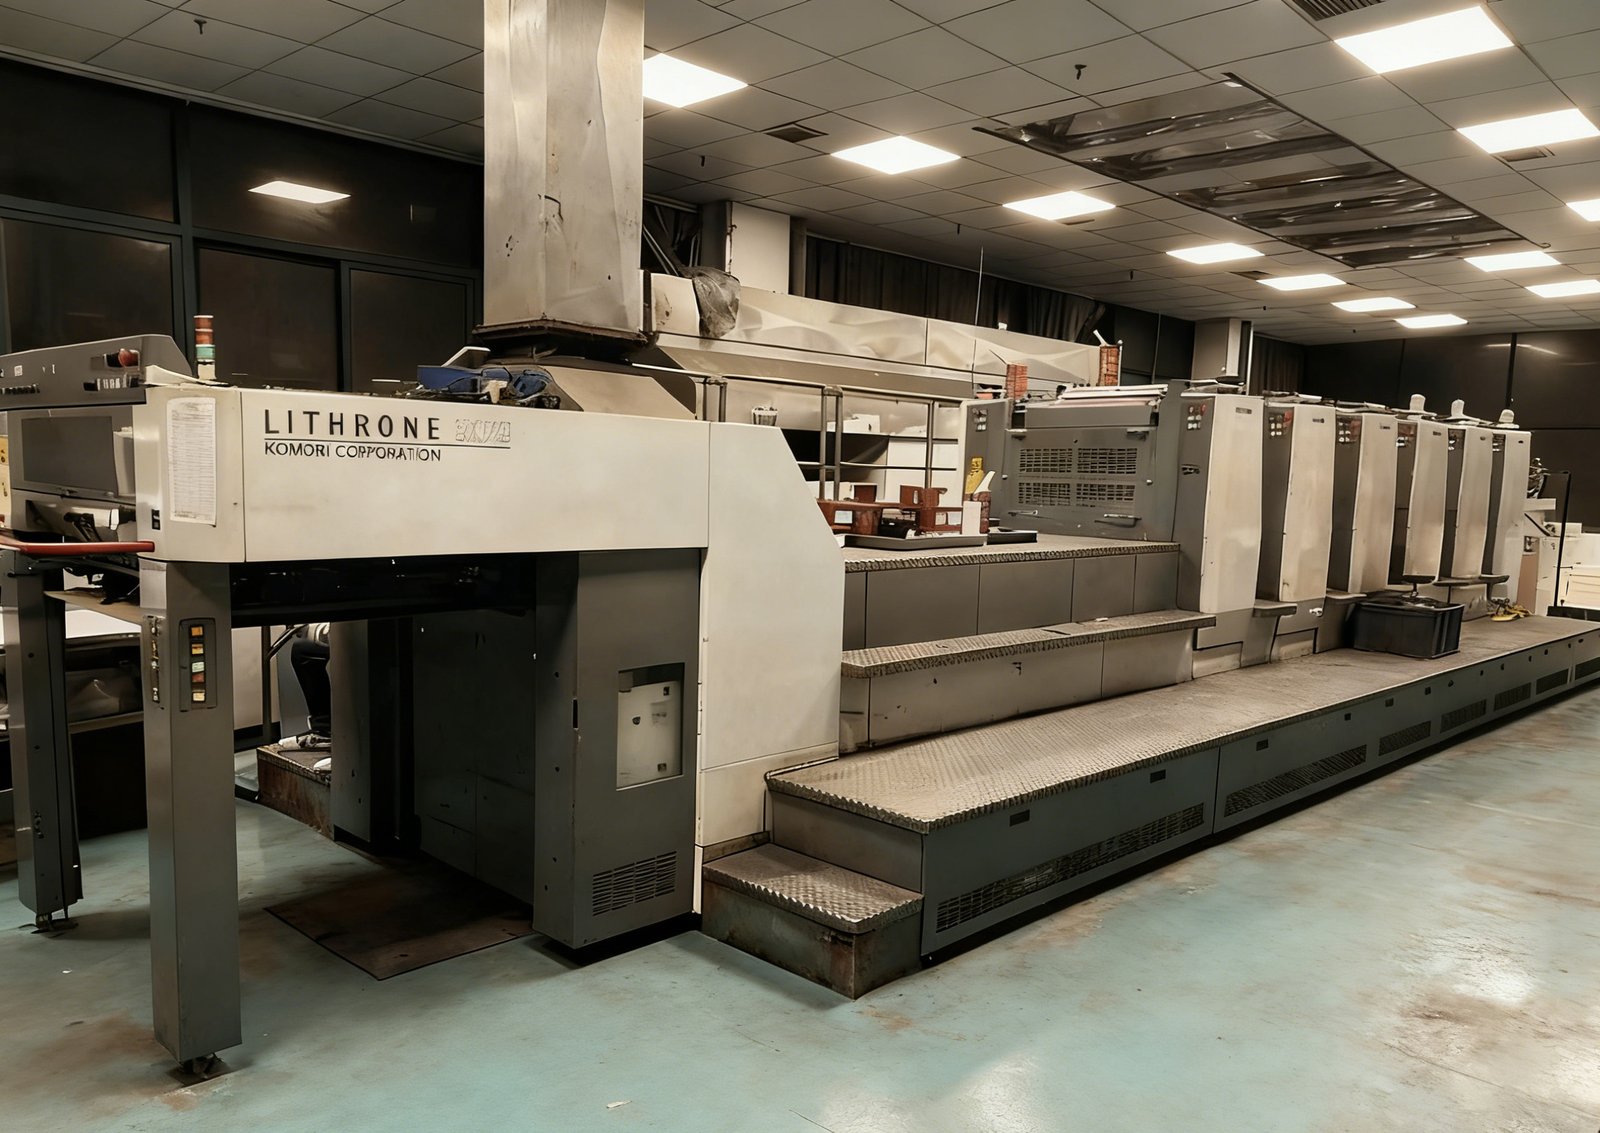
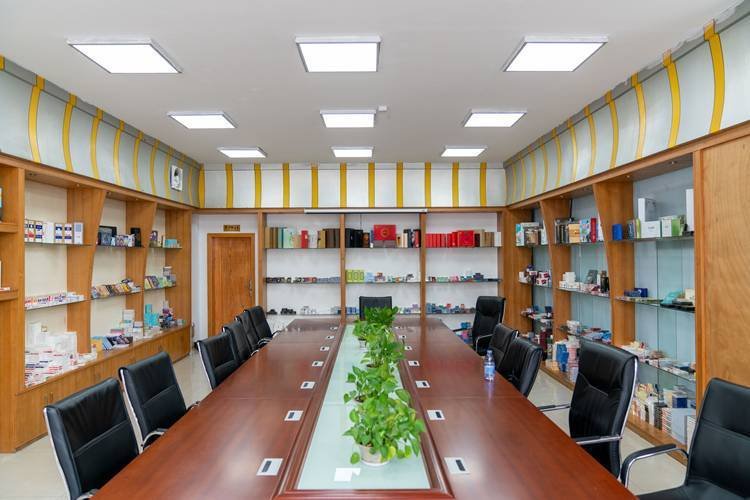
نصنع البطاقات والألغاز وألعاب الطاولة منذ عام ١٩٩٩. ندير اليوم مصنعًا بمساحة ١٦٠٠٠ متر مربع يعمل به أكثر من ٢٠٠ عامل. نحن شركة تصنيع أصلية/تصميم أصلي مباشرة ، ولسنا شركة تجارية. أنجزنا أكثر من ٥٠٠٠ مشروع وشحننا أكثر من ٢.٣ مليون منتج حول العالم. ستحصل على أسعار المصنع مباشرة وفريق عمل خبير في هذا المجال.
نتولى كل شيء بدءًا من التصميم وحتى التعبئة النهائية. يمكنك طلب قطعة واحدة للاختبار أو 10,000 قطعة للإطلاق الكامل - نحافظ على نفس الجودة مهما كانت الكمية.

CE – EN 71 
أمفوري BSCI 
ESTS FSC COC 
شهادة SGS FSC 
ISO 9001: 2015 -
أستم F963-17


لماذا تشتري بالجملة من فن واي؟
أسعار تنافسية بالجملة

مراقبة الجودة مباشرة من المصنع

وعد بالتسليم في الموعد المحدد

دعم المشاريع الفردي

موثوق بها من قبل العلامات التجارية العالمية
الدفع الآمن وخدمات ما بعد البيع
عملية تصنيع المعدات الأصلية / التصميم والتصنيع الأصلي

الخطوة الأولى: مراجعة المشروع وتحديد مكوناته
لا نقدم عروض أسعار بناءً على قائمة قطع غيار منفصلة، بل بناءً على خطة منتج متكاملة.
قبل تحديد السعر، نقوم بحصر جميع المكونات: اللوحة، والبطاقات، والقطع، ودليل القواعد، والملحقات الداخلية، والعلبة، والإكسسوارات. نتأكد من ملاءمتها كمجموعة واحدة متكاملة. هذا يضمن دقة عرض السعر، ويمنع أي مفاجآت لاحقة في عمليات التجهيز والتعبئة والشحن. نتحقق مما يلي:
إن إتمام هذا الطلب بشكل صحيح يضمن بقاء مشروعك ضمن الميزانية وفي الموعد المحدد.
الخطوة الثانية: فحص التصميم للتصنيع ومراجعة التصنيع
عادةً ما تبدأ العينة السيئة من تصميم لم يتم فحصه أبدًا قبل الإنتاج الفعلي.
قبل البدء في تصنيع العينات، نراجع ملفاتك للتأكد من ملاءمتها للتصنيع الفعلي. نتحقق من خطوط القطع، ومناطق التجاوز، والمناطق الآمنة، وخطوط الطي، وسماكة الورق المقوى، وعمق العلبة ، وملاءمة الحشوة، وجودة السطح. ونقوم بإصلاح هذه المشكلات قبل البدء في تصنيع العينات.
إذا لم تتمكن المجموعة المعبأة من الإغلاق بإحكام، فلن يُجدي تغيير الطلاء نفعاً. علينا إصلاح الهيكل أولاً.

الخطوة 3 : إنتاج العينات والموافقة عليها
هذه العينة ليست جلسة تصوير، بل هي معيار الإنتاج.
نقوم بتصنيع العينة الأولى لاختبار ملمس الخامة، وقوة الطي، ودقة اللون، وملاءمة العلبة، وإحكام الحشوة، والوزن الإجمالي. تقومون بمراجعتها والموافقة عليها. تصبح هذه العينة المعتمدة هي العينة الذهبية، ويتم فحص جميع عمليات الإنتاج بكميات كبيرة بناءً عليها.
بعد هذه المرحلة، ستؤدي أي تغييرات في حجم اللوحة، أو نوع الورق، أو الحشوة، أو عمق الصندوق إلى إعادة احتساب التكلفة ومدة التسليم. نحافظ على ثبات العينة لضمان سير طلبك بالجملة بسلاسة.

الخطوة الرابعة: تجهيز الأدوات والقوالب
لا نفتح الأدوات إلا بعد قفل العينة الذهبية.
تشمل الأدوات المستخدمة في هذه العملية أدوات القطع بالقوالب للبطاقات والألواح وألواح التثقيب والحشوات والصناديق. أما بالنسبة للأجزاء البلاستيكية الخاصة، فقد نحتاج إلى قوالب أو تجهيزات خاصة.
لا نتعجل أبدًا في تصنيع الأدوات بينما لا يزال التصميم قيد التطوير. فبمجرد صنع القالب، تُكلف التغييرات وقتًا ومالًا. ننتظر موافقتكم النهائية قبل البدء في قطع الفولاذ.
هذا يحمي استثمارك في الأدوات ويحافظ على سير المشروع وفق الجدول الزمني المحدد.
الخطوة 5 : التحقق قبل الإنتاج
من الأسهل اكتشاف الأخطاء الصغيرة قبل اكتمال العملية.
نقوم بتشغيل دفعة صغيرة قبل الإنتاج. نتحقق من انحراف اللون، وموضع القطع، ودقة الطي، وسماكة اللوح، وتشطيب السطح، وملاءمة المكونات.
إذا لم يتطابق أي شيء مع العينة الذهبية، نتوقف ونصلحه قبل استخدام المزيد من المواد. هذه الخطوة توفر الوقت والتكلفة.
لهذا السبب لا نتجاوز أبدًا التحقق من صحة ما قبل الإنتاج.

الخطوة السادسة: الإنتاج والتجميع بكميات كبيرة
لا تنتهي اللعبة بمجرد طباعة أجزائها، بل تنتهي عندما يُغلق الصندوق بشكل صحيح.
يجب أن تعمل البطاقات واللوحات وألواح التثقيب وكتيبات القواعد والصناديق والحشوات والقطع الخشبية والنرد والملحقات كمجموعة واحدة متكاملة. أثناء التجميع، نتحقق من أن تصميم التعبئة المعتمد لا يزال مناسبًا لسرعة الإنتاج.
هذا أمر بالغ الأهمية لطلبات الشركات. يتلقى الموزع منتجات تامة الصنع، وليس قطعًا منفصلة. يجب تغليف كل مجموعة بشكل نظيف، وتكديسها بشكل مسطح، وشحنها بأمان.
نحن نتحكم في عملية التجميع بحيث تصل بضائعك جاهزة للعرض على الرفوف أو في المستودع.

الخطوة 7: مراقبة الجودة النهائية والشحن العالمي
حتى المنتج المثالي قد يفشل إذا كان الكرتون خاطئًا.
قبل الشحن، نتحقق من عدد الكراتين، وعدد المجموعات في كل كرتونة، والوزن الإجمالي، وحجم الكرتونة، وعلامات الشحن، وملصقات الباركود. ونتأكد من مطابقة كل شيء مع طلب الشراء الخاص بك.
بالنسبة لطلبات الشركات (B2B) وطلبات البيع بالتجزئة، نقوم أيضًا بفحص علامات المنصات وارتفاع التكديس.
تُشحن الطلبات الصغيرة المباشرة بتغليف تصدير قياسي. نشحن عبر DHL أو FedEx أو الشحن البحري مع إمكانية تتبع الشحنة بالكامل. كل طلب يغادر مصنعنا مصحوبًا بالوثائق اللازمة.
لماذا هذه العملية مهمة
معظم المشاكل لا تظهر مبكراً، بل تظهر بعد أن يؤدي قرار خاطئ إلى اتخاذ قرار خاطئ آخر.
لا تهدف هذه العملية إلى إبطاء وتيرة عملك. بالنسبة للمشاريع البسيطة، نحرص على إنجازها بسرعة. أما بالنسبة للمشاريع المعقدة ذات الأجزاء المتعددة، أو التي تخضع لقواعد البيع بالتجزئة، أو ذات المواعيد النهائية الضيقة، فإن هذه الفحوصات تحميك من إعادة العمل المكلفة.
الأدوات، والقطع بالقوالب، واختيار القوالب
تُعدّ عملية تصنيع القوالب من أكثر المراحل التي تتحول فيها قرارات التصميم "الصغيرة" إلى مشاكل إنتاجية. قد لا يتجاوز حجم القالب 18-25 ملم، ولكن إذا كان خط القالب ضيقًا جدًا، أو كان التصميم الفني قريبًا جدًا من الحافة، أو كان مسار المادة خاطئًا، فإن المشكلة تتكرر عبر مئات أو آلاف القطع.
بالنسبة للرموز، لا تقتصر عملية التشكيل على مجرد صنع الشكل، بل تحدد أيضًا الحواف، وموضع القطع، وملمس الرصة، وما إذا كانت ورقة التثقيب توفر المواد أم تزيد من الهدر. قد يؤدي شكل يبدو غير ضار في الملف إلى حواف مهترئة، وحدود بيضاء، وزوايا أكريليك متشققة، أو رصة لا تستقر بشكل مرتب في الدرج.
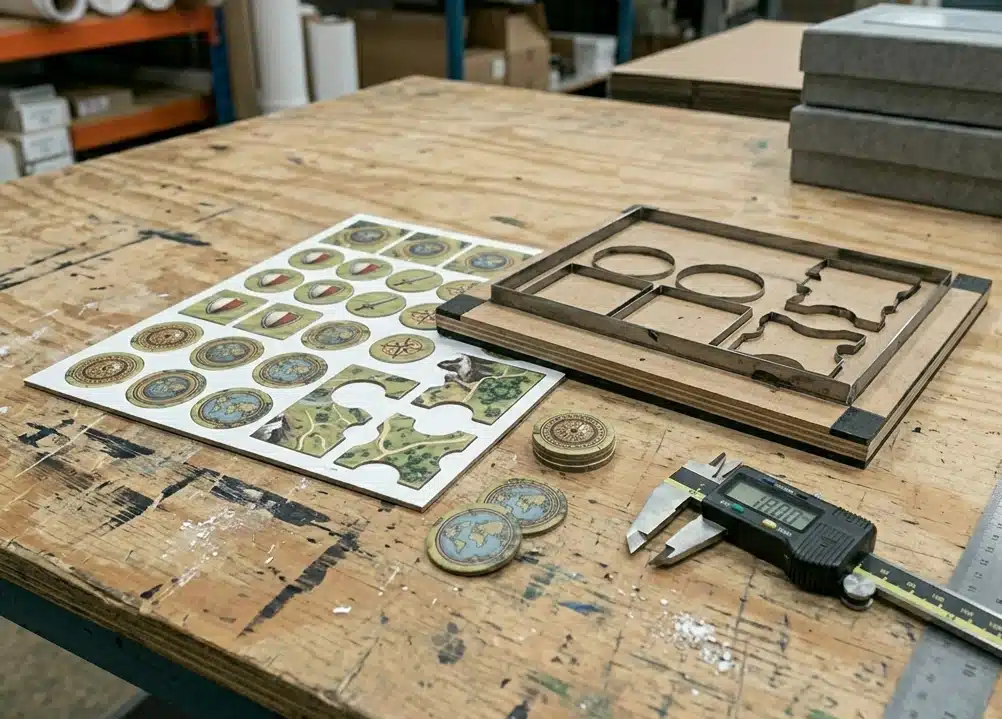
أدوات لوحة التثقيب لرموز الكرتون
بالنسبة للرموز الكرتونية المطبوعة، نستخدم عادةً أدوات التثقيب/قوالب القطع الفولاذية. هذه هي الطريقة العملية لعدادات الموارد، والعملات، ورموز الضرر، وعلامات الحالة، ومجموعات الرموز المطبوعة الأخرى ذات العدد الكبير.
يجب أن يراعي خط القطع كلاً من التصميم الفني والمادة. فالرموز الدائرية الصغيرة ذات الحلقات المركزية، أو الحواف الرقيقة، أو الأيقونات الدائرية لا تخفي حركة القطع بشكل جيد. ويمكن أن يؤدي الانحراف الطبيعي للقطع بالقالب، والذي يتراوح بين ±0.2 و 0.3 مم، إلى جعل التصميم يبدو غير متمركز.
تحتاج أوراق التثقيب الكثيفة أيضًا إلى مسافة كافية بين القطع. إذا كانت القطع متراصة بإحكام شديد على الورقة، يصبح التثقيب أقل دقة. قد تتكسر الحواف، وقد تتمزق الجسور الصغيرة، ويصبح التخلص من الزوائد أكثر صعوبة. لا جدوى من توفير مساحة صغيرة على الورقة إذا كانت نتيجة التثقيب تبدو غير متقنة.
أدوات تشكيل القوالب للرموز البلاستيكية
لا تُعدّ القطع البلاستيكية خيارًا مناسبًا إلا عندما تتطلب اللعبة أكثر من مجرد قطعة مطبوعة مسطحة. فالقطع المصبوبة بعمق، أو سهلة التنظيف، أو قابلة للقلب المتكرر، أو سهلة التركيب، أو التي تُستخدم بكثرة، كلها عوامل تبرر استخدام تقنية التشكيل بالحقن.
لكن استخدام قطعة بلاستيكية يعني اتخاذ قرار حاسم بشأن القالب. فموضع البوابة، وخط الفصل، والانكماش، وسماكة الجدار، ومساحة السطح للطباعة، كلها أمور يجب تحديدها قبل البدء في عملية التصنيع. إذا كانت البوابة تقع على سطح مرئي، فستبدو القطعة وكأنها تحمل علامات حتى قبل استخدامها. وإذا كان الجدار سميكًا جدًا، فقد تظهر علامات انكماش. وإذا لم يتم التحكم في السماكة، فستبدو القطع البلاستيكية المكدسة غير متساوية.
لا نقوم بتحويل رمز مطبوع بسيط إلى بلاستيك لمجرد جعله يبدو "أكثر فخامة". إذا كان الرمز يحمل بشكل أساسي أيقونات أو أرقامًا أو رسومات فنية، فإن استخدام الورق المقوى غالبًا ما يكون أنظف وأرخص.
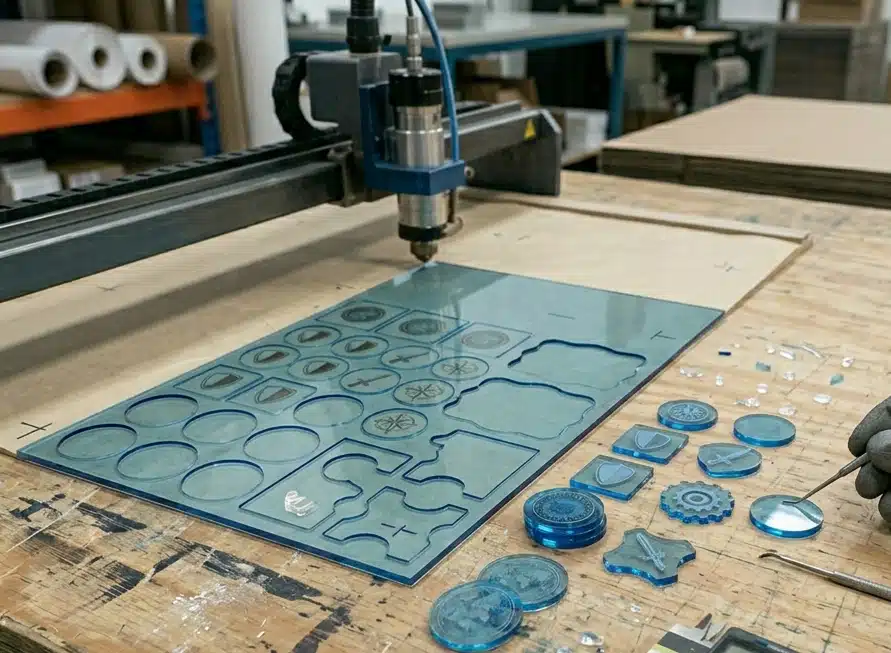
قطع الرموز الأكريليكية باستخدام الليزر أو CNC
تُقطع قطع الأكريليك عادةً، ولا تُثقب مثل الورق المقوى. مسار القطع مهم لأن الأكريليك لا يتحمل الزوايا الحادة والجسور الرقيقة جيدًا.
الأشكال الدائرية أو البسيطة أكثر أمانًا. فالنقاط الضيقة والشقوق الصغيرة والزوايا الداخلية الحادة قد تتشقق أثناء القص أو التلميع أو التعبئة أو التداول اللاحق. وإذا كانت القطعة شفافة أو ملونة، فإن الحواف الخشنة تكون أكثر وضوحًا مما هي عليه في الورق المقوى.
يُفضّل استخدام قوالب الأكريليك للرموز التي يُشكّل مظهرها الشفاف أو الشبيه بالجواهر جزءًا من قيمتها في اللعبة. أما إذا كان الرمز ذا عدد كبير أو يعتمد بشكل أساسي على المعلومات، فإن استخدام الأكريليك عادةً ما يزيد من تكلفة القطع، ومخاطر تلف الحواف، وحماية التغليف، دون تحسين تجربة اللعب بشكل ملحوظ.
إعداد قطع أو نقش الخشب
القطع الخشبية ليست مجرد أقراص مطبوعة صغيرة مصنوعة من مادة أخرى. يجب أن يتناسب شكلها مع الخشب. اتجاه الألياف، ونسبة الرطوبة، ومسار القطع، وسماكة الحواف، كلها عوامل مهمة قبل البدء بالقطع.
في قطع اللعب الخشبية، أول ما يقلقني هو الأطراف الرقيقة، والفجوات الضيقة، والفتحات الصغيرة، والزوايا المزخرفة. أما شكل الوجه الأمامي، فلا يُشكل مصدر قلقي الأكبر في الخشب، بل حافة القطع. فعلامات الحرق، والزوايا المتشققة، وخشونة الخشب تظهر عليها أولاً. إذا كانت القطعة رقيقة جدًا، فإنها تفقد طابعها كقطعة لعب، وتُصبح أشبه بشيء لا يُستحب التعامل معه كثيرًا.
يُعدّ الخشب الخيار الأمثل عندما يستخدم الرمز شكلاً بارزاً وعلامة بسيطة: كقطعة مورد، أو رمز فصيل، أو رقم، أو أيقونة محفورة. أما إذا تطلّب التصميم حدوداً ضيقة، أو نصاً صغيراً، أو عملاً فنياً كاملاً على الوجهين، أو ألواناً متعددة، فإننا عادةً ما نعيده إلى ورق مقوى مطبوع بدلاً من إجبار الخشب على حمل تفاصيل لا يمكنه إظهارها بوضوح.
فحوصات ما قبل الإنتاج والإنتاج
لا تُعتمد عينة رمزية لمجرد أن الطباعة تبدو جيدة. يجب علينا التحقق من كيفية عملها كمجموعة حقيقية: بعد قصها، وتكديسها، وفرزها حسب النوع، وقلبها يدويًا، وتعبئتها في أكياس، ووضعها في الدرج أو الملحق.
لا تظهر معظم مشاكل الرموز في قطعة واحدة منفصلة، بل تظهر عند فحص المجموعة كاملة. قد تبدو قطعة واحدة مقبولة، لكن خمسين قطعة قد تكشف عن اختلاف في السماكة. قد يبدو رمز واحد في المنتصف جيدًا، لكن ورقة كاملة قد تُظهر حركة في القطع. قد تبدو حافة واحدة نظيفة، لكن الفرز المتكرر قد يكشف عن تآكل أو اهتراء الحافة البيضاء. هذه هي المشاكل التي نحاول اكتشافها قبل الإنتاج بكميات كبيرة، وليس بعد تعبئة المجموعة كاملة.
السماكة وتناسق الطبقات
يجب أن يظل سمك القطع ثابتًا في المجموعة الكاملة. إذا اختلف السمك، فقد لا تكون المشكلة واضحة دائمًا في قطعة واحدة. قم بتكديسها، أو عدّها، أو ضعها في مكانها المخصص، وسيصبح الاختلاف أكثر وضوحًا.
بالنسبة للقطع الكرتونية ذات العدد الكبير، نتحقق من ارتفاع الرصة مقارنةً بالعينة المعتمدة. إذا كانت الرصة مائلة، أو غير مستوية، أو أعلى من المتوقع، فقد يلزم تعديل تصميم الغلاف والتغليف. أما بالنسبة للقطع البلاستيكية أو الأكريليكية، فنتحقق أيضًا من ثبات سمكها المصبوب أو المقطوع بما يكفي للتكديس والتخزين.
جودة القطع بالقالب والتثقيب
تُشير الحافة إلى مدى توافق الأدوات والمواد المستخدمة. بالنسبة للقطع الكرتونية، نتحقق من نظافة حافة القطع، وما إذا كانت الطبقات متضررة، وما إذا كانت الحواف المطبوعة الداكنة تبدأ في إظهار تآكل أبيض مبكرًا.
تتطلب الدوائر الصغيرة والعلامات الضيقة والرموز ذات الشكل الأيقوني عناية خاصة. إذا بدأت الحافة بالتمزق أو التلف أو الانفصال أثناء عملية القص، فقد تبدو الرمزية مستعملة قبل أن يلمسها اللاعبون. لذا، نفضل تعديل خط القالب أو نوع المادة المستخدمة هنا بدلاً من إدخال الحواف الخشنة إلى مرحلة الإنتاج.
موضع العمل الفني وانحراف القطع بالقالب
يجب فحص الرموز المطبوعة بعد التثقيب، وليس فقط بعد الطباعة. تُسهّل الحواف الرقيقة والحلقات المركزية والإطارات الدائرية والنصوص الصغيرة على الحواف رؤية حركة القطع.
بالنسبة للرموز الدائرية الصغيرة، قد يؤدي انحراف القطع الطبيعي بمقدار ±0.2 إلى 0.3 مم إلى ظهور التصميم بشكل غير متناسق. قد تكون الطباعة صحيحة، ولكن بمجرد أن ينحرف القطع، لن يبدو الرمز متمركزًا بشكل صحيح. لهذا السبب، نتحقق من عينات مثقوبة حقيقية قبل الموافقة على الإنتاج الكامل.
التسجيل من الأمام إلى الخلف
تحتاج الرموز ذات الوجهين إلى فحص إضافي: وضع الوجه الأمامي مقابل الوجه الخلفي. قد يبدو الرمز متمركزًا في المنتصف من الأمام، ولكنه قد يبدو غير صحيح عند قلبه إذا كان الرسم الموجود على الوجه الخلفي منحرفًا قليلاً.
بالنسبة للرموز التي تحمل حدودًا أو أيقونات أو أرقامًا أو علامات توجيه متطابقة على كلا الجانبين، نتحقق من بقاء التصميم الأمامي والخلفي متناسقًا بعد عملية التثقيب. إذا كان التصميم يستخدم دوائر مركزية أو إطارات ضيقة على كلا الجانبين، فإننا عادةً ما نطلب هامشًا أكبر من التفاوت قبل الإنتاج.
صينية، أكياس، وحشوة ملائمة
نادراً ما تُشحن الرموز بشكل منفرد. بل تُعبأ حسب العدد أو النوع أو اللون أو مجموعة اللاعبين. وهذا يعني أننا لا نتحقق من الرمز نفسه فحسب، بل نتحقق أيضاً من كيفية احتواء الكمية الكاملة في طريقة التعبئة الفعلية.
يجب التحقق من ملاءمة الصينية مع المجموعة النهائية من القطع، وليس مع عينة أولية. إضافةً إلى السماكة النهائية، وتشطيب السطح، وطريقة التعبئة، قد تتغير الملاءمة بسرعة. قد يصبح الكيس ضخمًا جدًا، أو قد تصبح خانة الصينية ضيقة جدًا، أو قد تبدأ مجموعة القطع بالضغط على كتيب القواعد، أو البطاقات، أو المكونات المجاورة. نتحقق من العدد الإجمالي للقطع مقابل تصميم الصينية، والكيس، والعلبة قبل بدء الإنتاج.
مرجع العينة الذهبية
بمجرد الموافقة على عينة ما قبل الإنتاج، تصبح العينة الذهبية للإنتاج. وهي تحدد المادة، والسماكة، وجودة الحواف، وموضع الطباعة، واللون، والتشطيب، وملاءمة التغليف.
بالنسبة للطلبات المتكررة، أو التوسعات، أو أنظمة الرموز المتعددة، يُعد هذا الأمر بالغ الأهمية. فبدون مرجع ثابت، قد تختلف الدفعة التالية في السماكة، أو اللون، أو تشطيب الحواف، أو موضع العمل الفني، بينما يظل كل رمز فردي يبدو مقبولاً في حد ذاته.
عوامل التكلفة وتحسين الحد الأدنى لكمية الطلب
من السهل التقليل من تكلفة القطع الصغيرة لأن كل قطعة تبدو صغيرة. لكن القطع الصغيرة نادراً ما تأتي منفردة. عندما تحتوي اللعبة على 50 أو 100 أو حتى عدة مئات من القطع، تتضاعف كل الخيارات: سمك اللوحة، وخط القطع، وتباعد الرسومات، والتشطيب، والفرز، والتعبئة، وملاءمة الصينية.
المواصفات الأقل تكلفة ليست بالضرورة الأنسب للإنتاج. فإذا كانت رقيقة جدًا، يصبح الرمز ضعيفًا. وإذا كانت مضغوطة بشدة، تصبح الحواف خشنة. وإذا استخدمت حلقة مركزية، يصبح انحراف القطع الطبيعي واضحًا. وإذا أضفت طبقة نهائية سميكة، فقد يتباطأ التثقيب. وإذا زادت سماكة الرزمة، فقد يلزم تغيير الصينية أو الكيس. هذه هي نقاط التكلفة التي نتحقق منها قبل اعتماد مواصفات الرمز.
مسار المواد والأدوات
يُعدّ الكرتون عادةً الخيار الأمثل من حيث التكلفة لمجموعات الرموز المطبوعة ذات العدد الكبير. فالتصميم أسهل في التحكم، وتكلفة الأدوات أقل، ويمكن إنتاج الرموز على شكل صفائح قبل عملية التثقيب.
يُغيّر استخدام البلاستيك والأكريليك والخشب من تكلفة المشروع. فالبلاستيك يحتاج إلى قوالب وأدوات تصنيع ونماذج. أما الأكريليك فيحتاج إلى قصّ وتلميع الحواف ومعالجة الخدوش وتغليف أكثر دقة. بينما يحتاج الخشب إلى تجهيز أدوات القص أو النقش، والتحكم في الرطوبة، ووضع علامات أبسط. ولا نلجأ إلى استخدام الكرتون إلا عندما تتطلب اللعبة متانة أكبر، أو تأثيرًا شفافًا، أو ملمسًا مميزًا، أو هيكلًا مصبوبًا.
عدد الرموز، وإنتاجية الورقة، وتخطيط الثقوب
يؤثر عدد الرموز على التكلفة أكثر مما يتوقعه العديد من العملاء. قد تبدو بعض الرموز الإضافية غير ضارة في التعليمات، ولكنها في الإنتاج قد تُغير تصميم الورقة، وكفاءة التثقيب، ووقت الفرز، وطريقة التعبئة.
إنتاجية ورقة التثقيب مهمة. فإذا كانت أشكال القطع تتناسب مع الورقة بشكل مثالي، يسهل التحكم في التكلفة. أما إذا كانت القطع غير منتظمة أو كبيرة الحجم أو متراصة بإحكام شديد، يزداد الهدر ويصبح التثقيب أقل استقرارًا. إن توفير مساحة صغيرة على الورقة لا يستحق العناء إذا بدأت الحواف بالانضغاط أو أصبح من الصعب إزالة القطع بشكل نظيف.
السماكة، وارتفاع الرصّ، والتعبئة
يُعدّ سُمك العلبة قرارًا متعلقًا بالتكلفة، وليس مجرد مسألة إحساس عند اللمس. يُمكن استخدام سُمك 1.5 مم مع قطع الكرتون ذات الاستخدام الخفيف والعدد الكبير. بينما يُوفر سُمك 2.0 مم سهولة أكبر في التعامل مع العديد من المجموعات القياسية. أما سُمك 2.5 مم فيُعطي القطعة مزيدًا من المتانة، ولكن هذا يُؤثر على حجم العلبة: المزيد من الكرتون، وأكوام أعلى، وخلايا أعمق في العلبة، وأكياس أكبر حجمًا، وأحيانًا وزن أكبر للكرتون.
لا يبدو نصف ملليمتر فرقًا كبيرًا على قطعة واحدة. لكن عند 100 قطعة، يصبح الفرق 50 ملم من ارتفاع الرصة. وهذا قد يُغيّر شكل حجرة الدرج، أو يزيد من حجم الكيس، أو يُجبر المكونات الأخرى على التحرك داخل العلبة. عندما يكون عدد القطع كبيرًا، يجب احتساب سُمك القطعة مع التغليف، وليس كتحسين بسيط.
تعقيد الشكل ومخاطر الحافة
تُعدّ الرموز الدائرية والمربعة البسيطة أرخص ثمناً لأنها تُثقب وتُفرز وتُكدس وتُعبأ بسهولة. يبدأ السعر بالارتفاع عندما تحتوي الرمز على جسور ضيقة، أو رؤوس حادة، أو شقوق داخلية صغيرة، أو أشكال غير منتظمة، أو شقوق.
تُشكّل هذه التفاصيل مخاطر إنتاجية حقيقية. فالكرتون قد يتلف أو ينفصل عند القطع الضيقة، والأكريليك قد يتشقق عند الزوايا الحادة، والخشب قد يحترق أو ينكسر عند النقاط الرقيقة، والبلاستيك قد يحتاج إلى تعديل القالب قبل أن ينفصل الشكل بسلاسة. وإذا لم يُحسّن التصميم المُخصّص تجربة اللعب، فإننا عادةً ما نبسّطه قبل أن يُصبح مشكلة في الأدوات والنفايات.
الطباعة والتشطيب والتعليم
تحتاج القطع الكرتونية المطبوعة إلى تجهيز العمل الفني، والتركيب، والطلاء أو التغليف، ومحاذاة القطع. أما القطع الصغيرة ذات الحلقات المركزية، أو الحواف الرقيقة، أو الرموز المفصلة، فتحتاج إلى هامش خطأ أكبر، وإلا ستظهر حركة القطع العادية.
تؤثر عملية التشطيب أيضًا على التكلفة. يُبقي الورنيش العملية أخف وزنًا، لكن الحواف الداكنة والحدود الضيقة تتآكل بشكل أسرع. يوفر التغليف حماية أفضل، لكن لا يزال يتعين على الفيلم المرور عبر القالب. تصبح المنحنيات الضيقة والنتوءات الصغيرة والتفاصيل الدقيقة أقل تسامحًا بمجرد إضافة طبقة الفيلم. بالنسبة للقطع البلاستيكية والأكريليكية والخشبية، لا تأتي التكلفة الإضافية من "الطباعة" وحدها، بل من الإعداد والاختبار: ما إذا كانت الطباعة الوسيطة ستثبت، وما إذا كان حبر الأشعة فوق البنفسجية يتمتع بالتصاق كافٍ، وما إذا كان النقش بالليزر يتمتع بتباين كافٍ، وما إذا كانت العلامة ستصمد أمام طريقة تعامل اللاعبين مع القطعة.
الحد الأدنى للطلب وتكلفة الإعداد
يمكن إنتاج كميات صغيرة من الرموز، لكن قلة الكمية لا تقلل من حجم التحضير. لا يزال يتعين على المصنع إعداد الطباعة، وتركيب الصفائح، وتجهيز القالب، وطباعة العينات، وتثقيب القطع، وفرزها، وتعبئتها في أكياس، والتأكد من ملاءمتها للصواني قبل أن يصبح أي شيء جاهزًا للشحن.
تُعدّ القطع الكرتونية القياسية، سواءً كانت دائرية أو مربعة، أسهل في التحكم بها نظرًا لتشابه مراحل إنتاجها. أما إذا تطلّب المشروع تصميمات خاصة، أو ألواحًا سميكة، أو تقطيعًا للأكريليك، أو قوالب بلاستيكية، أو نقشًا على الخشب، أو عدة مراحل تشطيب، فإن تكلفة الإعداد سترتفع بشكل ملحوظ على كل قطعة.
عند الكميات المنخفضة، عادةً ما يبدو السعر مرتفعاً. ليس لأن الرمز المميز نفسه كبير، بل لأن العملية لا تزال تتطلب نفس الإعدادات قبل ظهور أول دفعة قابلة للاستخدام.
حالات المشروع
مشاريع حقيقية، نتائج حقيقية

لعبة لوحية "لعبة حفلات ذات طابع علاقات"
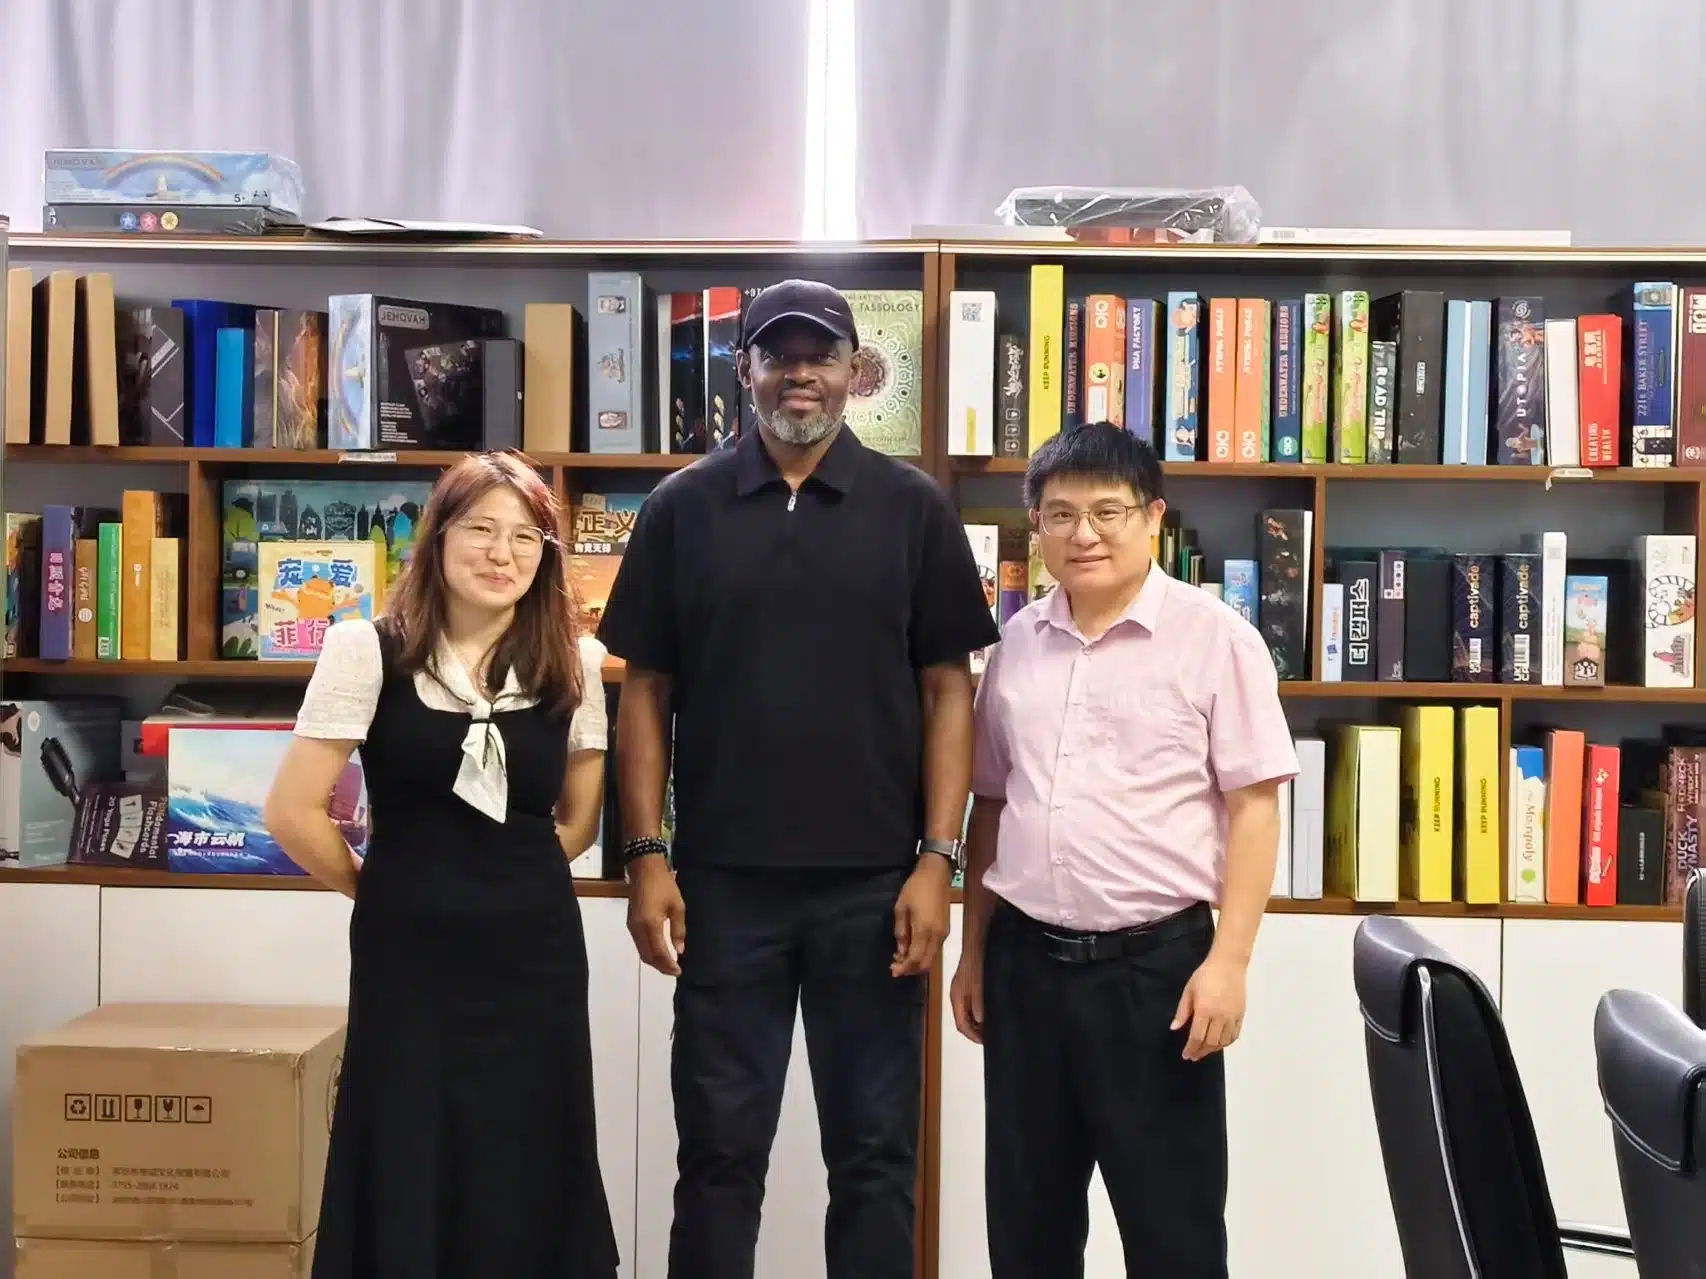
زارنا عميل نيجيري في مصنعنا حاملاً معه مشروعاً جديداً للعبة لوحية. احتوت اللعبة على العديد من الشخصيات وقطع اللعب، لكنّ خطة الإنتاج كانت لا تزال مفتوحة. خلال الزيارة، عرضنا على العميل نماذج مختلفة من ألعاب لوحية سبق لنا إنتاجها، ليتمكن من مقارنة قطع الأكريليك والمعدن والخشب مع النماذج الأصلية.
بعد مراجعة أسلوب التصميم الفني وعينات القطع، تم تحديد تصميم المشروع بتسعة مجسمات شخصيات أكريليك، وثلاثة قطع معدنية، وثلاث قطع لعب خشبية. كما استُخدمت صينية من مادة EVA في العلبة، لضمان ثبات مواد القطع المختلفة أثناء التعبئة. انتقل المشروع لاحقًا إلى مرحلة تصنيع العينات، وكان الطلب الأول ألف مجموعة.
ما قمنا به: زيارة المصنع، مقارنة العينات، حوامل أكريليك ، قطع معدنية ، قطع ألعاب خشبية ، صينية EVA، مجموعة عينات، تشغيل إنتاج 1,000 مجموعة.

مجموعة ألعاب لوحية "مجموعة صندوق التمويل الجماعي"
جاءنا عميل يوناني بمشروع لعبة لوحية للتمويل الجماعي. كانت قطع اللعبة مُخططة مسبقًا، لكن الصندوق وكتيب القواعد والتغليف الداخلي كانت لا تزال غير مُكتملة. فحصنا أولًا ملف كتيب القواعد، والقطع الصغيرة، واللوحة الرئيسية، وارتفاع الصندوق، ثم صممنا قالب الصندوق وتخطيط الحشوة الكرتونية الداخلية. أراد العميل مظهرًا وإحساسًا يُضاهي المنتجات المُباعة في المتاجر، وليس مجرد كرتونة شحن عادية. وُضعت حشوة كرتونية داخلية تفصل الملحقات وتحفظ كتيب القواعد واللوحة الرئيسية، مما يسمح بتغليف المجموعة بشكل أنيق دون الحاجة إلى صينية بلاستيكية. بعد استلام العينة، أشاد العميل بالصندوق والحشوة، ووصفهما بأنهما يبدوان احترافيين للغاية، وقام بتصوير فيديو لعملية فتح الصندوق. لاحقًا، تم اعتماد الهيكل المُعتمد، وانتقل إلى مرحلة تغليف الإنتاج للتمويل الجماعي.
ما قمنا به: تصميم قالب الصندوق، وحشوة الكرتون، وفحص رص المكونات، ومساحة كتيب القواعد ، وعينة صندوق البيع بالتجزئة ، وإعدادات إنتاج التعبئة والتغليف للتمويل الجماعي.

لعبة ألغاز المكعبات "لعبة أنماط على نمط الألغاز"
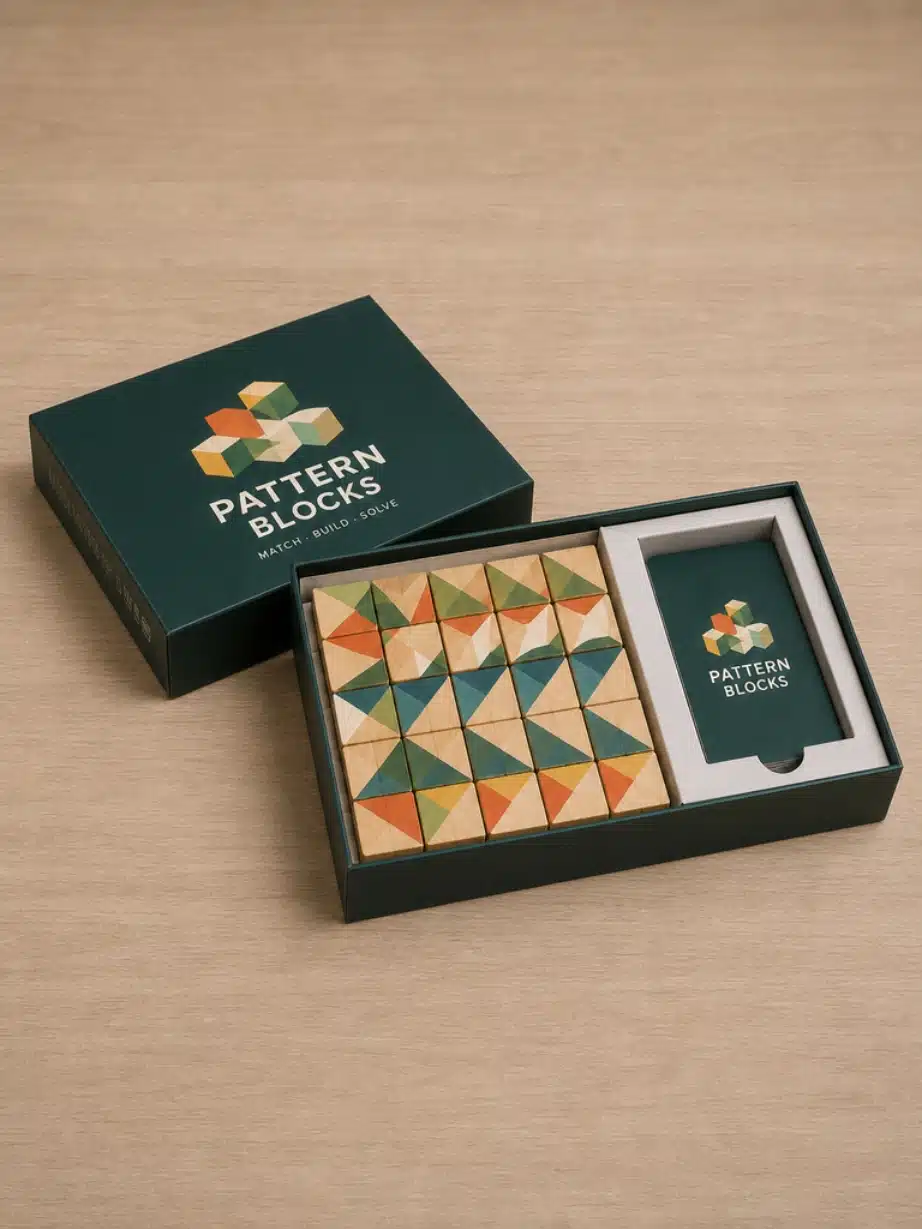
جاءنا عميل من الإمارات العربية المتحدة بفكرة لعبة ألغاز مكعبات، تشبه لعبة الأنماط من نوع "أوزل". ناقشنا هيكل اللعبة عبر مكالمة فيديو في البداية. كانت الخطة الأولية عبارة عن مكعبات بلاستيكية عليها ملصقات. لكننا لم نستخدم هذه الخطة في النهاية. ففي المكعبات الصغيرة، قد تنفصل حواف الملصقات بعد كثرة الاستخدام، كما أن سطحها النهائي غير مستقر بما فيه الكفاية.
تم استبدال النموذج الأولي بمكعبات خشبية مطبوعة بتقنية الأشعة فوق البنفسجية. احتوى الصندوق على 20 مكعبًا بخمسة أنماط، بالإضافة إلى 100 بطاقة مغلفة بغلاف بلاستيكي. داخل الصندوق، وُضعت المكعبات على الجانب الأيسر، بينما وُضعت البطاقات على الجانب الأيمن. استخدمنا غلافًا بسيطًا من الورق المقوى الرمادي على شكل حرف U حول منطقة البطاقات بدلًا من استخدام صينية تغليف كاملة. هذا يقلل من تكلفة الأدوات والتغليف.
انتقل المشروع إلى مرحلة إعداد العينات. وبالنسبة للسوق الأمريكية، ساعدنا أيضاً في إعداد وثائق اختبار ASTM F963 / CPSC.
-
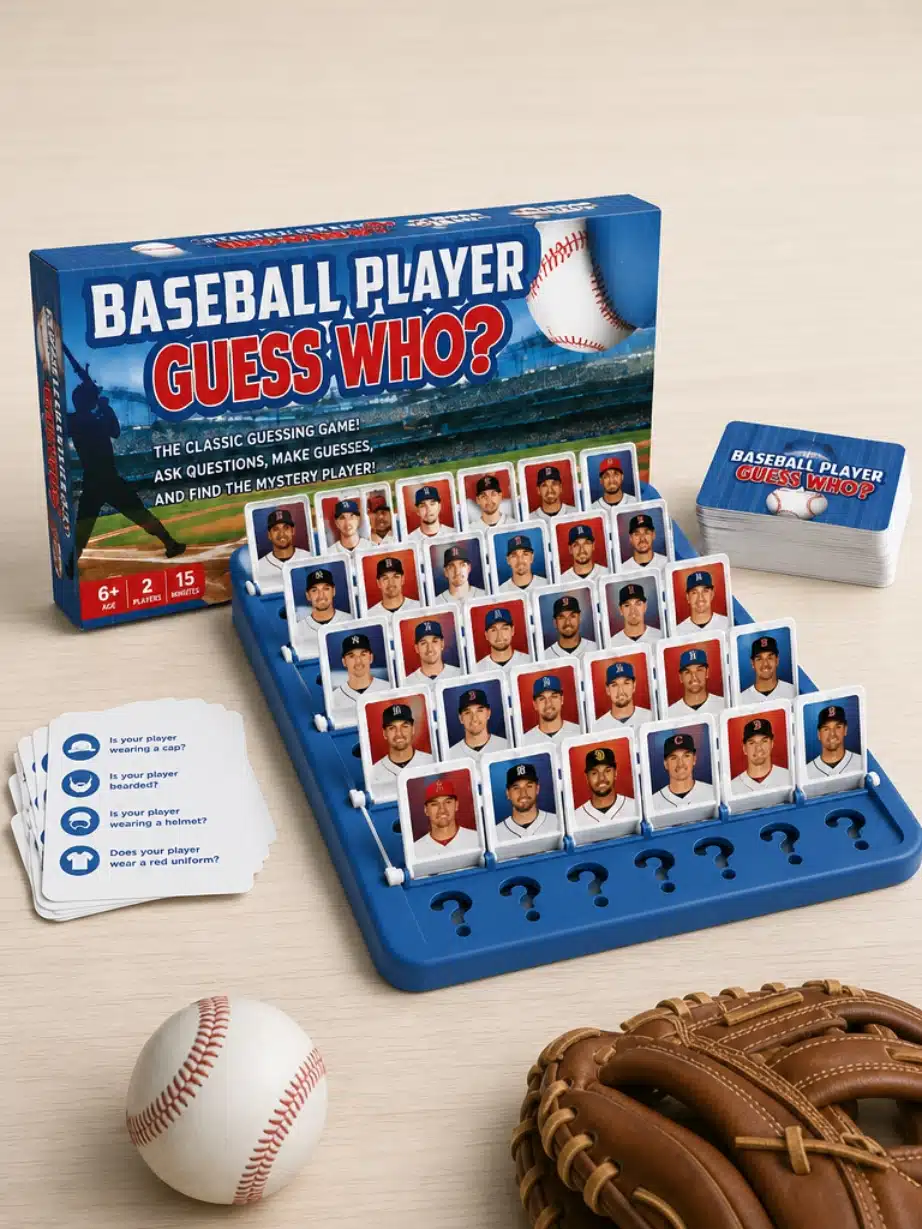
لعبة لوحية بعنوان "لعبة تخمين لاعب البيسبول"
جاءنا عميل من المملكة المتحدة بفكرة لعبة بيسبول على غرار لعبة "من هو؟" . كان الجدول الزمني للمشروع ضيقاً، لذلك بدأنا باستخدام قواعد بلاستيكية قياسية بدلاً من تصميم قالب مخصص في المرحلة الأولى.
استُخدمت في النماذج الأولية حوامل بلاستيكية جاهزة لحمل بطاقات الشخصيات. تم اختبار التصميم باستخدام هذه الحوامل القياسية أولاً، وذلك بشكل أساسي للتأكد من المسافة بين البطاقات ومواقع اللاعبين. بعد الاختبارات الأولية، تم تثبيت التصميم، ثم تم تعديل الهيكل لاحقًا إلى إطار مصبوب بالحقن مصمم خصيصًا للإنتاج بكميات كبيرة.
ما قمنا به: استخدمنا حوامل بلاستيكية للنموذج الأولي. جهزنا تصميمًا على غرار لعبة "من هو؟" لبطاقات لاعبي البيسبول . أجرينا اختبارًا على دفعة صغيرة قبل البدء في عملية التصنيع. ثم انتقلنا لاحقًا إلى استخدام إطار حقن مخصص للإنتاج.
-
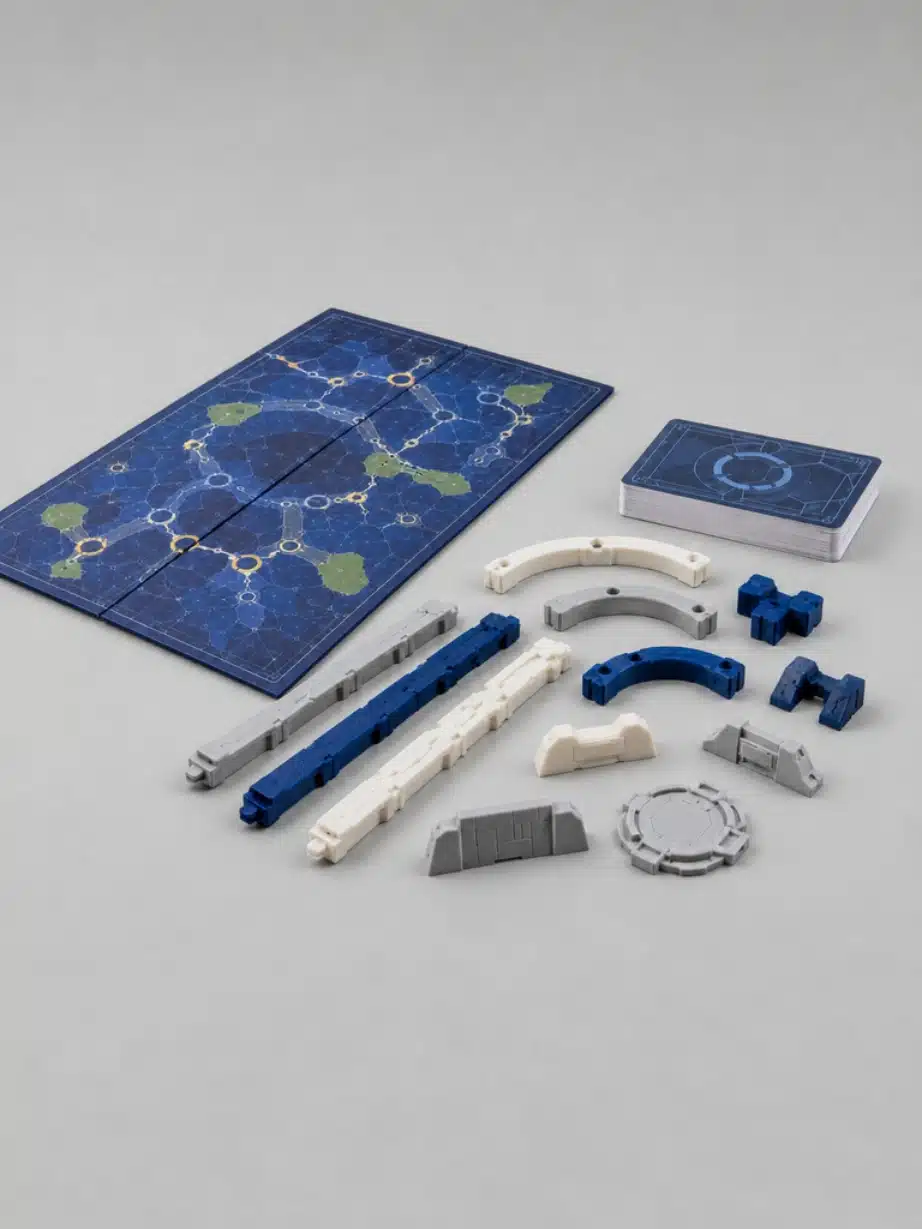
لعبة لوحية بعنوان "مكونات بلاستيكية مطبوعة ثلاثية الأبعاد - مشروع فرنسا"
جاءنا عميل فرنسي بمشروع لعبة لوحية تعتمد على مكونات بلاستيكية معيارية. تم تحديد المفهوم، لكن ملفات الإنتاج لم تكن جاهزة، لذا كانت الخطوة الأولى هي إعادة بناء المجموعة الكاملة في نماذج ثلاثية الأبعاد قابلة للتصنيع.
قمنا بإعادة تصنيع الأجزاء البلاستيكية من المواد المرجعية للعميل، وأنتجنا نموذجًا أوليًا كاملًا باستخدام الطباعة ثلاثية الأبعاد. تضمن النظام أيضًا بطاقات مطبوعة قياسية وتصميمًا للوحة قابلة للطي، والتي تمت محاذاتها مع تباعد المكونات البلاستيكية أثناء عملية أخذ العينات.
تم استخدام مرحلة العينة بشكل أساسي للتحقق من الأبعاد، وتناسق سمك الجدار، وملاءمة الاتصال بين الأجزاء، واستقرار التصميم العام أثناء اللعب.
أثناء عملية أخذ العينات، تم إجراء العديد من التعديلات قبل تجميد الهيكل لتحضير الإنتاج بكميات صغيرة.
-
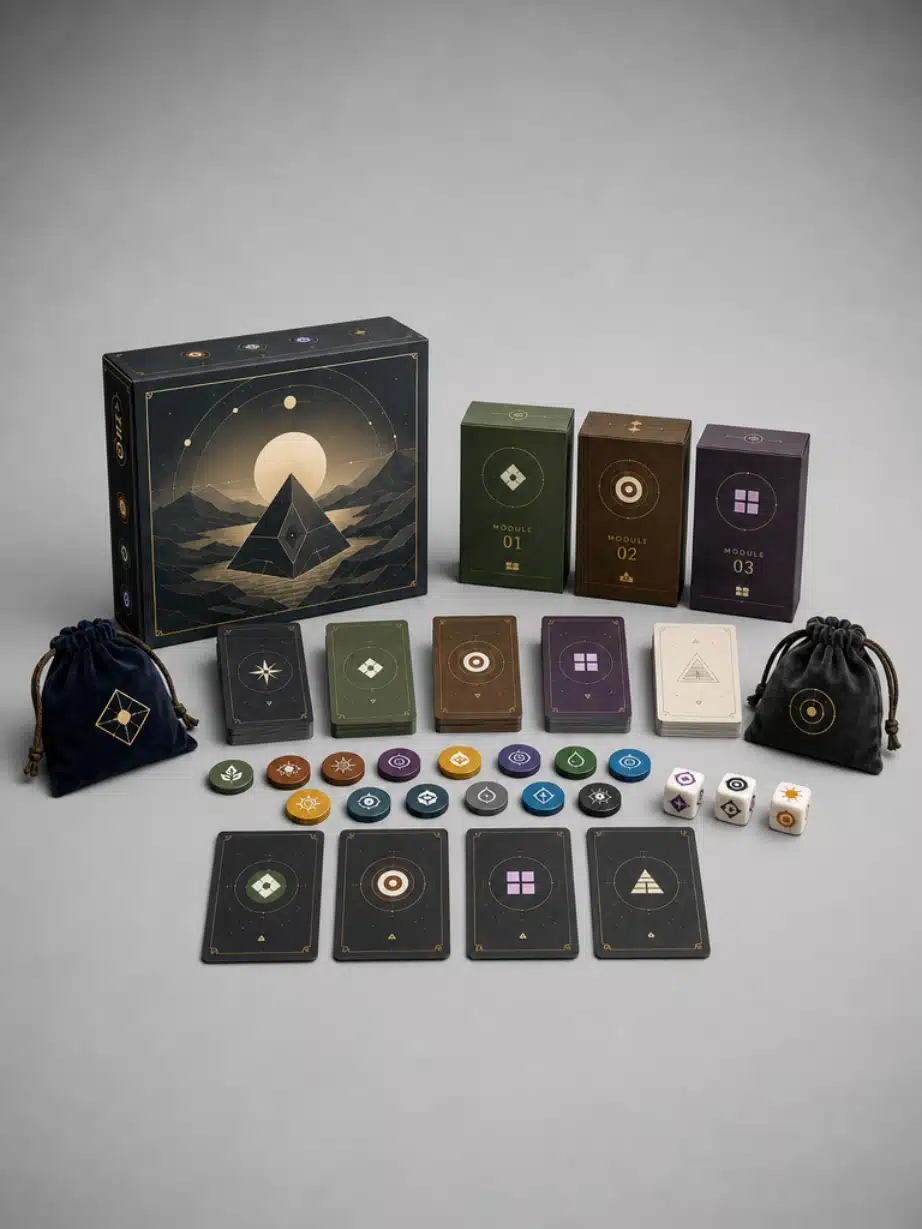
لعبة لوحية "نظام البطاقات والرموز المعياري - مشروع أستراليا""
تم التواصل معنا بشأن مشروع لعبة لوحية متعددة المكونات مع خطة أدوات مخصصة بالكامل لمعظم الأجزاء بما في ذلك الرموز والنرد.
لتقليل تكلفة الأدوات وتحسين اتساق الوحدات المستقبلية، قمنا بتبسيط الهيكل باستخدام قواعد ABS قياسية ورسومات مطبوعة بالأشعة فوق البنفسجية بدلاً من القطع المصبوبة بالكامل. كما تم اختيار طرق إنتاج النرد بناءً على متانة الرمز ومتطلبات العمل الفني، مع مراعاة التوازن بين إمكانيات النقش والطباعة.
كان من المفترض أن يكون المشروع متعدد الوحدات بحيث يمكن إعادة استخدام نفس المكونات في المستقبل مع تغيير التصميم الفني فقط.
ما قمنا به: تبسيط الرموز (ABS + طباعة UV)، واختيار طريقة إنتاج النرد ، وتخطيط النظام المعياري، وتقليل تكلفة الأدوات، وهيكل متعدد الوحدات قابل للتطوير.
-
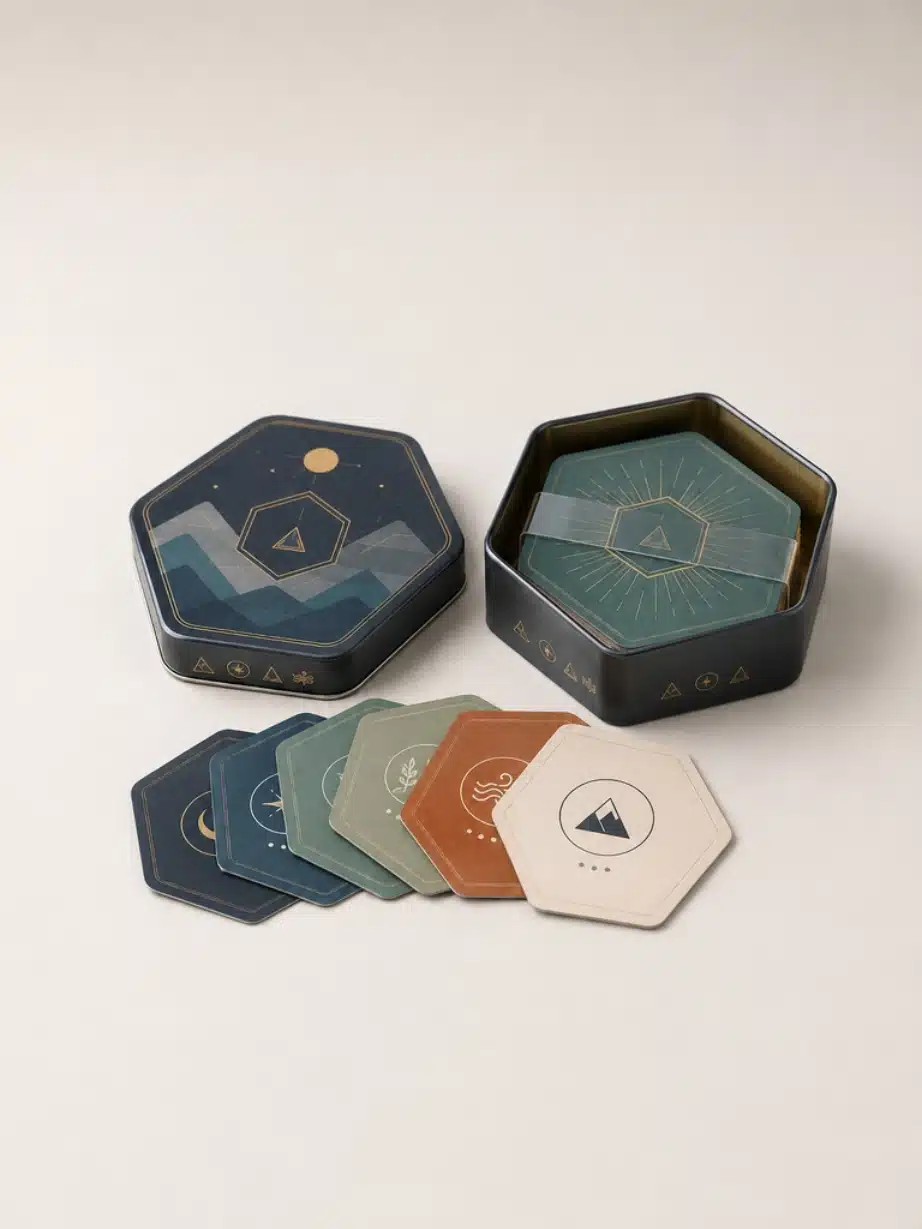
لعبة الورق "مجموعة بطاقات سداسية مع علبة معدنية - مشروع أمريكي"
تواصل معنا عميل أمريكي بخصوص لعبة ورق سداسية الشكل معبأة في علبة معدنية. كانت أصعب مهمة هي إيجاد التوازن الأمثل بين دقة القطع بالقالب للبطاقات السداسية والحفاظ على تكلفة التغليف الإجمالية معقولة لكمية إنتاج متوسطة الحجم.
كان الطلب الأصلي يتضمن استخدام قوالب فولاذية مصممة خصيصًا لجميع أشكال البطاقات. قمنا بمراجعة التصميم واقترحنا استخدام نظام قطع بالقوالب موحد لتقليل تكلفة القوالب والحفاظ على جودة الحواف متسقة للشكل السداسي.
بالنسبة لعلبة الصفيح، قمنا بفحص أحجام القوالب الموجودة لمعرفة ما إذا كان بالإمكان استخدام صفيح قياسي مناسب بدلاً من فتح قالب معدني جديد. وقد أدى ذلك إلى تقليل التكلفة الأولية ووقت تحضير العينات.
كما قمنا بتوضيح متطلبات الطباعة على الأسطح المعدنية المصنوعة من الصفيح وقمنا بمطابقة طريقة الإنتاج وفقًا لتغطية العمل الفني ومتطلبات المتانة.
ما قمنا به: تحسين قطع القوالب السداسية ، ومراجعة الأدوات المشتركة، ومطابقة حجم علب الصفيح، وتوجيه عملية الطباعة المعدنية، وتنسيق العينات، والتحكم في تكلفة الإنتاج.
-
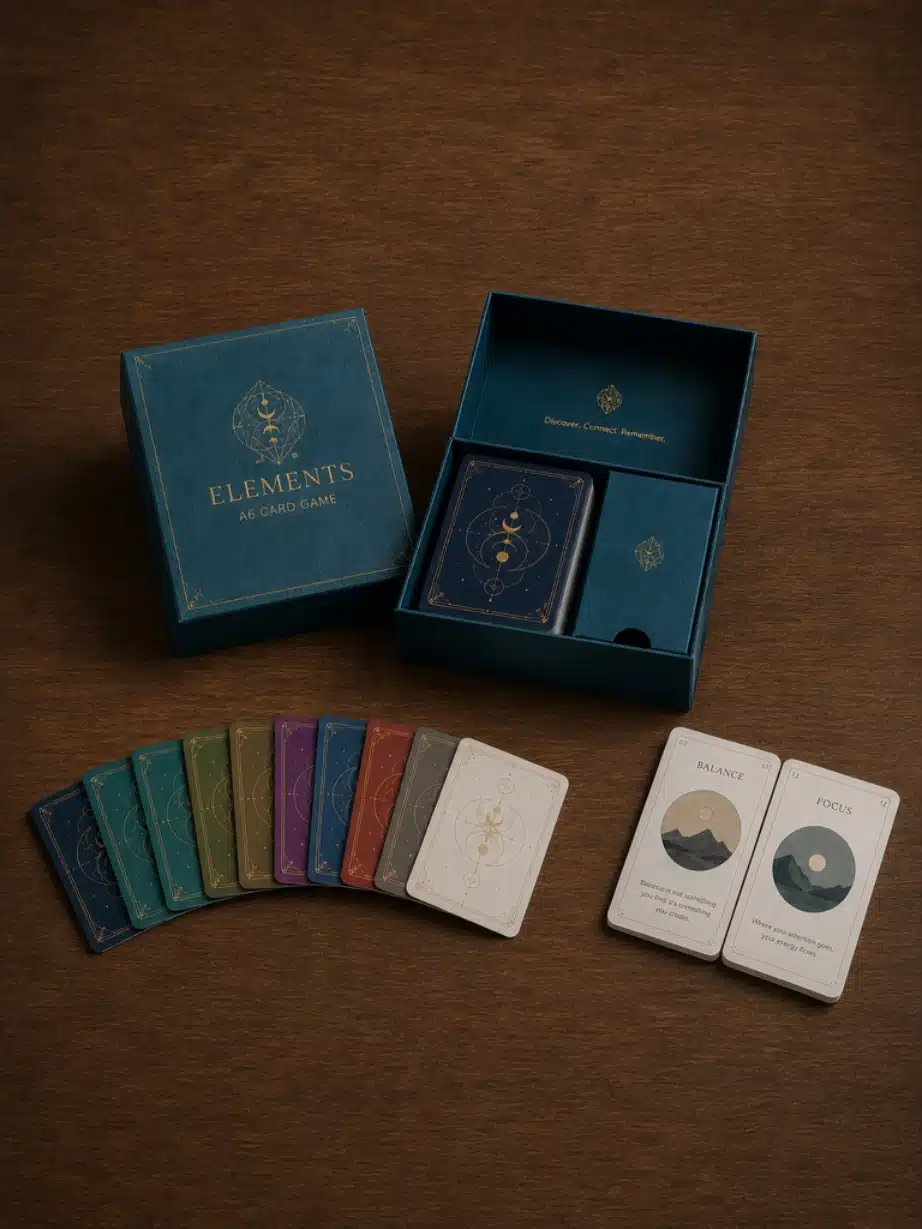
لعبة الورق "مجموعة بطاقات فنية بحجم A6 – المشروع الليتواني
جاءنا عميل ليتواني بمشروع لعبة ورق صغيرة الحجم. تتكون المجموعة من 30 بطاقة بحجم A6، مع 10 تصاميم مختلفة لظهر البطاقات. لم يقتصر الأمر على طلب علبة فقط، بل كان لا بد من فحص حجم البطاقات، وتصميم ظهرها، ومساحة العلبة، وملمس الورق معًا قبل البدء في إنتاج العينات.
أرسل العميل مواد مرجعية وملفات الشعار ونص المنتج، لكن تصميم العلبة لم يكن جاهزًا للإنتاج. أعدنا تصميم العلبة باستخدام قالب القطع الخاص بنا، وعدّلنا التخطيط ليناسب الورق الخاص. استخدمت العلبة غلافًا من ورق خاص من الداخل والخارج. تم تقليل بعض الخطوط الدقيقة والتفاصيل الصغيرة، لأن الورق ذو الملمس لا يُظهر الرسومات الدقيقة كما يفعل ورق الرسم المطلي.
بعد الموافقة على العينة، تم استخدام نفس حجم بطاقة A6، وإعداد ظهر البطاقة، وهيكل صندوق الورق الخاص للإنتاج.
ما قمنا به: طباعة بطاقات بحجم A6 ، مجموعة من 30 بطاقة، 10 تصميمات لظهر البطاقات، قالب صندوق صلب ، تصميم فني للصندوق، ورق خاص من الداخل والخارج، مجموعة عينات، ملفات الإنتاج.
-
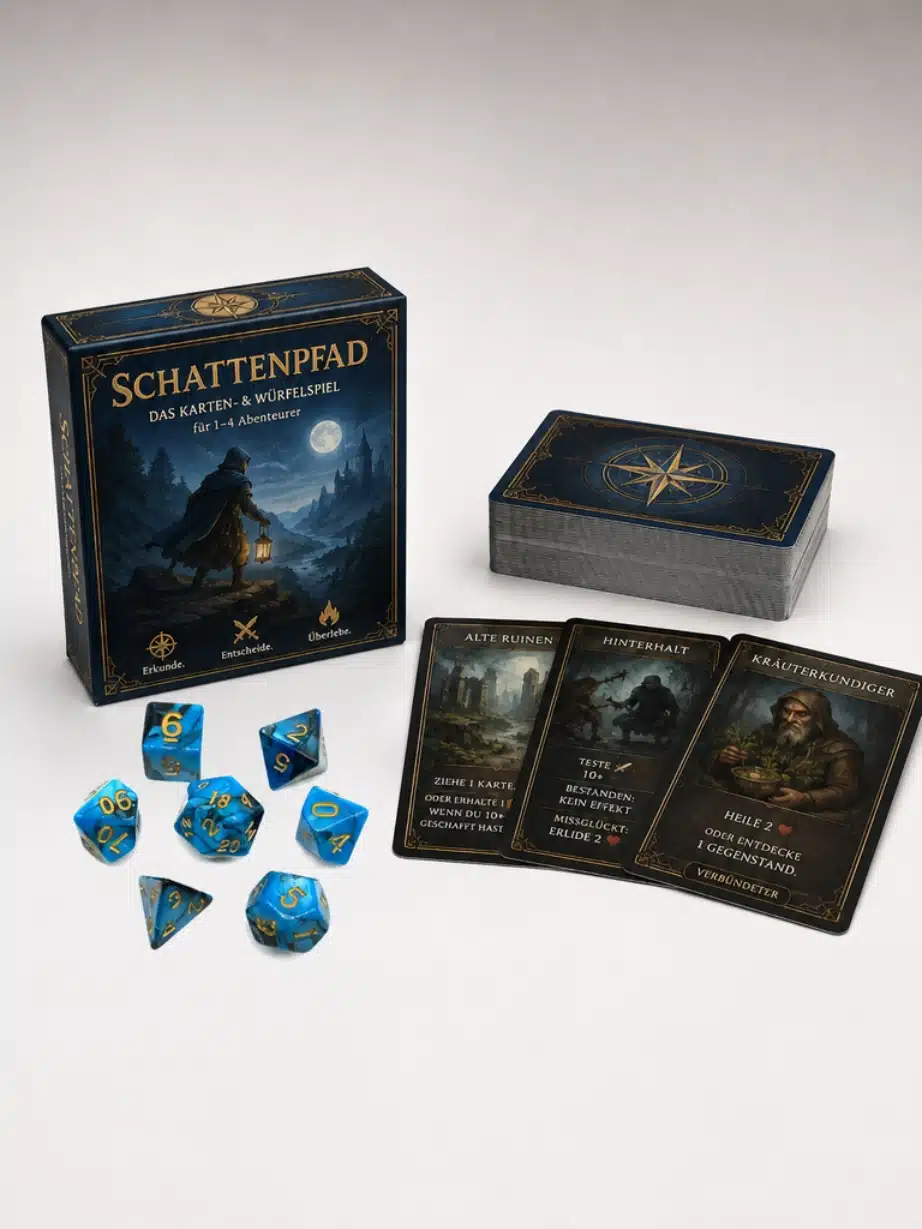
لعبة الورق "نظام النرد للبطاقات وألعاب تقمص الأدوار - مشروع ألمانيا"
طلب عميل ألماني لعبة بطاقات تقمص أدوار صغيرة الحجم مزودة بمجموعة نرد متعددة الأوجه للتحكم في آليات اللعب وعنصر العشوائية. وقد ساعدنا في تحسين جميع مكونات اللعبة، بدءًا من هيكلها وصولًا إلى جدوى إنتاجها.
لقد درسنا خيارات النرد، بدءًا من مجموعات ألعاب تقمص الأدوار الأكريليكية الشائعة وصولًا إلى أنواع الراتنج الفاخرة، واستقررنا على حل متين مناسب للاستخدام المتكرر على الطاولة. وقد تم تحسين مواد البطاقات لضمان سهولة الخلط وجودة طباعة متسقة.
كان التصميم النهائي عبارة عن بطاقات ونرد لعب الأدوار مكون من 7 قطع في تصميم صندوقي فعال من حيث التكلفة لإنتاج Kickstarter.
ما قمنا به: اختيار مجموعة نرد ألعاب تقمص الأدوار (نرد D&D) (D4-D20) تحسين مواد البطاقات تخطيط هيكل المكونات تصميم تخطيط التغليف دعم إنتاج Kickstarter.
-
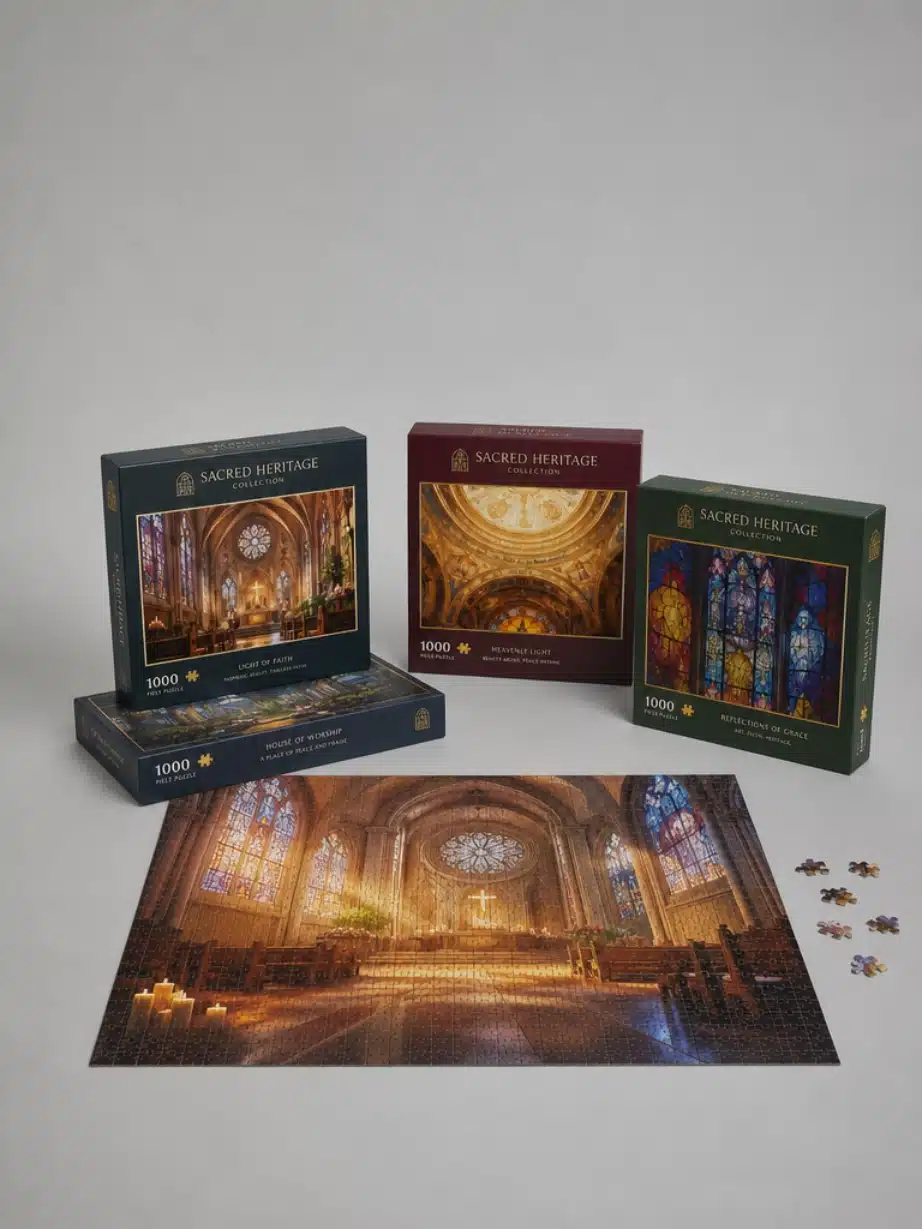
أحجية الصور المقطوعة "مشروع أحجية التراث الكنسي - إندونيسيا"
تواصلت معنا منظمة كنسية إندونيسية لعرض مشروع أحجية كبيرة الحجم لعرضها في معرض فني ديني. وكانت الفكرة هي تجميع عدة قطع فنية كبيرة من الأحجية وعرضها كقطع جدارية مكتملة.
قُسِّم العمل الأصلي إلى مجموعات من 1,000 قطعة أحجية، كل مجموعة مخصصة لموضوع معين. وقد دعمنا عملية الإنتاج، بما في ذلك الطباعة الأوفست، وتقطيع الأحجيات، وهيكل التغليف، وذلك بناءً على متطلبات إنتاج كميات صغيرة.
أثناء عملية التطوير، راعينا أيضاً تصميم الصورة العام بحيث يمكن تقسيم العمل الفني إلى عدة لوحات دون حذف أي عناصر بصرية مهمة عند خطوط الوصل. وقد ساهم ذلك في تجنب مشاكل عدم المحاذاة عند تجميع القطع وعرضها جنباً إلى جنب.
كان من المخطط أن تكون آخر عملية إنتاج دفعة تجريبية صغيرة تمهيداً لتوسيع نطاق الإنتاج.
ما قمنا به: إعداد إنتاج الأحجية، استشارة تقسيم الصور متعددة الألواح، قطع الأحجية المكونة من 1000 قطعة، تنسيق التعبئة والتغليف، إنتاج دفعات صغيرة (200 مجموعة)، استشارة تخطيط عرض المعرض.
-
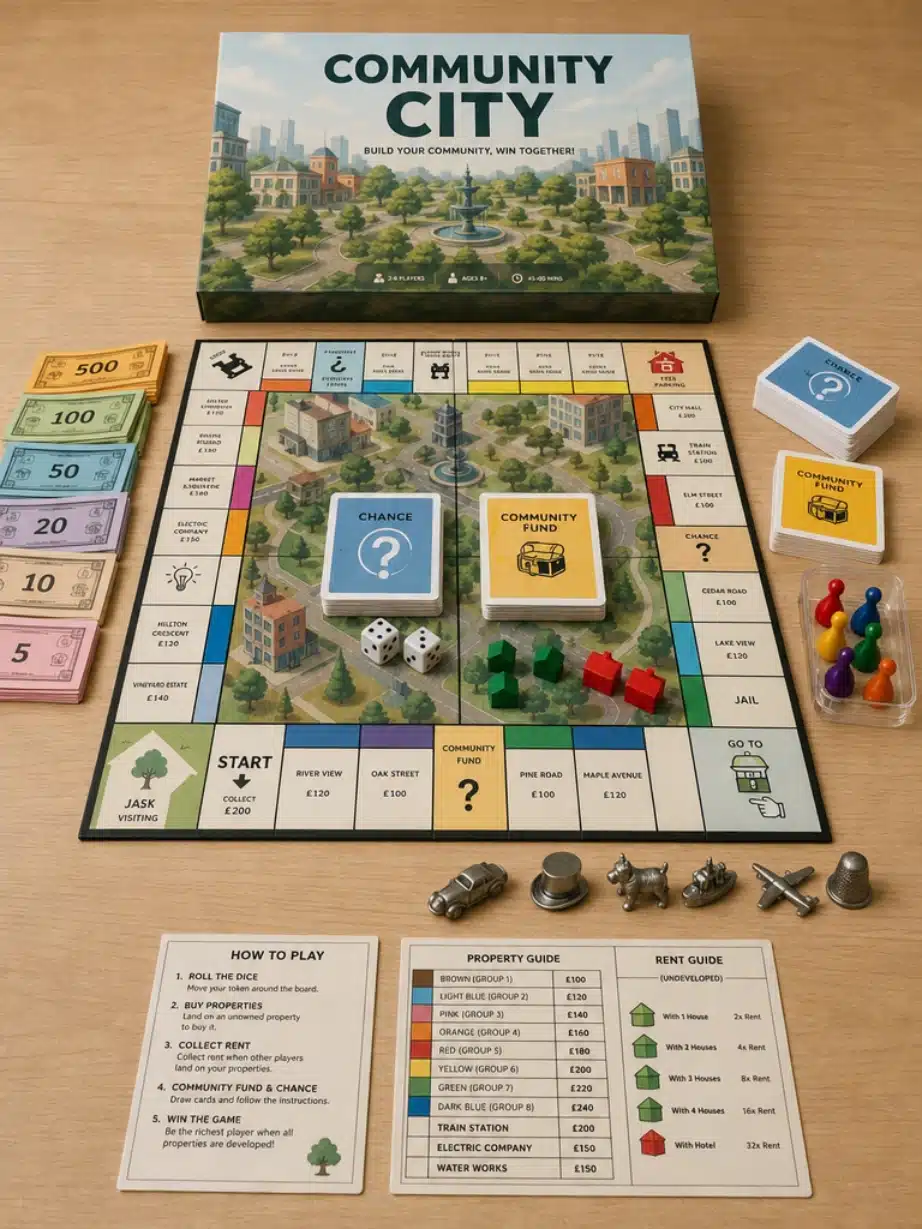
لعبة لوحية "لعبة تداول على غرار لعبة مونوبولي - مشروع أمريكي"
عرض علينا عميل أمريكي هذا المشروع في فبراير. كانت فكرة اللعبة قريبة من لعبة تداول عقارات على غرار لعبة مونوبولي، لكن الأجزاء المادية لم تكن جاهزة للإنتاج بعد. صنعنا النموذج الأولي بلوحة قابلة للطيّ أربع مرات، وأوراق نقدية، وقطع لعب، ونرد، ورموز منازل. تم تعديل التغليف مرة واحدة قبل طلب الكمية الكبيرة.
في البداية، استخدمنا قطع اللعبة القياسية أولاً. لم نستخدم أي قوالب جديدة في هذه المرحلة. أراد العميل اختبار القواعد والتصميم قبل تخصيص ميزانية أكبر للقطع المصممة خصيصاً. بعد الموافقة على العينة، تم إنتاج 3,000 مجموعة من نفس المنتج. قبل الشحن، ساعدنا أيضاً في ترتيب اختبارات SGS في الصين وفقاً لمتطلبات ASTM F963 / CPSC للمبيعات في الولايات المتحدة.
ما قمنا به: لوحة قابلة للطي رباعية ، بطاقات بحجم البوكر ، نقود ورقية ، بيادق ، رموز المنزل ، نرد 16 مم ، اختبار SGS في الصين، تم شحن 3,000 مجموعة.

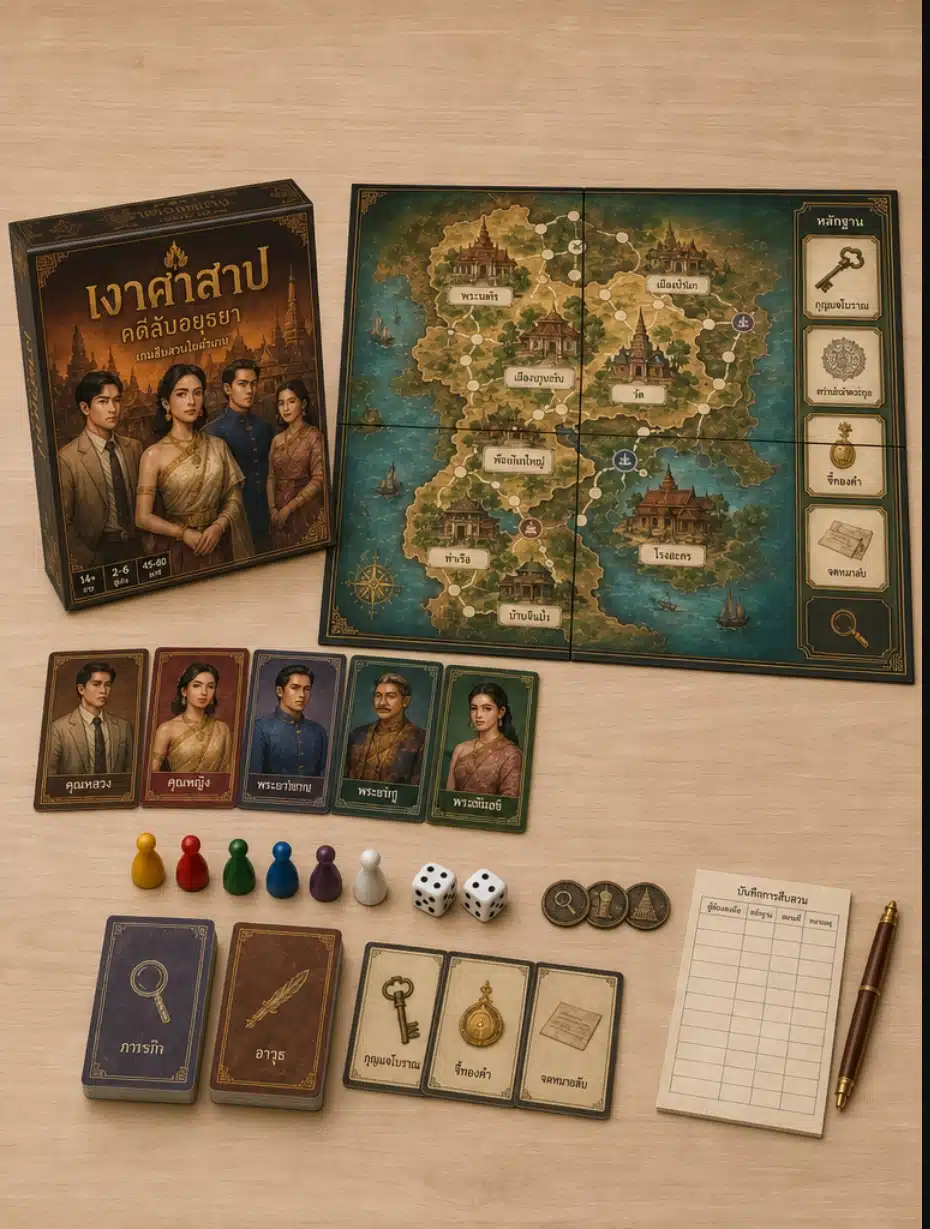
لعبة لوحية "لعبة ألغاز على غرار لعبة Clue - مشروع تايلاندي"
جاءنا عميل تايلاندي بفكرة لعبة لوحية تعتمد على الاستنتاج والغموض. كان التوجه العام للعبة قريبًا من لعبة "كلودو"، لكن الأجزاء المادية لم تكن جاهزة للإنتاج. ساعدناه أولًا في تحديد مجموعات البطاقات وعددها، ثم أعددنا قوالب القطع للبطاقات واللوحة والعلبة.
تم تصميم الصور الأولية باستخدام الذكاء الاصطناعي، لكن بعض الوجوه والغرف وتفاصيل اللوحة لم تكن مناسبة للطباعة المباشرة. ساعدنا العميل في إيجاد مصمم في الصين لإعادة تصميم العمل الفني وتحويله إلى ملفات قابلة للطباعة. بعد الموافقة على العينة، تم اعتماد نفس عدد البطاقات وتصميم اللوحة وهيكل التغليف للإنتاج بالجملة.
ما قمنا به: مجموعات البطاقات ، وخطوط قطع اللوحة، وخطوط قطع الصندوق، وإعادة رسم الرسومات باستخدام الذكاء الاصطناعي، ومجموعة العينات، وتعبئة الألعاب بكميات كبيرة.
ربما يعجبك أيضا
رؤى التصنيع
دليل أسعار ألعاب الطاولة المخصصة (2026)
هل تتساءل عن تكلفة صنع لعبة لوحية؟ احصل على أمثلة حقيقية لأسعار المصانع (من 4.5 إلى 26 دولارًا للمجموعة)، وحسابات رسوم الشحن المخفية،...كيفية حساب التكلفة النهائية للعبة لوحية مخصصة
توقف عن خسارة أرباحك من التمويل الجماعي بسبب فواتير الشحن غير المتوقعة. تعرّف على كيفية حساب التكلفة النهائية الحقيقية لشحنة مخصصة...مواد الأحجية: كرتون ذو لب أزرق مقابل كرتون عادي
ما هي المواد التي تُصنع منها الألغاز؟ تعرّف على مادة كرتون الألغاز من مصنع حقيقي. نقارن بين اللب الأزرق والأبيض...ما يجب تحضيره قبل طلب عرض سعر لعبة لوحية مخصصة
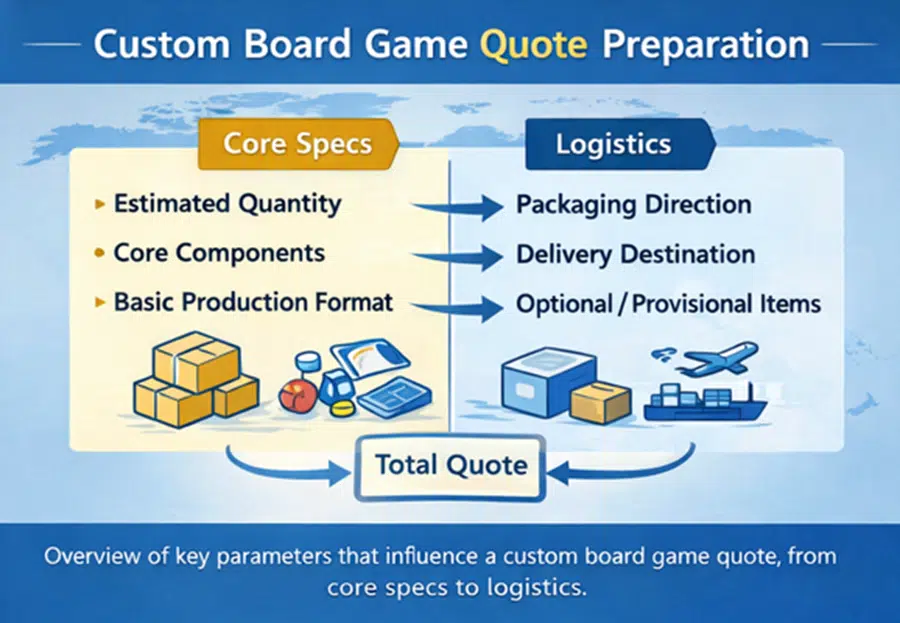
كيفية تنظيم مواصفاتك قبل الاتصال بالشركة المصنعة: طلب عرض سعر لألعاب لوحية مخصصة يجب أن يكون خطوة مباشرة...